Blumen und Pflanzen werden in Wellpappe transportiert. Kartons aus Wellpappe werden häufig für geschnittene, frische und getrocknete Blumen, Topfpflanzen sowie größere Arrangements eingesetzt; sie müssen den Inhalt vom Erntebetrieb oder der Baumschule bis zur Haustür des Kunden zuverlässig schützen. Die Form und Größe dieser Kartons variiert stark – gemeinsam ist ihnen jedoch ein zentraler Fertigungsschritt: Flache Rohlinge müssen zu stabilen, formschlüssigen und sicher verschlossenen Kartons gefaltet und verklebt werden. Eine Wellpappen-Faltschachtelklebemaschine führt diesen Schritt durch; ihre Prozesskonsistenz bestimmt maßgeblich, wie gut der fertige Karton im Transportverlauf abschneidet.
Feuchtigkeit, Luftzirkulation und Handhabung: Was ein Blumenkarton überstehen muss
Ein Blumenkarton steht vor Bedingungen, denen ein Trockenwarenkarton selten ausgesetzt ist. Lebendes Material gibt Feuchtigkeit ab, und Sendungen werden oft vor dem Versand gekühlt. Die Empfehlungen der Spediteure für Blumenlieferungen betonen die Verwendung von Kartons mit feuchtigkeitsbeständiger Klebung, da Temperatur- und Feuchteschwankungen während der Vorkühlung die Festigkeit des Kartons beeinträchtigen können. Topfpflanzen stellen eine weitere Feuchtigkeitsquelle dar: Übermäßig nasse Erde kann eine Wellpappenschale schwächen. Als übliche Reaktion auf diese Feuchtigkeit dient die Belüftung. Blumenkartons weisen daher häufig Lüftungsöffnungen, innere Halterungen (Cradles) und Reißeinrichtungen (Tear Strips) auf; eine ausreichende Ventilation reduziert überschüssige Feuchtigkeit und Kondenswasserbildung im Packinneren.
Das Kartonformat richtet sich nach dem Produkt. Wellpappenverpackungen lassen sich nahezu in jeder Größe und Form herstellen: Vertikale Kartons eignen sich besonders für Topfpflanzen, da sie das Substrat im Topf halten. Im Gegensatz dazu werden lose geschnittene Blumen meist in Teleskopkartons versandt, deren Abmessungen exakt auf das Pflanzenmaterial abgestimmt sind. Unabhängig vom Format muss der Karton seine Quadratur bewahren, seine Verschlussfunktion zuverlässig erfüllen und sowohl mechanischer Handhabung als auch Stapeldruck in feuchter Umgebung standhalten. Die Qualität der verklebten Fuge ist hierfür entscheidend.
Wo herkömmliche Klebverfahren bei Blumenkartons versagen
Manuelle und grundlegende halbautomatische Klebverfahren hängen stark vom Bediener und vom technischen Zustand der Maschine ab. Die Klebstreifenbreite driftet im Laufe einer Schicht, und die ersten sowie letzten Kartons einer Charge können sich deutlich voneinander unterscheiden. Ein zu dünner Klebstreifen erzeugt eine Fuge, die bei erhöhter Luftfeuchtigkeit und mechanischer Beanspruchung aufspringen kann. Überschüssiger Klebstoff wird unter Druck herausgepresst, hinterlässt sichtbare Flecken auf der Kartonoberfläche und setzt sich auf Förderbändern und Walzen ab – was wiederum die Qualität der folgenden Kartons beeinträchtigt.
Die Blumenverpackung bringt eine zweite Herausforderung mit sich: den rhythmischen Nachfrageschwankungen. Bestellungen steigen zu Feiertagen und in der Vegetationsperiode stark an; ein einziger Verarbeiter kann innerhalb einer Woche Kartons für geschnittene Blumen, Topfpflanzen und Baumschulware beliefern. Jeder Wechsel zwischen unterschiedlichen Kartongrößen erfordert eine Neueinstellung der Maschine – bei traditionellen Anlagen führt langsame Justierung zu Produktionsausfällen. Ein Karton, der leicht aus der Quadratur kommt, verursacht zudem Folgeprobleme: Er stapelt und verpackt schlecht und hält seinen Inhalt weniger sicher. Diese Schwächen – nämlich eine instabile Klebstreifenführung, unsichere Ausrichtung und zeitaufwändige Umrüstungen – sind genau diejenigen, die eine gut konzipierte Faltschachtelklebemaschine minimieren soll.
Eine Wellpappen-Faltschachtelklebemaschine in der Lieferkette für Blumen und Baumschulen
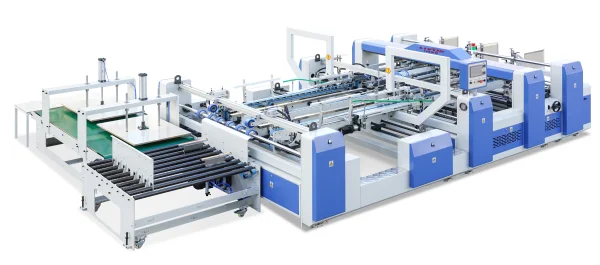
Eine vollautomatische zweiteilige Wellpappen-Faltschachtelklebemaschine führt Rohlinge kontinuierlich durch die Stationen Zuführung, Klebung, Falten, Zusammensetzung (Splicing) und Ausgabe. Für Blumen- und Baumschulverpackungen liegt der Hauptvorteil bei großen Kartons: Zwei Wellpappenplatten werden in einem Durchgang verbunden und verklebt; der fertige Karton wird stapelfertig ausgegeben. Der Kartonhersteller benötigt weniger Zeit für manuelle Nachbearbeitung und erreicht von Auftrag zu Auftrag eine höhere Wiederholgenauigkeit.
Die Anwendungen folgen den zuvor beschriebenen Anforderungen. Kartons für lose geschnittene Blumen sind oft großformatig – ihre Quadratur und Fugenfestigkeit sind entscheidend, wenn Kartons gestapelt und durch gekühlte Handhabungsbereiche bewegt werden. Kartons für Topfpflanzen tragen das Gewicht von Topf, Erde und Pflanzenmaterial; die verklebten Fugen müssen daher auch unter Last halten. Verarbeiter, die saisonale Spitzenbedarfe bedienen, müssen zwischen verschiedenen Größen und Ausführungen ohne lange Stillstandszeiten umrüsten. In jedem Fall ändert die Maschine nicht das vom Kunden gewählte Kartondesign – sie macht vielmehr das Falten und Verbinden dieses Designs kontrollierbar und reproduzierbar.
Kleb- und Zusammensetzungsmerkmale für konsistente Blumenkartons
Zwei Maschinensektionen sind für diese Aufgabe besonders entscheidend. Der Klebeabschnitt appliziert Klebstoff mittels mechanischer Walzen und unterstützt sowohl Heißkleber als auch Kaltkleber; optional ist ein Sprühklebsystem verfügbar. Dieses breite Spektrum ermöglicht dem Kartonhersteller die jeweils optimale Methode für jede Platte und jeden Klebstofftyp auszuwählen. Die Auswahl des Klebstoffs für feuchte oder vorgekühlte Sendungen bleibt Sache des Kartonherstellers und seines Klebstofflieferanten; die Maschine hat die Aufgabe, stets gleichmäßig aufzutragen – sodass der Klebstofffilm an der Fuge vom ersten bis zum letzten Karton einheitlich ist.
Der Zusammensetzungsabschnitt (Splicing) ist der Ort, an dem die beiden Platten eines großen Kartons miteinander verbunden werden. Servogesteuerte Förderbänder und fotoelektrische Führungssysteme alignieren die Platten präzise beim Zusammentreffen – dies trägt direkt zur Quadratur des fertigen Kartons bei. Die Führungsschienen lassen sich elektrisch justieren und verfügen über eine Speicherfunktion, sodass bei Wiederholungsaufträgen die Einstellungen blitzschnell wiederhergestellt werden können. Eine Doppelbeschichtung mit Heiß- und Kaltkleber an der Zusammensetzungsstelle sowie eine Stahlkugel-Plattendruckeinheit verstärken die strukturell höchste Belastung tragende Fuge. Die vorgelagerten Abschnitte unterstützen diesen Prozess durch konsistente Präsentation der Rohlinge: Eine stabile Saugzuführung, gefolgt von gleichmäßigen Faltschritten und sauberen Andrückbewegungen, gewährleistet eine regelmäßige Kartonqualität von der Einlauf- bis zur Auslaufstation. Für Blumenverarbeiter mit häufigen Umrüstungen reduziert diese Kombination aus wiederholbaren Einstellungen und präziser Zusammensetzung die Zwischenzeit zwischen Aufträgen spürbar.
Mehrere Merkmale des fertigen Blumenkartons hängen weiterhin von Faktoren außerhalb der Faltschachtelklebemaschine ab. Das Layout der Lüftungsöffnungen, die Wellpappensorte (Board Grade) sowie die Klebstoffformulierung werden vom Kartonhersteller festgelegt; wir betrachten die Maschine als einen Glied in einer längeren Kette von Entscheidungen. Unser Ziel ist es, die Falz-, Klebe- und Verbindungsphasen so zuverlässig zu gestalten, dass alle diese Entscheidungen unverfälscht im fertigen Karton zum Tragen kommen.
Kartonqualität beginnt an der Faltschachtelklebemaschine
Ein Blumenkarton wird danach beurteilt, wie er ankommt – sein erster Prüfstand ist jedoch bereits an der Faltschachtelklebemaschine, wenn zwei Platten zu einem Karton verbunden werden, der Quadratur und Verschlussfunktion dauerhaft bewahren muss. Unsere Wellpappen-Faltschachtelklebemaschine ist speziell für diesen kritischen Fertigungsschritt konzipiert. Das Maschinengerüst ist wärmebehandelt, um seine Ausrichtung auch bei langen Serien zu bewahren; der Klebeabschnitt arbeitet wahlweise im Heiß- oder Kaltmodus; die Zusammensetzungsführungen kehren bei Wiederholungsaufträgen automatisch zu gespeicherten Einstellungen zurück. Wir fertigen die Maschine in unserem eigenen Werk und optimieren sie kontinuierlich entlang der Falz- und Verbindungsschritte, auf die sich Gärtner und Baumschulen verlassen, sobald ihre Kartons die Fertigungslinie verlassen.
 Technisches Lexikon