Bei der Auswahl einer Wellpappen-Klebemaschine stellt der Kaufpreis nur einen Teil der Investition dar. Der tägliche Stromverbrauch, der Klebstoffverbrauch sowie der Austausch von Verschleißteilen wirken sich ebenfalls darauf aus, wie hoch die jährlichen Betriebskosten der Maschine sind. Eine frühzeitige Bewertung dieser Faktoren hilft Herstellern, verschiedene Anlagen realistischer zu vergleichen und langfristige Produktionskosten gezielt zu planen.
Drei laufende Kostenpositionen nach der Inbetriebnahme
Der Stromverbrauch wird üblicherweise am häufigsten falsch eingeschätzt. Käufer vergleichen oft die installierte Leistung konkurrierender Maschinen und betrachten die höhere Kennzahl automatisch als teurer im Betrieb. Die installierte Leistung beschreibt lediglich die elektrische Versorgung, die die Maschine benötigt – nicht jedoch den tatsächlichen Strombezug während einer Schicht. Der Verbrauch hängt davon ab, wie die Antriebe angeordnet sind, ob Motoren ihren jeweiligen Lasten optimal angepasst sind und ob einzelne Maschinensektionen zwischen den Kartonbögen energiesparend in den Leerlauf wechseln. Ältere Konstruktionen versorgen häufig mehrere Funktionen über gemeinsame oder überdimensionierte Motoren, sodass auch dann Energie verbraucht wird, wenn nur geringe Arbeit geleistet wird.
Der Klebstoff bildet die zweite Kostenposition, dessen Verschwendung leicht übersehen wird. Bei ungleichmäßiger Klebstoffschicht führt eine zu dicke Stelle zu Auspressungen, die Förderbänder und Walzen verschmutzen; eine zu dünne Stelle bewirkt hingegen später aufspringende Nähte. Beide Szenarien verursachen Kosten: Ersteres erhöht den Klebstoffverbrauch und den Reinigungsaufwand; letzteres führt zu Ausschusskartons und Nacharbeit. Auch Stillstände für Klebstoffwechsel und Walzenreinigung gehören in dieselbe Kostenposition – denn eine stehende Maschine erzeugt keinerlei Output, beansprucht aber weiterhin Hallenfläche und Personal.
Die Verschleißteile bilden die dritte Kostenposition. Förderbänder, Klebewalzen, pneumatische Komponenten und Sensoren altern mit der Nutzung. Ein abgenutztes Band erfordert nicht nur den Austausch: Es verändert zudem den Greifvorgang des Kartonbogens, was bereits vor dem offensichtlichen Versagen die Quadratur beeinträchtigt. Wo Komponenten schwer zugänglich sind, verlängert sich jeder Austausch – und die entgangenen Produktionsstunden können den reinen Ersatzteilpreis deutlich übersteigen.
Wie intensiver Tagesbetrieb kleine Ineffizienzen verstärkt
Die Auswirkung dieser Kosten hängt entscheidend davon ab, wie ein Betrieb seine Maschine betreibt. Paket- und E-Commerce-Kartonagen werden typischerweise in großen Mengen bei langen Laufzeiten produziert. Bei diesem Einsatzprofil wiederholt sich selbst ein geringer Unterschied im Stromverbrauch oder eine kurze Unterbrechung zum Bandwechsel sehr häufig – so summieren sich auch kleinste Verluste innerhalb eines Jahres zu einer spürbaren Gesamtbelastung. Zudem machen Liefertermine ungeplante Stillstände in solchen Betrieben stärker störend als in Anlagen mit ausreichender Reservekapazität.
Verpackungen für Haushaltsgeräte belasten die Maschine anders: Das Wellpappenmaterial ist dicker, die Rohlinge größer – Förder- und Presskomponenten tragen daher schwerere Lasten und verschleißen schneller. Auch die Klebeanforderungen sind strenger, da die Naht unter Stapeldruck während Lagerung und Transport halten muss. Ein Betrieb, der solche Kartons herstellt, stellt häufig fest, dass Verschleiß und Klebstoffqualität – nicht der Stromverbrauch – die dominierenden Betriebskosten bestimmen.
Getränke- und Haushaltschemikalienverpackungen fügen ein drittes Muster hinzu: Die Produktionsläufe sind lang und stabil, sodass der Klebstoffverbrauch hoch und kontinuierlich ist. In diesem Umfeld wird bereits ein geringer Überschuss an Klebstoff pro Karton, multipliziert über eine gesamte Serienproduktion, zu einer bedeutenden Menge Klebstoff. Dabei kommt es weniger auf einzelne Spitzenwerte als auf die konsistente Applikation an.
Konstruktive Entscheidungen in unserer Maschine zur Kostenbegrenzung
Wir betrachten die Betriebskosten als integralen Bestandteil des Maschinendesigns – nicht als nachträgliche Überlegung. Auf der elektrischen Seite teilt unsere zweiteilige Faltschachtelklebemaschine die Arbeit auf separate Antriebe auf: Der Zuführbereich wird von einem eigenen Servomotor gesteuert, der Falzbereich verfügt über einen unabhängigen Motor, und die linken sowie rechten Falzbänder können stufenlos in ihrer Geschwindigkeit justiert werden – optional auch mit Servokonfiguration. Ein Frequenzumrichter regelt den Hauptantrieb. Da jede Funktion exakt nach ihrem individuellen Bedarf angetrieben wird, müssen Motoren keine Lasten anderer Sektionen mittragen. Diese Anordnung eignet sich ideal für die langen, kontinuierlichen Schichten, wie sie bei E-Commerce- und Konsumgüterproduktion üblich sind.
Beim Klebevorgang zeigt sich der deutlichste Zusammenhang zwischen Konstruktion und Betriebskosten. Der Klebebereich appliziert Klebstoff mittels mechanischer Walzen und bietet sowohl Heiß- als auch Kaltdip-Verfahren an; optional steht zudem ein Sprühsystem für Betriebe zur Verfügung, die dieses bevorzugen. Ein Betrieb, der dicke Geräteverpackungen herstellt, kann das Verfahren wählen, das am besten zu seinem Wellpappenmaterial und seinem Klebstoff passt; eine Getränkeverpackungslinie hingegen kann eine stabile Klebstoffschicht einstellen und konstant halten. An der Spleißstelle sorgt die kombinierte Heiß- und Kaltdoppelauftragung dafür, dass die Verbindung fest aushärtet – dies reduziert die Wahrscheinlichkeit von Nacharbeit erfordernden Nähten. Die Spleißparameter können im Speicher abgelegt werden, sodass beim Wiederaufruf einer bekannten Kartongröße keine zeitraubenden Testläufe mehr notwendig sind, die Klebstoff und Rohlinge ohne marktfähiges Ergebnis verschwenden.
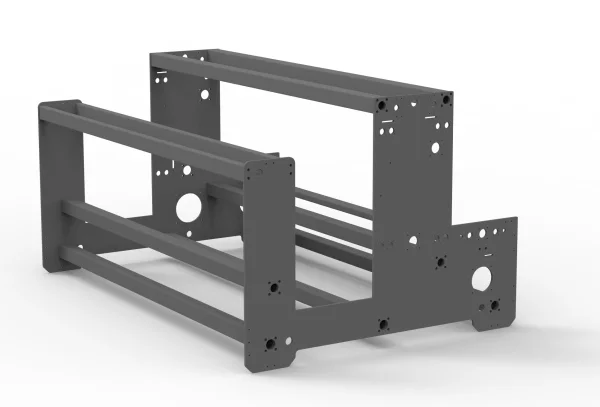
Die Komponentenauswahl unterstützt die Verschleißseite der Kostenbilanz. Die Rahmenwände bestehen aus 16-mm-Kalt-Warm-behandelter Platte, was die Struktur stabil hält und eine Ausrichtungsverschiebung verhindert, die andernfalls den Verschleiß bewegter Teile beschleunigen würde. Antriebs- und Sensorsysteme stammen von etablierten Lieferanten; der Maschinenkopf verwendet Rindsleder-Förderbänder, die aufgrund ihrer Langlebigkeit im Dauerbetrieb ausgewählt wurden. Jeder funktionale Bereich ist klar sequenziell angeordnet, sodass Bediener und Wartungspersonal problemlos Zugang zu den Komponenten erhalten, die regelmäßig inspiziert werden müssen. Für Betriebe, die große Geräteverpackungen produzieren, bedeutet einfacher Zugang kürzere Stillstandszeiten beim Austausch von Verschleißteilen.
Gewohnheiten, die Verbrauch und Verschleiß vorhersehbar halten
Auch eine optimal konstruierte Maschine profitiert von wenigen Routineprozessen. Die regelmäßige Reinigung von Klebewalzen und Klebstoffwanne verhindert Ablagerungen, die zu ungleichmäßigen Klebstoffschichten führen. Die periodische Prüfung von Bandspannung und -zustand liefert frühzeitig Warnsignale, bevor Verschleiß die Kartonquadratur beeinträchtigt. Ein einfaches Logbuch mit Betriebsstunden und ausgetauschten Komponenten ermöglicht es dem Betrieb, Ersatzmaßnahmen gezielt in geplante Wartungspausen einzuplanen – statt auf einen Ausfall mitten in der Schicht reagieren zu müssen.
Ebenso sinnvoll ist die Abstimmung von Klebstoffmenge und Maschinengeschwindigkeit auf Materialstärke und Kartonart. Betriebe, die gespeicherte Einstellungen für Wiederholaufträge nutzen, vermeiden zeitaufwändige Testläufe, die Klebstoff und Rohlinge verschwenden. Langfristig zeigen diese Aufzeichnungen zudem, welche Kartontypen die Maschine am stärksten belasten – was bei der Wartungsplanung sowie bei der Entscheidung über zukünftige Anlagen hilfreich ist.
Die Betriebskosten werden bereits lange vor dem Einzug der Maschine in die Produktion durch ihr Design geprägt. Unsere Faltschachtelklebemaschine verwendet für die Rahmenwände 16-mm-Kalt-Warm-behandelte Platte, wodurch die Struktur steif bleibt und Vibrationen gering gehalten werden – so verschleißen Förderbänder, Führungsschienen und Lager langsamer. Separate Antriebe für jeden Bereich halten die Motoren stets im angenehmen Arbeitsbereich, was ihre Lebensdauer verlängert. Die Walzenklebung mit Heiß- und Kaltoption gewährleistet eine stabilere Klebstoffschicht; gespeicherte Spleißparameter reduzieren Testläufe – und damit Klebstoff- und Rohlingsverschwendung. Für E-Commerce-, Haushaltsgeräte- sowie Hochvolumen-Konsumgüterverpackungen senden Sie uns bitte Ihre Kartonarten, Wellpappensorten und die tägliche Produktionsmenge – wir besprechen mit Ihnen, welche Konfiguration der LYA2300 Fortschrittliche, intelligente, vollautomatische, hochzuverlässige zweiteilige Hochgeschwindigkeits-Faltschachtelklebemaschine, der LYA2600 Innovative, intelligente, vollautomatische, schnelle und robuste zweiteilige Faltschachtelklebemaschine, der Effiziente Vollautomatische Einteilige Faltschachtelklebemaschine 2400 für die Flexible Kartonproduktion oder der LY2300 Professionelle, zuverlässige, leistungsstarke, vollautomatische und vielseitige zweiteilige Faltschachtelklebemaschine am besten zu Ihrer Produktion und Ihrem langfristigen Budget passt.
 Anwendungsszenarien