


Eine Wellpappen-Faltschachtelklebemaschine führt innerhalb weniger Sekunden zahlreiche kleine Aktionen aus: Ein Rohling wird zugeführt, positioniert, verklebt, gefaltet, verbunden und ausgeworfen. Pneumatische Komponenten übernehmen die schnellen linearen Bewegungen. Elektrische Komponenten erfassen, entscheiden und treiben an. Die Qualität des fertigen Kartons hängt davon ab, wie gut die Maschinenkomponenten miteinander harmonieren.
Wo die Koordination in der realen Produktion versagt
Die Zeitsteuerung stellt eine der zentralen Herausforderungen dar. Jede pneumatische Aktion benötigt Zeit: Ein Signal wird gesendet, ein Ventil öffnet sich, und Druckluft bewegt den Mechanismus. Auch die Klebstoffapplikation weist eine Verzögerung zwischen dem Steuersignal und dem Zeitpunkt auf, zu dem der Klebstoff das Kartonmaterial erreicht. Bei Geschwindigkeitsänderungen der Maschine oder einer Positionsverschiebung des Kartonmaterials muss die Zeitsteuerung entsprechend angepasst werden – andernfalls landet der Klebstoff außerhalb des vorgesehenen Bereichs.
Die Druckluftversorgung ist ein weiterer entscheidender Faktor. Die Klebstoffzufuhr beruht häufig auf Druckluft; daher ist ein stabiler Druck für eine gleichmäßige Applikation unverzichtbar. Das System muss einen geeigneten Druck aufrechterhalten, um den Klebstoff gleichmäßig zuzuführen und pneumatische Zylinder reibungslos zu bewegen. Druckschwankungen können zu ungleichmäßigen Klebstofflinien und inkonsistenten mechanischen Bewegungen führen.
Herkömmliche Maschineneinstellungen können zusätzliche Schwierigkeiten verursachen. Pneumatische und elektrische Komponenten erfordern oft getrennte Justierungen, wobei Korrekturen während des Formatwechsels häufig manuell durch den Bediener vorgenommen werden müssen. Ohne koordinierte Steuerung und reproduzierbare Einstellungen können die Ergebnisse zwischen verschiedenen Bedienern und Produktionsläufen variieren.
Diese Probleme wirken sich in der Praxis unterschiedlich auf verschiedene Kartonanwendungen aus. Große Gerätekartons werden häufig fünf oder mehr Einheiten hoch gestapelt – präzise Positionierung und feste Verbindungen sind daher entscheidend für ein stabiles Stapeln. Lebensmittelkartons, die durch automatisierte Verpackungslinien transportiert werden, benötigen konsistente Abmessungen, um Störungen beim Förder- und Palettierprozess zu vermeiden. Gedruckte Geschenkkartons erfordern zudem eine besonders sorgfältige Klebstoffplatzierung: Wird Klebstoff an einer falschen Stelle appliziert, können sichtbare Flecken auf der Oberfläche entstehen und das Endaussehen beeinträchtigen.
Welche Aufgabe jede Komponentengruppe erfüllt
Die Komponenten einer Faltschachtelklebemaschine erfüllen jeweils unterschiedliche Funktionen – doch nur ihr Zusammenspiel gewährleistet einen störungsfreien Produktionsablauf.
Pneumatische Komponenten – vorwiegend Zylinder und Magnetventile – steuern Bewegungen, die schnell und wiederholgenau sein müssen. Sie kommen typischerweise bei Aktionen wie dem Schieben, Pressen und Positionieren von Kartonrohlingen zum Einsatz, bei denen eine klare, mechanische Bewegung erforderlich ist.
Elektrische Steuerkomponenten
Elektrische Steuerkomponenten regeln den Maschinenbetrieb und die Einstellungen. Die SPS koordiniert die programmierte Ablaufsequenz, während der Touchscreen es dem Bediener ermöglicht, Produktionsparameter anzupassen. Relais und Schütze steuern elektrische Schaltkreise, und Frequenzumrichter regeln die Drehzahl der Motoren entsprechend den jeweiligen Betriebsanforderungen.
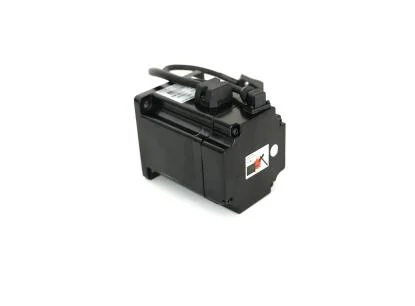
Sensoren und Antriebskomponenten tragen zur genauen Positionierung und Bewegung der Kartonrohlinge bei. Lichtschrankensensoren erfassen Vorhandensein und Position der Rohlinge, Servomotoren steuern die Bandbewegung, und Justiermotoren verstellen die Führungsschienen, um unterschiedliche Kartongrößen zu berücksichtigen.
Jede Gruppe erfüllt eine spezifische Rolle – doch eine zuverlässige Produktion hängt davon ab, wie diese Komponenten aufeinander reagieren. Wenn Erfassung, Bewegung und Steuerung korrekt synchronisiert sind, kann die Maschine über den gesamten Produktionslauf hinweg eine konstante Zuführung, Falzung und Verklebung sicherstellen.
Warum die Koordination wichtiger ist als jedes einzelne Bauteil
Im Spleißbereich müssen die Komponenten sequenziell zusammenarbeiten, um zwei Kartonrohlinge exakt zu verbinden. Ein Sensor erfasst die Rohlingsposition, die SPS koordiniert die folgenden Aktionen, und servogetriebene Förderbänder führen die Rohlinge in die richtige Lage. Der Pressmechanismus hält sie während des Verklebens stabil. Versäumt auch nur ein einziger Schritt die Synchronisation, kann die Verbindung verrutschen oder der Klebstoff sein Ziel verfehlen.
Allein zuverlässige Komponenten garantieren noch keine konsistenten Ergebnisse. Moderne Faltschachtelklebemaschinen kombinieren SPS-Steuerung, Touchscreen-Bedienung und elektrische Justierung, um Einrichtung und Formatwechsel zwischen unterschiedlichen Kartongrößen zu vereinfachen. Eine koordinierte Steuerung unterstützt den Bediener dabei, Einstellungen anzupassen und eine stabile Produktion aufrechtzuerhalten.
Auch saubere, trockene Druckluft, regelmäßige Wartung, genaue Rohlinge sowie ein geeigneter Klebstoff spielen eine entscheidende Rolle. Wenn all diese Faktoren harmonisch zusammenwirken, kann die Maschine eine präzise Spleißung und eine konsistente Verklebung sicherstellen.
Wie unsere Maschine diese Komponenten gezielt einsetzt
Unsere Wellpappen-Faltschachtelklebemaschine basiert auf einer SPS- und Touchscreen-Steuerung. Ausgabe, Geschwindigkeit und Zählung werden zentral an einer Stelle eingestellt. Dies hilft Herstellern von Lebensmittelkartons, deren Kunden automatisierte Verpackungslinien betreiben – denn jeder Karton verlässt die Maschine in identischer Form.
Die Führungsschienen werden von elektrischen Spindelantrieben mit Speicherfunktion angetrieben. Bei Wiederholungsbestellungen können gespeicherte Einstellungen direkt abgerufen werden. Für gedruckte Geschenkkartons, die jährlich zur Feiertagszeit zurückkehren, bleibt so das Faltungsergebnis von Jahr zu Jahr identisch. Der Bediener muss keine Einstellung manuell neu vornehmen.
Im Spleißbereich arbeiten servogetriebene Förderbänder und lichtschrankengesteuerte Positionierung eng mit der Pressfunktion sowie der Heiß- und Kalt-Klebstoff-Doppelbeschichtung zusammen. Bei großen Gerätekartons ermöglicht diese Kombination eine exakte Ausrichtung und eine feste Naht. Die Maschine wählt weder die Kartonqualität, den Kartontyp noch den Klebstoff – dies bleibt stets Entscheidung des Kartonherstellers. Ihre Aufgabe besteht darin, das gewählte Design reproduzierbar umzusetzen.
Der Verklebebereich appliziert Klebstoff mittels mechanischer Rollen. Dabei können sowohl Heißklebstoff als auch Kaltklebstoff eingesetzt werden; optional ist zudem ein Sprühklebstoffsystem verfügbar. Eine stabile Saugzuführung am Maschineneingang sowie regelmäßiges Falten und Andrücken am Ausgang vervollständigen den Prozess.
Zuverlässige Produktion mit unserer Wellpappen-Faltschachtelklebemaschine
Zuverlässige Produktion hängt davon ab, wie gut pneumatische Komponenten, elektrische Steuerungen, Sensoren und Servoantriebe miteinander harmonieren. In unserer vollautomatischen zweiteiligen Wellpappen-Faltschachtelklebemaschine koordinieren diese Komponenten Zuführung, Spleißung, Falzung und Verklebung über den gesamten Produktionszyklus hinweg. Abrufbare Einstellungen erleichtern zudem die Handhabung von Wiederholungsbestellungen und reduzieren den Bedarf an manuellen Nachjustierungen beim Wechsel zwischen verschiedenen Kartongrößen.
 Anwendungsszenarien





