花卉與植物以瓦楞紙板為載具進行運輸。紙箱廣泛應用於鮮切花、乾燥花、盆栽植物及大型花藝組合的包裝;自採收或苗圃出貨起,至消費者門口為止,紙箱必須全程保護內容物。此類紙箱的形狀與尺寸差異極大,但共通的生產步驟僅有一項:平面紙板坯料須經折疊與黏合,形成結構穩固、封口牢靠之成品紙箱。此工序由「用於花卉與植物運輸紙箱的瓦楞紙箱折疊粘箱機」執行;其作業一致性,直接決定了成品紙箱在物流過程中的表現。
濕度、通風與搬運:花卉紙箱必須耐受的三大環境挑戰
花卉紙箱所面對的環境條件,遠比一般乾貨紙箱嚴苛。活體材料持續釋放水氣,且多數貨件於出貨前需預冷處理。物流業者針對花卉運輸的指引明確建議:應選用具抗濕性膠黏劑製成的紙箱,因預冷階段的溫濕度波動可能削弱紙箱結構。盆栽植物更增添一重潮濕來源——過度潮濕的土壤會降低瓦楞托盤的承載強度。通風遂成為常見因應方案:花卉紙箱常配置通風孔、內部支撐襯墊與易撕裂條;充足通風可有效減少包裝內過量水氣與凝結水。
紙箱規格依產品而定。瓦楞包裝可依需求製成幾乎任意尺寸與形狀:垂直式紙箱適用於盆栽植物,有助固定盆內土壤;反觀大量鮮切花,則多採套合式紙箱,依植材體積精準訂製。無論何種型式,紙箱皆須維持方正度、確保封口牢固,並在潮濕環境中承受搬運與堆疊壓力。其中,黏合接縫品質實為核心關鍵。
傳統黏合方式為花卉紙箱帶來的三大瓶頸
人工及基礎半自動黏合高度仰賴操作員技術與設備狀態。膠線厚度於單班次內即產生偏移,同批次首尾紙箱之黏合品質亦明顯不一。膠量過薄,遇高濕與搬運應力時易致接縫開裂;膠量過厚則於壓合時被擠出,造成紙箱表面汙痕,並累積於輸送帶與壓輥上,進而影響後續紙箱品質。
花卉包裝另面臨需求節奏不穩定的挑戰:節慶與生長期使訂單集中湧現,單一紙箱廠商常於同一週內同時供應鮮切花、盆栽與苗圃用紙箱。每次更換紙箱尺寸均須重新調整機台,而傳統設備調機緩慢,直接轉化為產能損失。若離線紙箱略呈歪斜,下游包裝與堆疊效率將同步下降,內容物固定效果亦隨之劣化。上述弱點——膠線不穩定、定位不確定、換模耗時長——正是優質瓦楞紙箱糊箱機致力改善的核心課題。
瓦楞紙箱糊箱機於花卉與苗圃供應鏈的角色定位
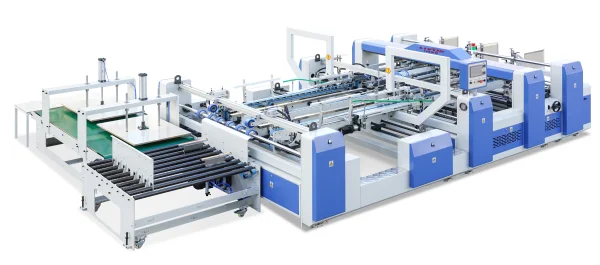
全自動雙片瓦楞紙箱糊箱機以連續化產線形式,整合送紙、塗膠、折疊、拼接與出料工序。針對花卉與苗圃包裝,其核心價值展現在大型紙箱製程:兩片紙板於單次通過中完成拼接與黏合,成品紙箱下線即可直接堆疊。紙箱廠商大幅減少重複性手工作業,並實現跨訂單之品質穩定性提升。
其應用完全呼應前述需求:大量鮮切花紙箱體積龐大,方正度與接縫強度直接影響冷鏈搬運區內之堆疊與移動表現;盆栽紙箱須承載花盆、土壤與植株重量,黏合接縫必須具備足夠負載能力;服務季節性高峰之廠商,亟需在無長時間停機前提下快速切換尺寸與樣式。在此所有情境中,本機並不改變客戶既定之紙箱設計,而是確保該設計之折疊與黏合工序達成精準可控、批次一致。
成就花卉紙箱品質一致性的塗膠與拼接關鍵技術
本機有兩大模組直接決定此類應用成效。塗膠模組採機械滾筒式塗布,支援熱熔膠與冷膠作業模式,並可選配噴膠系統。此彈性配置讓紙箱廠商能依不同紙板材質與膠黏劑特性,選擇最適塗布方式。至於高濕或預冷貨件所需之膠黏劑配方,仍由紙箱廠商與膠黏劑供應商共同決定;本機之角色,在於確保所選膠黏劑從首張至末張紙箱皆均勻塗布,使接縫處膠膜厚度始終如一。
拼接模組負責大型紙箱兩片紙板之精密結合。伺服馬達驅動輸送帶搭配光電定位系統,於兩板接合瞬間實現高精度對位,奠定成品紙箱方正度基礎;導向板採電動調節並具記憶功能,使重複訂單可快速恢復設定。拼接區採熱/冷雙層塗膠,搭配鋼珠壓板機構,強化承載最大結構負荷之關鍵接縫。前置模組則透過穩定吸風送紙、均勻折疊與整齊拍壓,確保紙板自入料至出料全程保持規整。針對換模頻繁之花卉包裝廠商,此「設定可重現+拼接高對位」之協同設計,顯著縮短訂單間切換時間。
若干成品花卉紙箱特徵仍取決於糊箱機以外之環節:通風佈局、紙板等級與膠黏劑配方均由紙箱廠商指定;我方視本機為整體決策鏈中的一環。我們的目標,是讓折疊、塗膠與拼接三階段具備足夠可靠性,使前述各項專業決策,能忠實反映於最終紙箱品質之上。
紙箱品質,始於糊箱機
花卉紙箱的價值,最終取決於其抵達客戶時的狀態;而第一道考驗,即發生於糊箱機上——兩片紙板在此結合為箱,必須同時兼顧方正度與封口牢固性。本「用於花卉與植物運輸紙箱的瓦楞紙箱折疊粘箱機」正是為此關鍵工序而打造:機架經熱處理工藝強化,確保長時間量產中定位不偏移;塗膠模組支援熱/冷雙模式切換;拼接導向系統於重複訂單啟動時,自動回復儲存設定。本機於我司自有工廠一體化製造,並持續圍繞農場與苗圃最倚賴的折疊與黏合工序進行迭代優化,確保紙箱離線即具備可靠品質。
 技術百科