


在多頭雙面膠帶貼附機上,紙張沿輸送帶前進,同時貼膠頭於設定位置施加膠帶。採用縱向貼膠配置時,膠帶條紋與紙張行進方向平行。此佈局決定了成品紙張上每條膠帶的朝向,亦決定了紙張進料時所需的定位方式。
縱向貼膠與橫向貼膠
膠帶可沿紙張行進方向(平行)或垂直於該方向施加,兩種方式對設備提出不同要求。針對橫向膠條,其沿進料方向的位置取決於貼膠時機與紙張前緣的相對定位;而針對與紙張行進方向平行的膠條,膠帶會隨著紙張在貼膠頭下方移動而沿長度方向連續延伸,因此側向定位精度與進料穩定性成為貼膠位置準確性的關鍵因素。
縱向貼膠採用後者配置:貼膠頭固定不動,紙張在其下方移動,膠帶遂沿紙張行進方向連續施加。此配置適用於卡片盒、瓦楞紙箱、信封袋與文件袋等需長膠條之應用,尤其當膠帶需沿紙板邊緣、翻蓋或黏合線施加時。生產過程中,貼膠頭的側向設定決定膠條與紙張邊緣的距離,而穩定均勻的紙張進料則確保該距離於整批作業中維持不變。
為何側向定位與直線進料至關重要
在縱向貼膠中,膠帶與紙張邊緣的距離由貼膠頭左右位置設定。此設定為固定基準,一旦校正正確,所有依相同路徑進料的紙張皆能維持該距離。因此,系統的薄弱環節在於紙張路徑本身,而非貼膠頭。
若紙張以微小傾角進入貼膠位置,該傾角將延續至整條膠帶全長。紙張起始端的膠條可能符合預設邊距,但遠端卻已偏離原定位置——或靠近、或遠離邊緣。膠條越長,偏移效應越顯著。正因如此,縱向貼膠對紙張進料直線度的要求,遠高於多數操作員預期;亦正因如此,平穩且夾持均勻的進料,構成此類機型膠帶定位的基礎。
依據幾何特性,實務上須養成兩項習慣:第一,以產品圖面為準確認貼膠頭位置,量測基準邊須與圖面標示之邊一致;第二,每批次開機時須檢視首張紙張之全長膠條,而非僅檢視單一點位——因歪斜紙張的偏移現象必於膠條遠端顯現。每次作業開機時花費短暫時間進行全長檢查,成本極低,卻可避免偏移膠條貫穿整批產品。
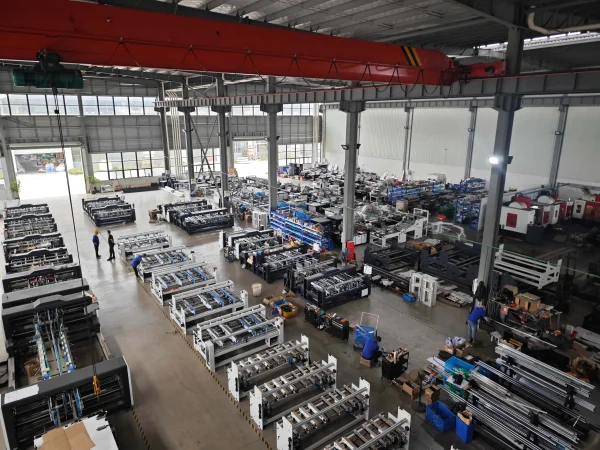
我司機型於縱向貼膠之優勢
我司全自動多頭雙面膠帶貼附機以縱向貼膠為核心設計,機台各主要區段皆圍繞同一目標運作:自首張至末張紙張,膠條始終維持與紙張同向,且與邊緣距離恆定不變。
進料區段居首。高摩擦力皮帶系統可平穩推送紙張,使其以整齊有序方式前進,確保紙張沿直線路徑通過貼膠頭下方。針對卡片盒、禮品盒與瓦楞紙箱等需沿紙板面板邊緣或黏合線施加長膠條之應用,此穩定路徑可使膠條全程平行於邊緣。相同進料設計亦適用於紙板、卡紙及E、B、C級瓦楞紙板,故即使更換材質,膠條方向仍能維持一致。
多頭設計為第二項優勢。具多條膠帶之產品,可在單次通過中完成全部貼膠,且所有膠條均參照同一進料路徑定位。因此各膠條彼此平行,間距均勻,無需分次進料所衍生之重複裝載與再校準程序。針對於多處位置貼附膠條之禮品盒與紙箱,此設計意味整張紙僅需一次設定與一次檢驗。
位置調整為第三項優勢。信封袋與文件袋常於近邊緣處貼附易撕膠帶,此時貼膠頭側向設定尤為關鍵。我司三角型雙面膠貼合機之膠頭配備手輪與鋼尺刻度,操作員可依新產品需求,直觀、精準地左右調校膠頭位置。搭配PLC控制系統協調進料、貼膠與收料流程,開機時設定之速度與位置參數,可全程穩定維持於整批作業中。
快速換型為第四項優勢。生產多種規格之工廠,每日耗費大量時間切換膠帶與貼膠位置。我司機型之膠頭可透過按鍵瞬間旋轉,更換膠帶僅需約30秒。短暫重置時間,足以執行縱向貼膠最關鍵之檢查動作——即於批量啟動前,檢視首張紙張之全長膠條。
出料區段為第五項優勢。獨立驅動之直出式魚鱗疊放收料皮帶,可將成品紙張整齊疊放,便於直接觀察每張紙上膠條之方向與邊距。選配計數功能可支援固定數量訂單之批次數量核對。檢驗與計數集中於貼膠完成後立即執行,而非延後至後段工序——避免偏移膠條已流經整批才被發現。
確保每條膠帶皆平行且定位精準
縱向貼膠使膠帶方向與紙張行進方向一致,因此貼膠精度之關鍵,在於紙張進料是否筆直,以及貼膠頭側向設定是否精準。我司多頭機型正是以此為核心設計:以穩定皮帶進料確保直線路徑、多組貼膠頭共用同一參考基準、快速膠帶更換、PLC整合控制,以及具選配計數功能之整齊收料。機型涵蓋多種系列與工作寬幅,適用於紙板、卡片盒、瓦楞紙箱、信封袋與文件袋等不同產品,可依實際需求選配最適配置。若貴公司產品需施加長膠條,請提供產品圖面、紙張尺寸、膠帶規格及典型批量數量,我司團隊將為您推薦最適機型配置。
 應用場景





