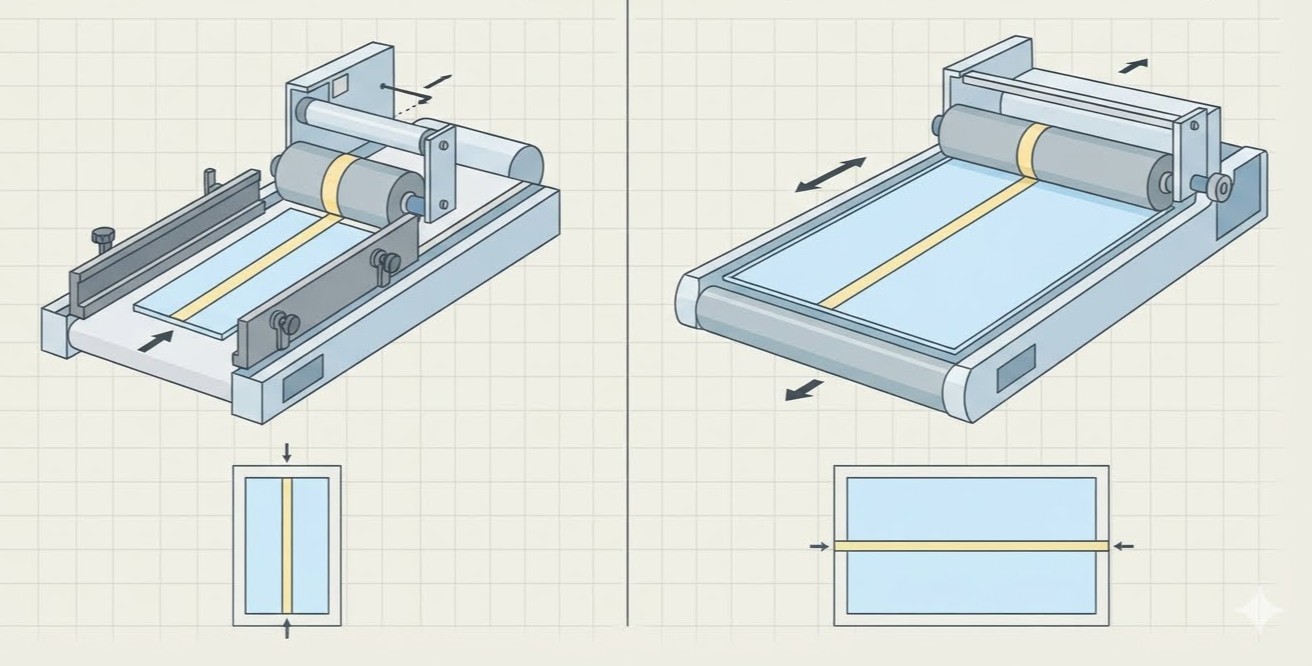
紙張與紙板正逐步取代過去由塑膠承擔的封口功能,而包裝法規正是推動此轉變的重要力量之一。歐盟《包裝與包裝廢棄物法規》(PPWR)自2026年8月12日起正式施行,是最具代表性的案例。對加工廠而言,此轉變的實際影響首先體現在貼膠站——用以替代塑膠扣件的雙面膠帶,必須精準定位、高效施貼。
減塑趨勢如何重塑封口結構設計
PPWR常被簡化為「塑膠禁令」,但其實質涵蓋範圍更廣、步調更穩健。該法規整合了包裝減量、可回收性評估、塑膠包裝再生料含量強制要求、標示規範與生產者責任制度,並分階段於數年內逐步實施。企業因此須全面檢視整體包裝組合,而不僅限於塑膠部件;許多廠商正重新評估:塑膠封口、塑膠袋或塑膠外包膜,是否可改以紙質或紙板結構取代。
雙面膠帶封口即為常見解方之一。信封式袋、文件袋、卡片盒與紙箱皆可採用長條膠帶或易撕膠帶封合,無需塑膠拉鍊、塑膠套膜或獨立扣件。膠帶本身仍由包裝業主自主選定,其回收行為應與膠帶供應商協同評估,並符合當地適用法規。然而,轉向紙質材料後,對加工廠最關鍵的改變在於貼膠站作業——因紙板材質不同,對膠帶定位精度的要求亦隨之提升。
紙質封口為何對貼膠站提出更高要求
紙張與紙板以較厚、較硬、均勻性較低的材質,取代原本薄而柔韌的塑膠。瓦楞紙板的楞型易受壓塌陷;塗布紙會改變輸送皮帶表面摩擦係數;高克重卡紙則抗拒輕質薄膜所能接受的微幅校正。一臺針對特定材質調校完畢的設備,在切換至另一材質時表現可能迥異;當紙板品項日益多元,輸送穩定性便更顯關鍵。
定位精度要求亦同步提高。紙質封口往往僅靠單一條膠帶來達成原塑膠扣件之功能,故膠帶必須嚴格落於設計指定位置。於信封袋或文件袋上,若易撕膠帶緊鄰邊緣,容錯空間極小;稍有偏位即導致翻蓋閉合不均或開啟困難;於紙箱上,膠帶若靠近折線,則必須避開壓痕線。這些問題本質是「定位」課題,而非黏著性能問題。
訂單模式亦同步轉變。品牌進行包裝改版時,常一次導入多款新規格,涵蓋不同尺寸、封口位置與膠帶寬度。結果便是產品變體增多、單批產量縮短,使換模時間躍升為生產排程核心。數量控管亦更形重要——小批量訂單幾乎不容許短少或超量。

我司設備如何因應紙質封口轉型
我司MR1650 全自動多頭雙面膠貼帶機與MR1350 重型高性能自動多頭雙面膠貼帶機專為紙質封口所涉材質與產品設計。技術參數涵蓋硬紙板、卡紙及E/B/C楞瓦楞紙板;應用場域遍及卡盒、紙箱、信封袋與文件袋。此多元適應能力,源自幾項協同運作的核心設計。
首為輸送系統:高摩擦係數輸送帶平穩推送紙板,確保厚紙板獲得足夠抓力,並維持紙張行進至貼膠頭時的整齊對位。整套系統由PLC統一控制,送料、貼膠與收料三者節奏同步,使每批次開機設定之節拍貫徹全程。針對信封袋與文件袋之易撕膠帶貼附,此穩定輸送正是實現膠帶緊鄰邊緣一致落膠的關鍵。
次為快速換模:膠頭旋轉僅需按鍵一觸,更換膠帶耗時約30秒。對同時將多款產品由塑膠封口轉向紙質封口的工廠而言,此高速換模能力使多規格、小批量生產更具可行性,大幅壓縮批次間停機時間。於我司書法用品套盒用三角型雙面膠貼合機上,操作員更可透過手輪配合鋼尺刻度,左右微調膠頭位置,當新封口設計要求膠帶位置變更時,提供直觀明確的定位參考。
第三為出料端設計:直線式魚鱗疊放收料帶,使成品紙板依序整齊交疊送出,便於操作員於紙張到達時即時目檢膠帶位置;若發現偏移,可在批量大量生產前即時修正。另可選配計數功能,支援固定數量訂單之批次數量核對。於客戶尚處新紙質結構驗證階段期間,早期掌握膠帶定位狀況與可靠批次計數,可顯著降低首批訂單重工風險。
紙質封口需要跟得上節奏的貼膠站
從塑膠封口轉向紙質封口,最終落在貼膠站三大實務需求:厚實僵硬的紙板需穩定送料;單一條膠帶須確保每批次皆精準落於同一位置;多規格、小批量則需快速且可重複的換模能力。能同時滿足此三項條件的設備,方能使工廠導入新紙質結構時,無需犧牲既有生產節奏。
我司MR1650 全自動多頭雙面膠貼帶機、MR1350 重型高性能自動多頭雙面膠貼帶機、DT1200 高穩定性先進多頭精密自動雙面膠帶塗佈機與DT850 高效率多頭精密自動雙面膠帶貼合機,正是以此三項需求為核心打造。高摩擦係數輸送帶系統,平穩傳送瓦楞紙板、卡紙與硬紙板;PLC全程協調控制,確保送料、貼膠與收料三者節奏一致;一鍵式旋轉膠頭,將膠帶更換壓縮至約30秒;出料端之魚鱗疊放收料帶搭配可選計數功能,使成品依序整齊送出,利於檢驗與包裝。上述特性完整對應客戶實際製造品項,涵蓋紙箱、卡盒、信封袋與文件袋等全系列應用。
作為製造商,我司提供多種機型系列與有效工作寬度,可依您的產品精準匹配。若您正將包裝封口由塑膠轉向紙質,請提供紙板尺寸、紙種類別、膠帶規格與預期訂單模式,我司團隊將為您推薦最適配置。
 應用場景