


網頁標題(Meta Title):瓦楞紙箱糊箱機中的光電開關:檢測紙板位置與材料間距
網頁描述(Meta Description):紙板位置與間距感測決定了瓦楞紙箱糊箱機在糊膠、摺疊與接合作業中的一致性表現。本文說明光電檢測在此流程中的關鍵角色,以及其對紙箱生產的實際意義。
網址識別碼(URL Slug):photoelectric-switches-corrugated-folder-gluer-machine
瓦楞紙箱糊箱機中的光電開關:檢測紙板位置與材料間距
瓦楞紙箱糊箱機將平板紙板裁片轉化為已摺疊並黏合完成的紙箱,而每一道工序皆取決於能否精確掌握每張紙板裁片的即時位置。光電開關即提供此關鍵資訊:它可偵測紙板的位置與相鄰紙板之間的間距,並將訊號傳送至控制系統。若缺乏可靠之檢測能力,即使機台結構穩固,仍會逐漸失去套準精度,進而導致糊膠線偏移、摺痕歪斜及產線停機等問題。
紙板位置與間距控制於紙箱生產中的重要性
糊箱機對瓦楞紙板裁片提出嚴苛要求:紙板必須以端正姿態進入糊膠區、於摺疊輸送帶上穩定前進而不偏移,並於預期時刻抵達接合與堆疊工位。一旦紙板位置不確定,糊膠翻蓋可能未落於指定膠線,或摺疊後之面板出現明顯錯位。
紙板間距同樣至關緊要。若兩張裁片間距波動,下游各工位便難以維持穩定節奏:堆疊段易發生紙板相互推擠,或產生過長空檔而浪費機台產能。例如電子商務運輸紙箱、袋裝食品紙箱及日用百貨包裝等應用,常需大批量生產且尺寸變更頻繁,因此位置與間距的不一致將在數千個紙箱中被持續放大。
傳統機型的限制
傳統糊箱機高度仰賴固定式機械導板與操作員主觀判斷。更換新紙箱規格時,須憑目視調整側導板與定位擋塊,設定品質則取決於當班操作員的經驗。不同操作員針對同一紙箱規格所設定之參數可能略有差異,最終反映於糊膠或摺疊品質的一致性不足。
回饋機制薄弱是第二項弱點。無感測功能的機台無法分辨紙板是否已到達指定位置;缺料、卡紙或雙張重疊等異常狀況,往往要等到成品端出現可見缺陷才被察覺。此時須停機排除障礙再重新啟動,不僅耗損時間,亦造成不良紙箱增加與原物料浪費。對服務交期緊迫之包材客戶之工廠而言,此類中斷已非輕微困擾,而是實質的營運限制。
光電檢測於整條產線的角色
光電開關發射一束光線,並於紙板遮斷或反射該光束時觸發反應;控制系統則將此反應轉譯為時序基準。於糊箱機中,此類基準廣泛應用於多處:確認紙板是否已正確入料、量測下張紙板到達前之時間間隔,以及協調紙箱抵達接合口的精確時機。
其中尤以接合段最為關鍵。在我司機型中,接合口採用熱膠與冷膠雙塗佈設計,並由光電裝置引導定位階段,同時由伺服馬達驅動輸送帶,將紙箱精準送至接合點。由於伺服驅動可即時依據檢測位置進行動態調整,紙箱抵達接合點之重複精度,遠高於純機械式定位擋塊所能達成。其結果為接縫處黏著更緊密、膠線更均勻,進而確保成品紙箱之方正度。
檢測功能亦支援接合段周邊工序:上游採用伺服馬達驅動之摩擦式送紙機搭配氣吸分紙,確保紙板穩定分離與連續供料;下游之拍打與輸送段則以可控方式堆疊與移送已完成紙箱。於這些位置配置感測器,有助維持紙箱間距之規律性,使產出紙箱整齊有序,利於後續包裝作業。
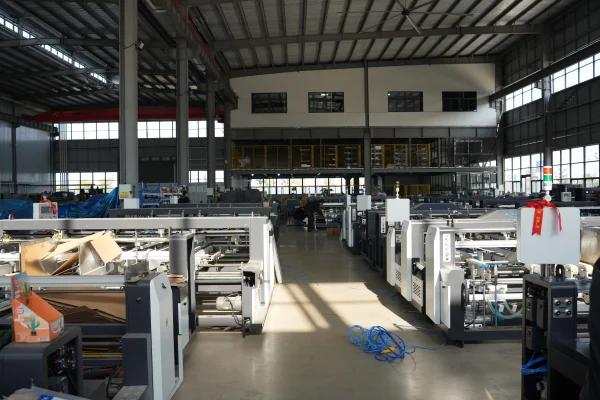
我司瓦楞紙箱糊箱機於實際生產中的應用實例
我司設計理念為「感測與伺服控制共同承擔定位任務」。於接合段,導向板採用電動控制之精密絲桿調整機構,並具備記憶模式,可儲存重複性作業之設定參數。當客戶再次生產相同規格紙箱時,操作員僅需一鍵召回既定參數,無須手動重新設定。此功能對承接線上零售商運輸紙箱訂單之瓦楞紙板廠尤具價值——同一批次尺寸常於每週訂單中反覆出現。
接合段之阻擋機構由四組獨立伺服系統控制,使紙箱於抵達接縫點時獲得更穩定之夾持與定位。針對飲料、食用油及家用化學品紙箱等常需長時間連續生產之應用,更穩定的定位可大幅降低因紙板偏移而需停機校正之頻率,操作員因而得以專注於監控,而非頻繁執行手動調整。
支撐此檢測功能之電氣元件,均選用適用於長效連續運轉之工業級產品:標準配備之光電開關為施耐德(Schneider)品牌,並與台達(Delta)PLC及伺服系統整合運作,確保感測訊號能即時傳遞至具備穩定響應特性的控制平台。我司將此類元件定位為符合工業實務需求之務實選擇;實際性能仍取決於紙箱材質、印刷表面特性,以及整條產線之保養狀況。
值得特別指出的是:光電檢測並非優良機械結構之替代方案。感測器僅能告知機台「紙板在哪裡」,但機架、輸送帶與摺疊機構本身,必須具備將紙板精準傳送與定位之基礎能力。我司機型採用16 mm 冷熱處理鋼板製成之機架,摺疊段則配置獨立馬達驅動,左右輸送帶速度可分別調整,確保機械本體能充分支撐感測器所回報之數據。檢測與機械兩者相輔相成,任一方皆無法完全彌補另一方之先天不足。
以可靠感測為核心構建瓦楞紙箱糊箱機
精準之位置與間距檢測,有助維持紙板供料之同步性、減少紙板重疊風險,並確保各生產階段之流暢運行。於瓦楞紙箱糊箱機中,光電感測器與伺服驅動、機械組件協同運作,從送紙、糊膠、摺疊、輸送至堆疊全程支援紙板之精確操控。此協同效能在實際發揮程度,端視各系統是否與所生產紙箱之規格相匹配。對需處理多種紙箱尺寸、不同紙板規格或變動產速之製造商而言,選配具適切感測與控制配置之機型,將於日常營運中帶來可量化的效率提升與品質改善。
 應用場景





