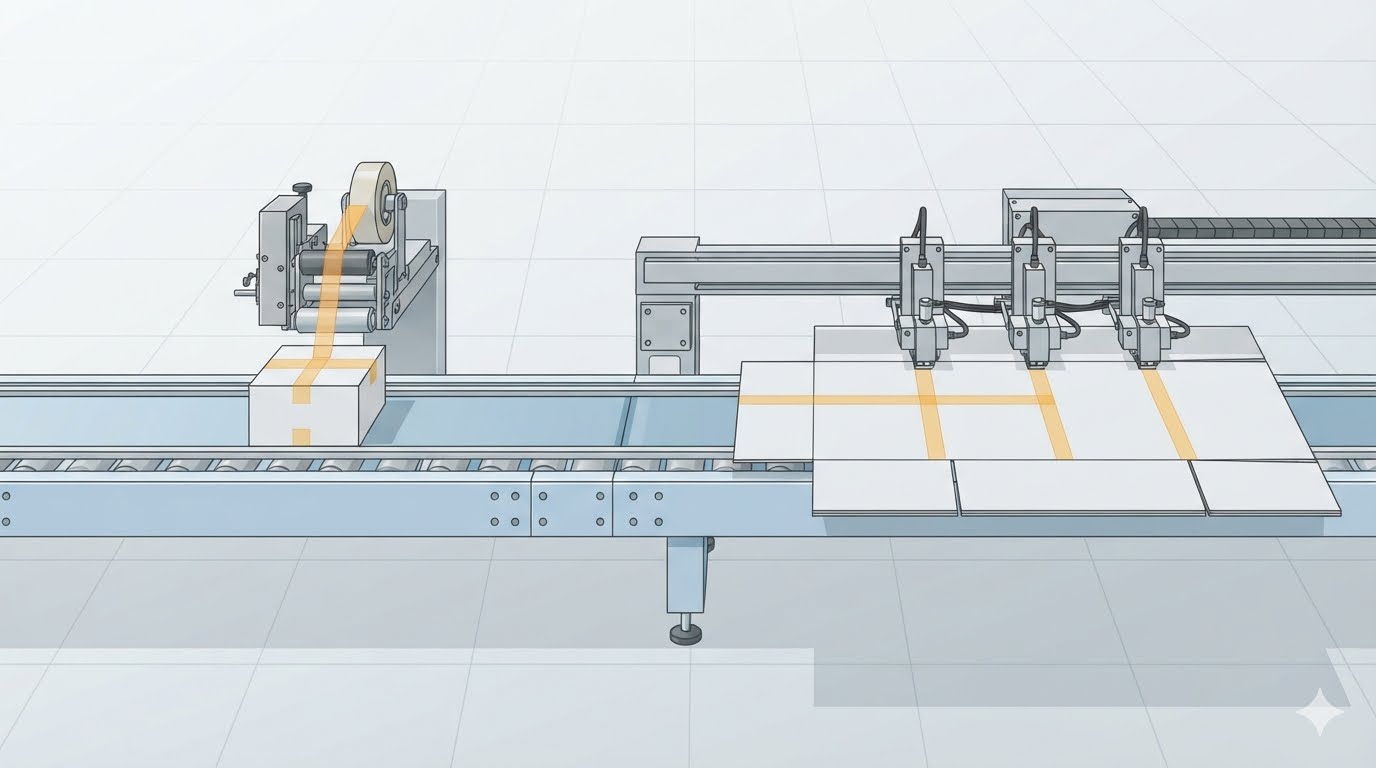
雙面膠帶貼合工序位於紙卡盒、紙箱、信封袋與文件袋等加工流程的中段:紙張經裁切或印刷後送入本站完成雙面膠帶貼附,再續送至摺疊、成型與包裝工序。由於後段製程完全仰賴本站所輸出之半成品品質與節奏,其運轉速度與穩定性將直接影響最終出貨時程——即便此站 seldom 出現在交期排程表上。
微小貼膠失誤如何演變成遲交風險
膠帶條若偏離預設位置僅數毫米,在機台上看似輕微;但後續紙張摺疊時,偏位膠條常會落於壓痕線上、凸出邊緣,或導致翻蓋閉合不均。此時整批已通過該站,問題紙張須全數挑出、重工或更換。處理耗時即自下單序中扣除,單一失誤往往延宕多筆訂單。
停機亦同理:送料不穩需頻繁手動調整;每次膠帶更換若耗時過長,皆直接侵蝕當班產能。單次停頓雖短,但於一週內混排多尺寸、多規格訂單時,累積停機時數將顯著拉開計畫產量與實際產出之落差,主管只得靠加班或趕工收尾來填補缺口。
計數錯誤則為最後一環隱患:若批次結束後才人工點數,短缺常至包裝段才被發現,而此時機台可能已切換至下一品項。補單須再次換模,交期計畫被迫吸收此延遲。傳統設備設計加劇上述三類問題發生機率——因其高度依賴人工調校、仰賴操作員經驗,且品質檢驗滯後至整批完成後才執行。
穩定性如何轉化為可預期的交期排程
交期規劃取決於「可預測性」,而非理論峰值速度。一條節奏穩定、突發中斷少的產線,遠比紙上速度快卻頻繁中斷者更易排程。穩定的雙面膠帶貼合工序正從以下三方面協同支撐此目標:
第一,重複定位能力降低重工比例。當送料流暢、貼膠位置可設定且精準複製,每班產出便更貼近計畫值,下游工序亦能直接接收無需分揀之材料。第二,快速換模增加有效產能。在須頻繁切換尺寸與膠帶類型的車間中,換模時間佔當日工時可觀比重;縮短此段時數,無需添購新機即可提升可用產能。第三,出口端即時檢查與計數,使異常止於單一批次內:首張紙即察覺膠位漂移,可在半程前完成校正;收料同時完成計數,則包裝段不再出現數量驚喜。
我司機型如何支援生產排程
我司 MR1350 重型高性能自動多頭雙面膠貼帶機、DT1200 高穩定性先進多頭精密自動雙面膠帶塗佈機、DT850 高效率多頭精密自動雙面膠帶貼合機與MR1650 全自動多頭雙面膠貼帶機,正是圍繞上述三大核心設計,每一項功能皆對應生產規劃人員熟知的實際痛點。
針對大批量信封袋與文件袋訂單,關鍵在維持恆定節奏。高摩擦力皮帶送料系統平穩推送紙張,確保整齊有序進料;PLC 系統整合控制送料、貼膠與收料全序列,操作員僅需管理單一連貫流程,開機設定之速度即貫穿整批首張至末張。封口翻蓋採易撕膠設計,容錯空間極小,故此處最關鍵即為送料階段之穩定性。
針對多尺寸、短交期之紙卡盒、禮品盒與紙箱訂單,換模速度為決勝關鍵。我司機型之黏膠頭具一鍵旋轉功能,膠帶更換僅需約 30 秒;於三角膠帶機型上,黏膠頭另配備鋼尺刻度與手輪微調機構,操作員可依下一單之貼膠位置需求,直觀、精準地重新定位。縮短換模時間,亦使操作員更易於每次切換後立即確認貼膠精度,確保每筆新訂單首張即達標。
出口端採直出式魚鱗疊收皮帶,成品紙張以整齊交疊方式輸出。作業人員可於紙張抵達瞬間目視膠位,並直接整疊取走,無需從散亂堆疊中分揀。另可選配計數功能,適用於需嚴格控管批次數量之訂單——收料完成即同步得知確切數量,包裝段不再淪為二次檢驗。此配置尤適固定數量、交期緊迫之訂單,避免晚期發現短缺所衍生之高昂成本。
綜觀上述特性,賦予生產管理者更大掌控權,以調節影響交期之關鍵變因:送料穩定性收斂貼膠位置公差、快速黏膠頭保護可利用工時、有序收料搭配可選計數則於產線終端閉環管控。成果即為一座輸出可精準預測之貼膠站——這正是「穩定雙面膠帶貼合工序」的實務意義。
值得信賴的貼膠站對您的交期排程意味什麼
穩定的雙面膠帶貼合工序,歸結於三個緊密相扣的面向:平順送料確保貼膠重複性、快速換模保障有效工時、出口端即時檢查與計數則將異常鎖定於單一批次內。每一項皆排除已知延遲源,三者協同則使生產排程更易規劃、更易執行。
我司 MR1350 重型高性能自動多頭雙面膠貼帶機、DT1200 高穩定性先進多頭精密自動雙面膠帶塗佈機、DT850 高效率多頭精密自動雙面膠帶貼合機與MR1650 全自動多頭雙面膠貼帶機,皆以此為設計核心:高摩擦力皮帶送料系統確保紙張平穩輸送;PLC 全程協調整體序列;一鍵旋轉黏膠頭將膠帶更換壓縮至約 30 秒;魚鱗疊收皮帶搭配可選計數功能,使成品以整齊有序方式交付。產品系列涵蓋多種機型與工作幅寬,適用於紙卡盒、紙箱、信封袋與文件袋等應用。若您正規劃新建產線,或評估現有貼膠站升級方案,歡迎提供您的產品類型、紙張尺寸、膠帶規格及典型訂單模式,我司團隊將為您量身推薦最契合實際作業需求之配置。
 應用場景