Переход фальцевально-склеивающей машины с одного размера коробки на другой требует повторного позиционирования направляющих, ремней и настройки давления по всей линии. Затрачиваемое на это время и стабильность результата в значительной степени зависят от способа выполнения этих регулировок. В современной двухкомпонентной фальцевально-склеивающей машине для гофрокартона система управления на базе ПЛК, сенсорный экран и сервоприводы объединяют все этапы настройки в единый воспроизводимый алгоритм.
Затраты, связанные с ручной регулировкой на традиционных машинах
Двухсекционная машина для фальцовки и склейки транспортных коробок для велосипедов и электровелосипедов подаёт, наносит клей и выполняет фальцовку двух отдельных деталей, а затем соединяет их в единую коробку — следовательно, каждая секция должна быть выставлена строго под габариты производимой коробки. На традиционных машинах большая часть этих настроек выполняется вручную: операторы вращают маховики для позиционирования направляющих плит, боковых клапанов и ремней и сверяют каждое положение по печатной шкале или на глаз. Такой метод работает, однако он сопряжён с очевидными издержками. Переналадка занимает больше времени, поскольку каждая регулировка выполняется и проверяется по отдельности. Два оператора при настройке одной и той же коробки могут установить слегка отличающиеся позиции — это проявляется как разброс в точности прямоугольности коробок от смены к смене. При повторном заказе настройка зачастую начинается заново «с нуля», а пробные листы расходуются до тех пор, пока коробка не будет стабильно формироваться. Ещё один недостаток — ограниченный контроль. Когда несколько секций приводятся от общего двигателя или лишены централизованной координации, скорость и положение невозможно настраивать независимо, а выявление секции, вызвавшей дефект, становится делом опыта, а не объективного наблюдения.
ПЛК, сенсорный экран и сервоприводы как основа системы управления
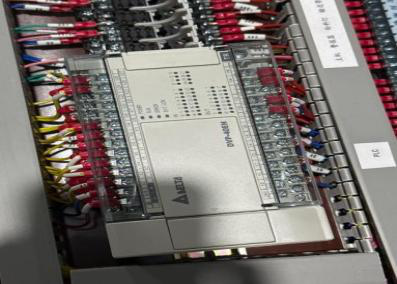
В нашей двухкомпонентной фальцевально-склеивающей машине для гофрокартона значительная часть работы по настройке перенесена с рук оператора в систему управления. ПЛК Delta координирует движения и скорости отдельных секций. Сенсорный экран WECON служит интерфейсом оператора: все параметры вводятся и проверяются в одном месте, а не в нескольких точках по длине линии. Серводвигатели Delta обеспечивают точное позиционирование, а фотоэлектрические датчики фиксируют положение гофрокартона в процессе его перемещения. Реле, контакторы и частотный преобразователь от проверенных поставщиков отвечают за коммутацию электроцепей и регулирование скорости двигателей. Ключевое значение имеет не каждый компонент по отдельности, а их взаимодействие: ПЛК принимает решения, сенсорный экран обеспечивает коммуникацию, а приводы выполняют команды — это даёт оператору чёткий и однозначный путь от технического задания на коробку к корректно настроенной машине.
Сохранённые настройки и электрическая регулировка
Практическая выгода такой системы управления наиболее наглядно проявляется при переналадке. Сенсорный экран сохраняет параметры для конкретных форматов коробок, позволяя операторам быстро загружать ранее верифицированные значения при повторных заказах. Это сокращает количество повторных замеров и пробных регулировок, повышая эффективность перехода между размерами.
Секция соединения (спайки) предлагает аналогичную функцию: направляющие плиты регулируются электрически, с использованием винтовых валов и памяти настроек. Поскольку точность спайки напрямую влияет на прямоугольность коробки, возможность восстановления положения направляющих плит способствует стабильной ориентации заготовки в течение всего производственного цикла.
Независимые приводы обеспечивают дополнительную гибкость. Секции подачи, фальцовки, транспортировки и прижима оснащены отдельными двигателями, координируемыми ПЛК. Оператор может изменять настройки одной секции, не сбрасывая остальные. Например, скорость фальцующего ремня можно понизить при работе с жёстким двухслойным гофрокартоном, оставив без изменений параметры подачи и транспортировки. Секция транспортировки также поддерживает как ручной, так и автоматический режим «следования по длине», с регулируемым верхним прижимным усилием и опциональной пневматической регулировкой. Фотоэлектрическое обнаружение и сервопозиционирование в зоне спайки обеспечивают дополнительный контроль над ориентацией заготовки.
Для предприятий, где часто меняются размеры коробок и выпускаются мелкие или средние партии, эти функции повышают воспроизводимость наладки. Операторы работают с сохранёнными параметрами и заранее определёнными точками регулировки, а не полагаются исключительно на личный опыт — что помогает поддерживать стабильное качество продукции при работе с различными форматами коробок.
Стабильность наладки между сменами
Аппаратные средства управления раскрывают свой полный потенциал только при условии последовательного применения. Предприятия, которые документируют сохранённые настройки для типовых форматов коробок и применяют их в одном и том же порядке при каждой переналадке, как правило, добиваются более однородных результатов как между операторами, так и между сменами. Централизованное управление также упрощает техническое обслуживание: поскольку каждая секция приводится и регулируется независимо, отклонение в готовой коробке можно точно локализовать на этапе его возникновения — будь то подача, фальцовка или спайка — вместо того чтобы искать причину по всей машине. Прямолинейно следует отметить: система управления повышает стабильность наладки, но не заменяет другие условия получения качественной коробки. Необходимо продолжать контролировать качество гофрокартона, выбор клея и условия в цеху; оптимальные настройки всегда разрабатываются на конкретных материалах предприятия.
Для производств, выпускающих широкий ассортимент размеров коробок, уровень управления фальцевально-склеивающей машиной заслуживает такого же внимания, как и её механическая конструкция. Мы проектируем и изготавливаем нашу двухкомпонентную фальцевально-склеивающую машину для гофрокартона как единый комплекс, где ПЛК, сенсорный экран, сервоприводы и электрическая регулировка разработаны совместно с механической частью. Каждая машина конфигурируется под конкретные форматы коробок и марки гофрокартона, используемые заказчиком, а единая платформа управления охватывает всю линию. Для производителей, которым важна наладка, основанная на сохранённых параметрах, а не на индивидуальных привычках операторов, именно этот принцип лег в основу конструкции нашей машины.
 Сценарии Применения