


Аппликаторное оборудование для двухстороннего скотча функционирует благодаря согласованной последовательности подачи листов, их позиционирования, нанесения ленты и сбора готовых листов. Подаваемые лентами листы перемещаются в расчётное положение; пневматические механизмы выполняют конкретные технологические операции; система управления координирует временные параметры каждого этапа. При нарушении этой последовательности листы могут достигать аппликаторных головок в несоответствующий момент, что приводит к отклонению положения ленты и нарушению непрерывности производственного процесса. Правильная согласованность временных параметров обеспечивает стабильную работу оборудования при обработке последовательных листов.
Влияние согласования времени на точность нанесения ленты в производственном процессе
Точное позиционирование ленты зависит от того, достигает ли лист расчётного места нанесения в заданный момент. При рассогласовании подачи и нанесения лента может начинаться слишком близко или слишком далеко от переднего края листа, что вызывает нестабильность положения полос по всей партии. Устранить такие отклонения путём корректировки только положения аппликаторной головки зачастую невозможно — особенно если головка уже установлена точно по чертежу.
Сложность задачи возрастает при комбинировании в одном аппарате моторизованных подающих лент и пневматических механизмов. Скорость движения лент определяется частотой вращения электродвигателя, тогда как пневматические действия зависят от давления сжатого воздуха, скорости срабатывания клапанов и состояния воздушных магистралей. Изменение любого из этих факторов смещает временные параметры между подачей листа и нанесением ленты. Корректировка скорости может ещё больше проявить проблему: система подачи и пневмосистема могут реагировать на изменение задания с разной инерционностью. Операторы могут заметить различия в начальном положении лент, смещение конечных точек по партии или нестабильность результатов после изменения режимов эксплуатации. На многоголовочных станках различия во времени также влияют на межполосные расстояния и взаимное выравнивание нескольких полос на одном листе. Согласованное управление, стабильное давление воздуха и корректно выбранные скоростные параметры позволяют поддерживать постоянство временных характеристик на всём протяжении производства.
Привычки, сохраняющие чёткую последовательность операций
Несколько рутинных процедур обеспечивают стабильность временных параметров в повседневной эксплуатации. Воздушный источник должен быть стабильным, очищенным и сухим; его давление должно соответствовать значению, указанному в технических характеристиках оборудования. В цехах, где один воздушный источник обслуживает несколько машин, необходимо подтвердить, что суммарная потребность в воздухе полностью обеспечивается. Воздушные магистрали, фитинги и фильтры требуют регулярного осмотра на наличие утечек и конденсата; конденсат следует сливать через установленные интервалы. После каждой смены продукции, типа ленты или рабочей скорости первые листы проверяются на соответствие начального и конечного положения полос чертежу; запись успешно применённых настроек ускоряет последующие наладки. Ни одна из этих мер не требует значительных усилий, однако в совокупности они обеспечивают поведение оборудования, максимально приближенное к ожидаемому программой.
Как наши машины обеспечивают строгую синхронизацию всех компонентов
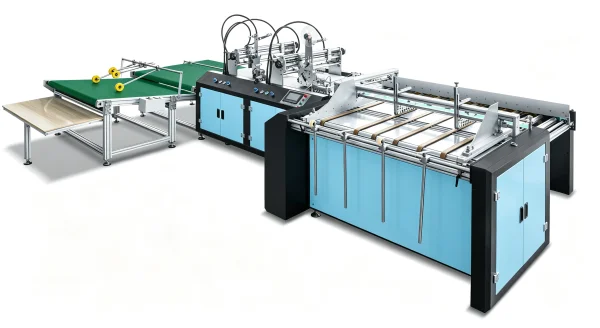
Наши автоматические многоголовочные станки для нанесения двухсторонней клейкой ленты используют PLC-управление для согласования ключевых этапов производства. В технических характеристиках каждой модели также указаны требования к сжатому воздуху, что позволяет цеху проверить соответствие воздушного источника до установки оборудования. Согласовывая запрограммированную последовательность операций, система управления обеспечивает слаженную работу подачи листов, нанесения ленты и сбора готовых изделий, а не их разрозненное выполнение.
PLC управляет последовательностью действий оборудования, поддерживая стабильный темп работы на протяжении всего производственного цикла. При массовом изготовлении конвертных и документных пакетов стабильная подача и синхронизированное нанесение ленты обеспечивают точное расположение легкоотделяемой ленты вблизи закрывающего клапана. Однако стабильность результатов по-прежнему зависит от правильности настроек оборудования, состояния материалов и регулярного контроля качества.
Сенсорный интерфейс предоставляет оператору единый доступ ко всем параметрам задания, упрощая корректировку при переходе между форматами продукции. Вместо того чтобы изменять настройки в нескольких раздельных системах управления, оператор вносит необходимые значения непосредственно через интерфейс. Перед началом новой серии оператор обязан сверить текущие параметры с чертежом изделия и проверить необходимость механических корректировок.
Сохранённые параметры настроек для разных изделий упрощают подготовку повторных заказов. Наши станки способны сохранять и восстанавливать параметры для конкретных изделий при повторном запуске аналогичного заказа. Вместо того чтобы собирать настройки «по памяти», оператор загружает сохранённые значения, проверяет первые листы и вносит корректировки при необходимости — до начала основного производства. Это обеспечивает воспроизводимую отправную точку для повторяющихся заказов на картонные коробки, подарочные коробки, конвертные и документные пакеты, снижая зависимость от индивидуального опыта оператора.
Секция подачи обеспечивает стабильное движение листов, необходимое для согласованного нанесения ленты. Подающие ленты с высоким коэффициентом трения обеспечивают плавное продвижение листов вперёд и минимизируют нежелательные смещения при приближении к аппликаторным головкам. После точной установки головок в соответствии с чертежом изделия несколько полос ленты наносятся за один проход. Это сокращает количество повторных манипуляций с листом, а стабильная подача и корректная настройка головок обеспечивают сохранение заданных положений и межполосных расстояний на картоне, плотной бумаге и гофрокартоне.
Механические регулировки и функции сбора поддерживают тот же рабочий процесс. Аппликаторную головку можно повернуть одной кнопкой, а замена ленты занимает около 30 секунд при соблюдении регламентированной процедуры. На нашем станке для треугольной ленты оператор также может перемещать аппликаторную головку в поперечном направлении с помощью маховика, используя стальную линейку в качестве визуальной опоры при восстановлении ранее зафиксированного положения. На выходе прямолинейный «рыбьескоповый» сборочный конвейер укладывает готовые листы внахлёст, что упрощает их сбор и визуальный контроль. Дополнительно доступна функция подсчёта листов, позволяющая верифицировать объём партии для заказов с фиксированным количеством.
Эти функции поддерживают производство от картонных коробок и гофрокартонных ящиков, требующих нанесения нескольких полос ленты, до конвертных и документных пакетов с легкоотделяемой лентой. Для предприятий, работающих как с мелкосерийными, так и с крупными повторяющимися заказами, согласованное управление, удобный доступ к настройкам и практичные механические регулировки упрощают переналадку и обеспечивают более стабильный производственный процесс.
Проверка условий в цехе до прибытия оборудования
Перед установкой оборудования необходимо проверить соответствие воздушного источника техническим характеристикам машины, включая стабильность давления при одновременной работе другого оборудования. Также следует подтвердить наличие соответствующих систем фильтрации и дренажа воздуха. Подготовка этих условий заранее обеспечивает штатную работу оборудования и снижает риск простоев из-за нестабильного воздушного питания.
Наши аппликаторные машины для двухстороннего скотча объединяют PLC-управление, сенсорные настройки, сохранённые параметры изделий и многоголовочное нанесение ленты для удовлетворения различных производственных требований. Независимо от того, обрабатываете ли вы картон, картонные коробки, гофрокартонные ящики, конвертные или документные пакеты, конфигурация оборудования должна соответствовать габаритам листов, характеристикам ленты, объёму производства и условиям цеха.
 Сценарии Применения





