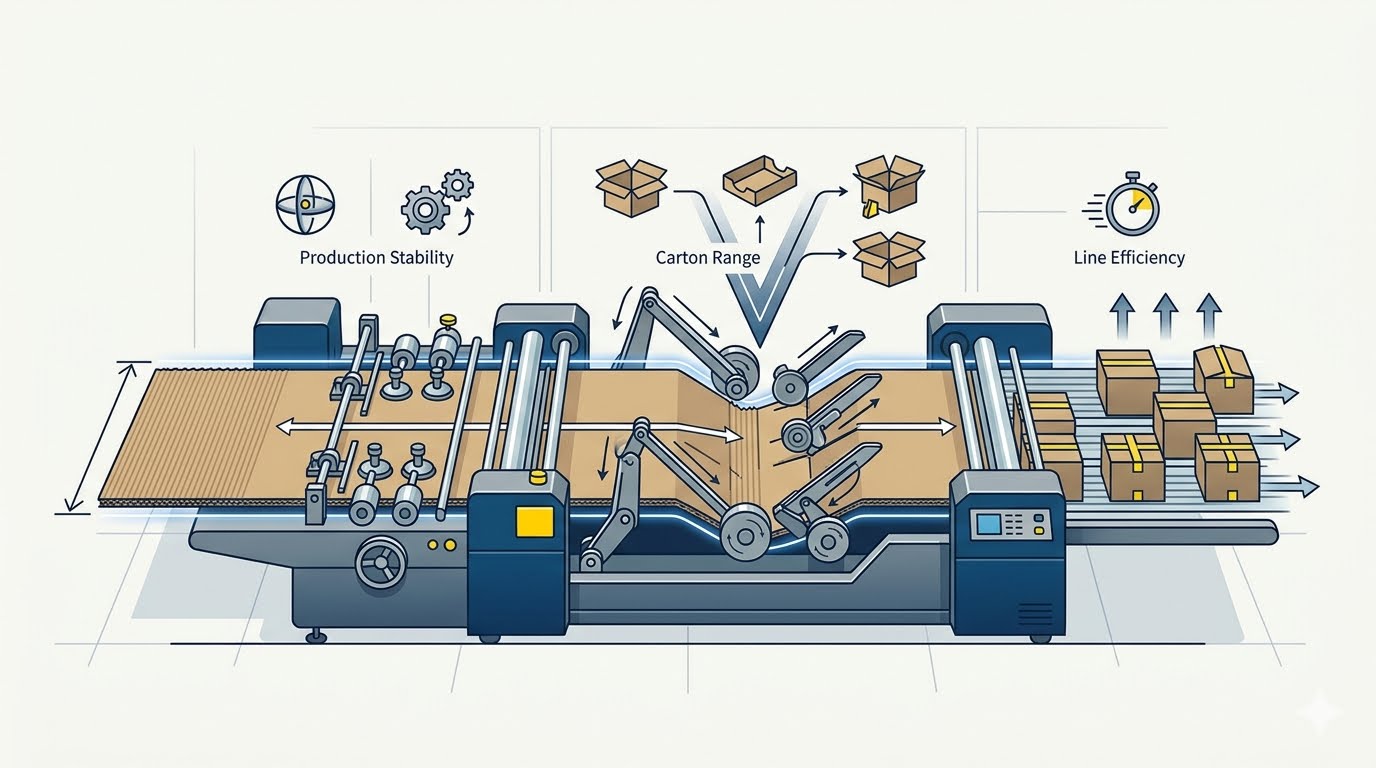
Готовый велосипед поставляется в одной из самых длинных и узких коробок среди потребительской упаковки. Такая коробка обычно изготовлена из двухслойного гофрокартона, зачастую с двойным нахлёстом клапанов и отверстиями под ручки. Она должна сохранять форму под нагрузкой от полной рамы, колёс и аксессуаров; электрические модели дополнительно увеличивают массу груза. Стабильное производство таких коробок в значительной степени зависит от способности фальцевально-склеивающего оборудования обрабатывать крупногабаритные и жёсткие заготовки.
Ограничения традиционных машин при производстве коробок для велосипедов
Двухкомпонентная фальцевально-склеивающая машина формирует крупногабаритную коробку из двух отдельных гофрокартонных заготовок: каждая заготовка подаётся, наносится клей, выполняется фальцовка, после чего две готовые части соединяются в единую коробку и прессуются. Многие традиционные машины проектировались под более мелкие и лёгкие коробки, и их ограничения становятся очевидными при работе с велосипедными габаритами. Податчики без независимого привода или недостаточной задней опоры не удерживают длинные заготовки от бокового смещения, вследствие чего готовая коробка покидает машину с перекосом. Фальцующие ленты с фиксированной скоростью или единым приводом для нескольких секций не обеспечивают достаточного прогрессивного сгиба жёсткого двухслойного гофрокартона — материал «отскакивает» от линий сгиба, а биговка может растрескаться. Конвейерные секции с постоянным давлением не могут одинаково эффективно работать как с лёгкой детской коробкой, так и с тяжёлой коробкой для электровелосипеда: шов либо недостаточно прессуется, либо деформируется избыточным усилием. Соединение двух частей зачастую требует ручной юстировки без сохранённых настроек и без фотоэлектрической проверки позиции — это замедляет смену формата и оставляет точность квадратности на усмотрение оператора. Более лёгкие рамы и подшипники или направляющие рейки начального уровня усугубляют проблему: они деформируются и изнашиваются под воздействием длинных и тяжёлых заготовок, а со временем точность юстировки постепенно снижается в течение смены. Предприятия, эксплуатирующие такие машины, обычно компенсируют недостатки ручной коррекцией и частыми повторными настройками — это снижает производительность и повышает разброс параметров между партиями.
Тяжёлые компоненты для стабильности при работе с крупногабаритными заготовками
Работа с крупногабаритными заготовками выявляет слабые места в конструкции машины раньше, чем в системе управления, поэтому первоочередное внимание уделяется каркасу. Наша двухкомпонентная фальцевально-склеивающая машина построена на основе панелей с толстыми стенками, подвергнутых холодной и термической обработке, что минимизирует вибрации и прогибы при длительной непрерывной работе. Линейные направляющие HIWIN и подшипники NSK обеспечивают сохранение точного взаимного положения регулируемых направляющих плит и подвижных узлов даже после многократной смены формата — это особенно важно при чередовании нескольких длинных форматов коробок. Серводвигатели Delta и ПЛК-управление приводят независимые секции, позволяя согласовывать скорости подачи, фальцовки и транспортировки друг с другом, а не полагаться на один общий привод. Пневматические компоненты, контакторы и фотоэлектрические датчики поставляются признанными международными производителями, что упрощает закупку запасных частей на весь срок службы машины. Ни один из этих элементов сам по себе не является уникальным — ценность заключается в их сочетании: жёсткая конструкция, точная направляющая система и независимые приводы создают устойчивую основу процесса при работе с тяжёлым гофрокартоном и длинными заготовками.
Подача, фальцовка и соединение двух частей крупногабаритных заготовок
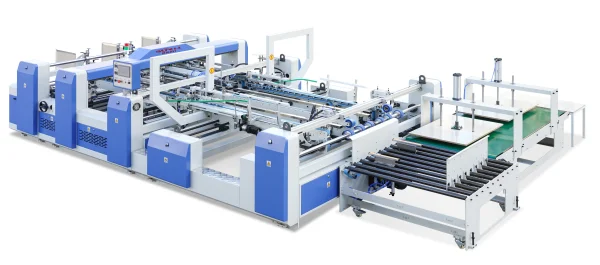
Длинные коробки для велосипедов и электровелосипедов требуют стабильной подачи и точной фальцовки — особенно при обработке жёсткого двухслойного гофрокартона. В нашей машине применяется фрикционный податчик с сервоприводом, регулируемые боковые направляющие и выдвижная задняя опора, обеспечивающие надёжную работу с различной шириной листа и увеличенной длиной заготовок.
Нанесение клея (горячего расплава или холодного клея) осуществляется механическими роликами; по заказу возможна установка системы распыления клея для специфических задач. В секции фальцовки вторая и четвёртая (180°) фальцовки приводятся независимым двигателем. Левые и правые фальцующие ленты оснащены бесступенчатой регулировкой скорости; по запросу доступна конфигурация с сервоприводом для координации скоростей фальцовки и снижения механических напряжений в линиях сгиба. В секции прижима верхний и нижний поддоны с электроприводом автоматически адаптируются под разные длины коробок, обеспечивая аккуратное и ровное расположение готовых изделий.
Точная позиционировка при соединении двух частей критически важна для сохранения квадратности коробки. В нашей машине используются электрически регулируемые направляющие плиты с сохранением настроек в памяти, независимые конвейеры с сервоприводом и сервоуправляемые упоры для материала. Перед соединением двух частей фотоэлектрический датчик проверяет положение заготовки. В зоне соединения применяются системы нанесения горячего расплава и холодного клея для формирования прочного соединения. Нисходящий конвейер поддерживает как автоматическую, так и ручную регулировку длины, оснащён регулируемым верхним прижимом и опциональной пневматической регулировкой давления. Эти параметры позволяют оператору точно настраивать условия прессования под разные типы гофрокартона — от стандартных велосипедных коробок до более тяжёлых упаковок для электровелосипедов.
Производственная гибкость при работе с различными форматами велосипедных коробок
Производители велосипедов выпускают коробки под разные модели — от детских и складных велосипедов до полноценных горных велосипедов и электровелосипедов. Для этих изделий требуются коробки различной длины, разной прочности гофрокартона и отличающихся конструктивных решений. Двухкомпонентная фальцевально-склеивающая машина использует регулируемые направляющие плиты, сохранение настроек в памяти и независимо приводимые секции, что упрощает смену формата и позволяет гибко адаптироваться к разным производственным требованиям. Машина также может быть спроектирована исходя из конкретных чертежей заказчика и технических характеристик применяемого гофрокартона — таким образом она подходит как для стандартной велосипедной упаковки, так и для более крупных и тяжёлых коробок для электровелосипедов. Для предприятий с частой сменой заказов такая гибкость сокращает время на подготовку оборудования и одновременно гарантирует стабильное качество фальцовки и соединения двух частей.
Двухсекционная машина для фальцовки и склейки транспортных коробок для велосипедов и электровелосипедов
Длинные коробки для велосипедов и тяжёлая упаковка для электровелосипедов требуют значительно больше, чем базовая фальцовка и склейка. Стабильная подача, контролируемая фальцовка и точное соединение двух частей напрямую определяют прочность и квадратность готовой коробки. Наша двухкомпонентная фальцевально-склеивающая машина объединяет независимо приводимые секции, регулируемые системы прессования и сервоуправляемое соединение двух частей для решения задач крупногабаритного производства. Машина спроектирована специально для производства гофрокартонной упаковки и может быть настроена под различные габариты коробок, марки гофрокартона и требования к производительности. Оборудование изготавливается и собирается на собственных мощностях, что позволяет нашим инженерам напрямую взаимодействовать с заказчиками при проектировании и настройке машины.
 Техническая Энциклопедия