


Wellpappe wird nach Flötenart verkauft; die Buchstaben A, B, C, E und F geben Kartonkonstrukteuren wichtige Hinweise zu Festigkeit, Druckoberfläche und Dämpfungsverhalten. Diese Unterschiede wirken sich zudem direkt auf Leistungsfähigkeit von Falten und Kleben aus. Jedes Flötenprofil verleiht der Platte eine eigene Stärke, Steifigkeit und Kantenbruchverhalten, sodass eine Faltschachtelklebemaschine für Wellpappe diese Eigenschaften bei jedem Durchlauf des Rohlings durch die Anlage konsistent beherrschen muss. Die Wahl der geeigneten Flötenart und deren gezielte Abstimmung auf den Faltprozess ermöglicht es Kartonherstellern, saubere Falten, zuverlässige Klebeverbindungen und gleichbleibende Kartonqualität zu erreichen.
Was sich bei der Plattenstärke durch die Flötenhöhe ändert
Die fünf Standardflöten belegen jeweils ein spezifisches Leistungsband; die falsche Auswahl kann den Käufer durch Produktbeschädigung, erhöhte Frachtkosten oder mangelhafte Druckoptik teuer zu stehen kommen. Die Flötenhöhe ist die entscheidende Variable – sämtliche Auswirkungen leiten sich daraus ab. Höhere Flöten wie A erzeugen eine Platte mit hoher Druckfestigkeit von oben nach unten sowie guter Dämpfungsfunktion, jedoch relativ geringer Flachstauchfestigkeit. Dünnere Profile tauschen Dämpfung gegen eine glattere Oberfläche ein. Unter ihnen zeichnet sich die B-Flöte durch hohe Stauchfestigkeit, ausgezeichnete Druckoberfläche und einfache Kantung aus – Eigenschaften, die sich besonders für automatische Falz- und Versiegelungsanlagen eignen. Die C-Flöte liegt zwischen beiden: Sie weist nahezu die doppelte Flachstauchfestigkeit der B-Flöte auf, jedoch geringere Druckfestigkeit von oben nach unten. Zudem ist sie das am häufigsten verwendete Flötenprofil in Wellpappenplatten und -kartons – daher begegnet sie Kartonherstellern am häufigsten.
Zweilagige Konstruktionen kombinieren zwei Flötenprofile und verändern das Leistungsbild erneut. So beschreibt beispielsweise eine Kombination aus E-Flöte und B-Flöte eine glatte, bedruckbare Oberfläche bei gleichzeitig erhöhter Steifigkeit und Schlagfestigkeit. Für die Falzanlage bedeutet dies praktisch Folgendes: Stärke, Steifigkeit und Oberflächencharakter variieren von Platte zu Platte – und jeder dieser Parameter beeinflusst das Verhalten der Platte beim Stanzen, Falten, Kleben und Pressen.
Wo Plattenstärke auf einer Falzanlage Probleme verursacht
Anlagen sind üblicherweise auf ein bekanntes Plattenmaterial abgestimmt; Probleme beginnen, sobald sich die Platte ändert. Ein technischer Leitfaden weist darauf hin, dass viele Case-Erector-Anlagen für Standard-C-Flöte-Einwand konfiguriert sind und dass eine Änderung der Plattenstärke das Stanzen, die Laufgeschwindigkeit sowie die Werkzeugeinstellung beeinflusst. Dieselbe Logik gilt für Falten und Kleben: Eine dickere Platte widersetzt sich dem Falten stärker, springt an der Falzkante zurück und kann bei zu hohem Pressdruck eingedrückt werden. Eine dünnere Platte faltet sich zwar scharf, kann aber bei rauer Handhabung Falzlinien oder Oberflächenmarkierungen zeigen – was insbesondere bei bedruckten Kartons von Bedeutung ist. Auch das Klebemittel verhält sich unterschiedlich: Plattenstärke und -oberfläche verändern die Kontaktfläche an der Naht; eine Klebelinie, die für eine Platte optimal ist, kann auf einer anderen zu dünn oder zu dick sein.
Herkömmliche manuelle und grundlegende halbautomatische Anlagen überlassen diese Anpassungen dem Bediener. Druck, Führungslage und Klebemitteldosierung werden nach Gefühl eingestellt – das Ergebnis hängt daher stark von Erfahrung ab, und die Rückkehr zu einer früheren Einstellung erfolgt weitgehend aus dem Gedächtnis. Druck und Beschichtungen stellen eine weitere Variable dar, da Tintenarten, Lacke und Sperrschichten die Klebeleistung beeinflussen können. Kartonwerke, die innerhalb einer Woche mehrere Flötenarten verarbeiten, stoßen daher wiederholt auf dieselben Probleme: ungleichmäßige Falten, inkonsistente Nähte sowie lange Rüstzeiten zwischen Aufträgen.
Abstimmung von Flötenarten auf die jeweils typischen Kartons
Unterschiedliche Flöten werden typischerweise für unterschiedliche Kartonarten eingesetzt – und jede Kombination stellt spezifische Anforderungen an die Falzanlage. Feine Flöten wie E und F sind üblich für Einzelhandels- und bedruckte Kartons, bei denen die Oberflächenqualität im Vordergrund steht und das gefaltete Ergebnis optisch sauber wirken muss. B- und C-Flöten decken den Großteil der Versandkartons ab, die in hohen Stückzahlen produziert werden und vor allem nach Nahtzuverlässigkeit und gleichbleibender Rechtwinkligkeit bewertet werden. Dickere und zweilagige Platten finden sich bei größeren und schwereren Kartons. So wurde A-Flöten-Platte beispielsweise bereits für Möbel, Haushaltsgeräte sowie innere Verpackungen verschiedenster Art eingesetzt.
Auch die Flötenrichtung spielt im Konstruktionsprozess eine Rolle. Fachplaner weisen darauf hin, dass die Orientierung der Flöten relativ zur Belastungsrichtung Stabilität beim Stapeln sowie Schnittfestigkeit beeinflusst. Eine Faltschachtelklebemaschine ändert diese Orientierung nicht, muss aber Rohlinge in jeder vom Design vorgegebenen Richtung verarbeiten können. In jedem Fall bleibt die Aufgabe der Maschine unverändert: Sie wählt weder die Flötenart, noch die Plattenqualität oder den Kartontyp – dies sind Entscheidungen des Kartonherstellers und des Kunden. Ihre Aufgabe besteht vielmehr darin, die gewählte Platte konsistent zu falten und zu verkleben, sodass ein heute hergestellter Karton exakt mit einem Karton identisch ist, der letztes Monat nach derselben Spezifikation gefertigt wurde.
Wie unsere Faltschachtelklebemaschine für Wellpappe wechselnde Platten bewältigt
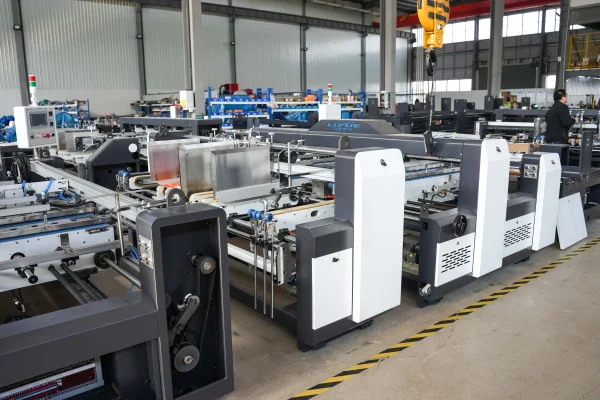
Der Wechsel zwischen verschiedenen Platten ist vorwiegend eine Frage der Einstellungsanpassung – und hier zeigt sich der Mehrwert unseres justierbaren Systems. Die Führungsplatten werden elektrisch über Spindelantriebe mit Speicherfunktion betrieben, sodass eine bereits einmal gefahrene Kombination aus Platte und Karton über gespeicherte Einstellungen abgerufen und nicht manuell neu eingerichtet werden muss. Für ein Werk, das zwischen dünner bedruckter Ware und dickerem Versandkartonmaterial wechselt, reduzieren gespeicherte Einstellungen die Vorbereitungszeit und gewährleisten reproduzierbare Ergebnisse von einem Produktionslauf zum nächsten.
Der Klebabschnitt unterstützt die zweite Hälfte dieser Aufgabe. Der Klebstoff wird mittels mechanischer Rollen appliziert; die Maschine verarbeitet sowohl Heißkleber als auch Kaltkleber, wobei ein Sprühklebsystem als Option verfügbar ist. Da Platten unterschiedlicher Flötenarten verschiedene Oberflächen und Klebebedingungen aufweisen, kann der Kartonhersteller die jeweils passende Applikationsmethode wählen; Ziel des Abschnitts ist stets eine Klebelinie mit konstanter Dicke – unabhängig von der jeweils laufenden Platte. An der Stoßnaht sorgen servogesteuerte Förderbänder und fotoelektrische Führung für die präzise Ausrichtung der beiden Platten; eine Doppelbeschichtung mit Heiß- und Kaltkleber sowie eine Stahlkugel-Pressung verstärken die Naht zusätzlich. Diese Verfahrensschritte tragen dazu bei, dass größere Kartons ihre Form bewahren – was mit zunehmender Plattensteifigkeit immer wichtiger wird.
Die Eignung einer bestimmten Platte für eine bestimmte Maschine hängt von deren Stärke und Aufbau ab; Kartonhersteller sollten daher ihre geplanten Platten vor Produktionsbeginn stets mit den technischen Spezifikationen der Maschine vergleichen. Eine stabile Saugzuführung am Einlauf sowie regelmäßiges Falten und Andrücken am Auslauf halten jeden Karton während des gesamten Prozesses in einheitlichem Zustand.
Konsistenz der Ergebnisse trotz wechselnder Platten
Die Flötenart wechselt kontinuierlich von Auftrag zu Auftrag – und die Faltschachtelklebemaschine für Wellpappe vor Ort muss jede Änderung bewältigen, ohne auf die Intuition des Bedieners angewiesen zu sein. Unser Konstruktionsansatz konzentriert sich auf drei Kernpunkte: gespeicherte Führungseinstellungen, die eine bekannte Platte stets auf eine bewährte Konfiguration zurückführen; die flexible Wahl zwischen Heißkleber, Kaltkleber oder optionalem Sprühkleber; sowie servogesteuerte Nahtausrichtung für größere Kartons. Wir fertigen die Maschine als ein koordiniertes Gesamtsystem, sodass alle genannten Funktionen bei jeder Platte, die ein Kartonwerk einsetzt, harmonisch zusammenwirken.
 Anwendungsszenarien





