Der Wechsel einer zweiteiligen Faltschachtelklebemaschine von einem Kartonformat zum nächsten erfordert das Neujustieren von Führungseinrichtungen, Förderbändern und Druckeinstellungen entlang der gesamten Maschinenlinie. Die dafür benötigte Zeit sowie die Konsistenz des Ergebnisses hängen maßgeblich davon ab, wie diese Anpassungen vorgenommen werden. Bei einer modernen zweiteiligen Faltschachtelklebemaschine vereinen eine SPS, ein Touchscreen und servogesteuerte Justierungen all diese Schritte zu einer wiederholbaren Routine.
Kosten manueller Justierung an konventionellen Maschinen
Eine zweiteilige Faltschachtelklebemaschine führt, verleimt und faltet zwei separate Teile und verbindet sie anschließend zu einem einzigen Karton – daher muss jeder Maschinenabschnitt auf die Abmessungen des jeweils herzustellenden Kartons eingestellt werden. Bei konventionellen Maschinen erfolgt ein Großteil dieser Einstellungen manuell: Bediener drehen Handräder, um Führungsplatten, Seitenklappen und Förderbänder zu positionieren, und überprüfen jede Position anhand einer gedruckten Skala oder nach eigenem Ermessen. Dieses Verfahren funktioniert zwar, birgt aber deutliche Nachteile. Umrüstungen dauern länger, weil jede Justierung einzeln vorgenommen und kontrolliert werden muss. Zwei Bediener, die denselben Karton einstellen, erreichen möglicherweise leicht unterschiedliche Positionen – dies zeigt sich als Schwankung der Rechtwinkligkeit von Schicht zu Schicht. Bei Wiederholungsaufträgen erfolgt die Einrichtung häufig erneut von Grund auf, wobei Probebögen verbraucht werden, bis der Karton fehlerfrei läuft. Ein weiterer Schwachpunkt ist die Steuerung: Sobald mehrere Abschnitte einen gemeinsamen Antrieb nutzen oder über keine zentrale Koordination verfügen, können Geschwindigkeit und Position nicht unabhängig voneinander justiert werden, und die Fehlersuche – also die Zuordnung eines Mangels zum verursachenden Abschnitt – beruht dann eher auf Erfahrung als auf objektiver Beobachtung.
SPS, Touchscreen und Servoantriebe im Kern
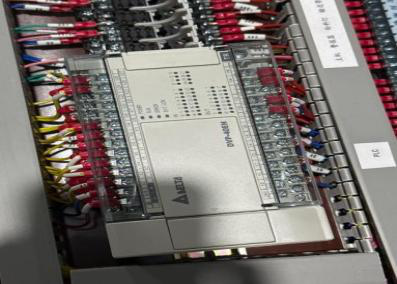
Unsere zweiteilige Faltschachtelklebemaschine verlagert einen Großteil dieser Arbeit von den Händen des Bedieners in ihr Steuerungssystem. Eine Delta-SPS koordiniert die Bewegungen und Geschwindigkeiten der einzelnen Maschinenabschnitte. Ein WECON-Touchscreen dient als Bedieneroberfläche, sodass alle Einstellungen an einer Stelle eingegeben und überprüft werden – statt an mehreren Punkten entlang der Linie. Delta-Servomotoren führen die präzise Positionierung aus, während photoelektrische Sensoren die Position der Wellpappe während des Transports erfassen. Relais, Schütze und ein Frequenzumrichter renommierter Hersteller übernehmen die elektrische Schaltfunktion sowie die Drehzahlregelung der Motoren. Entscheidend ist jedoch nicht ein einzelnes Komponente, sondern deren Zusammenspiel: Die SPS trifft die Entscheidung, der Touchscreen kommuniziert sie, und die Antriebe setzen sie exakt um – dies gibt dem Bediener einen klaren, einheitlichen Weg von der Kartonspezifikation zur korrekt eingestellten Maschine.
Gespeicherte Einstellungen und elektrische Justierung
Der praktische Nutzen dieser Steuerungsarchitektur zeigt sich besonders deutlich bei Umrüstungen. Der Touchscreen speichert Einstellungen für bestimmte Kartonformate, sodass Bediener bei Wiederholungsaufträgen bewährte Parameter direkt abrufen können. Dadurch reduzieren sich wiederholte Messungen und Probierjustierungen – Größenwechsel werden effizienter.
Auch der Splicingsabschnitt bietet eine vergleichbare Funktion: Elektrisch justierbare Führungsplatten mit Gewindespindel-Positionierung und Speicherfunktion ermöglichen die Wiederverwendung exakter Positionen. Da die Splicing-Genauigkeit unmittelbar die Rechtwinkligkeit des fertigen Kartons beeinflusst, trägt das Abrufen gespeicherter Führungsplattenpositionen dazu bei, eine konsistente Ausrichtung über mehrere Produktionsläufe hinweg aufrechtzuerhalten.
Unabhängige Antriebe bieten zusätzliche Flexibilität: Die Abschnitte Zuführung, Falten, Förderung und Andruck verfügen jeweils über einen eigenen Motor, der zentral durch die SPS koordiniert wird. Der Bediener kann einen Abschnitt justieren, ohne die anderen neu einstellen zu müssen. So lässt sich beispielsweise die Faltenbandgeschwindigkeit für steife Doppelwandwellpappe reduzieren, während Zuführ- und Förderparameter unverändert bleiben. Der Förderabschnitt unterstützt zudem sowohl manuelle als auch automatische Längenfolgebetriebsarten, mit einstellbarem oberem Andruck und optionaler pneumatischer Regelung. Photoelektrische Detektion und servogetriebene Positionierung am Splicingmund gewährleisten zusätzliche Kontrolle über die Wellpappeausrichtung.
Für Betriebe mit häufigen Größenwechseln sowie kleinen oder mittleren Losgrößen machen diese Funktionen die Maschineneinrichtung wiederholbarer. Bediener arbeiten dann nicht mehr ausschließlich nach Erfahrung, sondern basierend auf gespeicherten Parametern und definierten Justierpunkten – was zur Aufrechterhaltung einer konsistenten Produktionsqualität über verschiedene Kartonformate hinweg beiträgt.
Konsistente Einrichtung über alle Schichten hinweg
Die Hardware zur Prozesssteuerung entfaltet ihren vollen Wert erst dann, wenn sie konsequent genutzt wird. Betriebe, die die gespeicherten Einstellungen für ihre gängigen Kartonformate dokumentieren und stets in derselben Reihenfolge anwenden, erzielen tendenziell einheitlichere Ergebnisse zwischen verschiedenen Bedienern und Schichten. Die zentrale Steuerung erleichtert zudem die Wartung: Da jeder Abschnitt separat angetrieben und justiert wird, lässt sich eine Abweichung am fertigen Karton direkt auf diejenige Phase zurückführen, in der sie entstanden ist – sei es bei der Zuführung, beim Falten oder beim Splicing – statt sie über die gesamte Maschine hinweg suchen zu müssen. Es sei ausdrücklich betont: Ein Steuerungssystem verbessert die Konsistenz der Einrichtung, ersetzt jedoch nicht die sonstigen Voraussetzungen für hochwertige Kartons. Die Qualität der Wellpappe, die Auswahl des Klebstoffs sowie die Werkstattbedingungen erfordern weiterhin besondere Aufmerksamkeit – und die besten Einstellungen sind stets diejenigen, die am jeweiligen Material des Kunden entwickelt wurden.
Für Betriebe mit breitem Kartonsortiment verdient die Steuerungsebene einer zweiteiligen Faltschachtelklebemaschine ebenso viel Aufmerksamkeit wie ihre mechanische Konstruktion. Wir entwickeln und fertigen unsere zweiteilige Faltschachtelklebemaschine als ein integriertes System: SPS, Touchscreen, Servoantriebe und elektrische Justierung sind dabei speziell auf die Mechanik abgestimmt. Jede Maschine lässt sich individuell auf die von unseren Kunden produzierten Kartonformate und Wellpappengüten konfigurieren, und dieselbe Steuerungsplattform durchzieht die gesamte Linie. Für Hersteller, bei denen die Einrichtung auf gespeicherten Parametern – und nicht auf individuellem Erfahrungswissen – beruhen soll, ist dies das zugrundeliegende Konstruktionsprinzip unserer Maschine.
 Anwendungsszenarien