Zitrusfrüchte, Bananen und Ananas sind äußerst verderblich und erfordern eine durchgängige Kühlung vom Versender bis zum Verbraucher. Der Wellpappenkarton ist der Hauptbehälter auf dieser Strecke – seine Qualität steht daher in direktem Zusammenhang mit dem Zustand der darin enthaltenen Früchte. Eine Faltschachtelklebemaschine für Wellpappe arbeitet am Ende der Kartonherstellung, wo flache Rohlinge gefaltet, verklebt und zu fertigen Kartons geformt werden. Wie gut dieser Schritt ausgeführt wird, bestimmt Festigkeit, Rechtwinkligkeit und optisches Erscheinungsbild jedes Kartons, der ein Verpackungszentrum erreicht.
Was die Fruchtverpackung an einen Karton stellt
Fruchtkartons müssen gleichzeitig mehrere Anforderungen erfüllen – Ventilation steht dabei an erster Stelle. Exportkartons für Mandarinen beispielsweise weisen üblicherweise etwa fünf Prozent der Oberfläche als Lochung zur Luftzirkulation auf. Die Anordnung dieser Öffnungen ist entscheidend, denn ungeeignete belüftete Verpackung kann zu einer ungleichmäßigen Kühlung sowie zu physiologischen Störungen während der Kühlung führen.
Die Ventilation geht jedoch auch mit strukturellen Einbußen einher. Eine veröffentlichte Übersichtsarbeit zur belüfteten Fruchtverpackung berichtet, dass Lüftungsöffnungen und Handgrifföffnungen die Druckfestigkeit eines Kartons um 10 bis 40 Prozent reduzieren können. Sobald das Wellpappenmaterial auf diese Weise geschwächt ist, müssen die verklebten Fugen sowie die gesamte Kartongeometrie diese Schwächung kompensieren. Hinzu kommt zusätzliche Belastung durch die Lagerumgebung: Kartons werden unter Last bei hoher Luftfeuchtigkeit gestapelt – eine relative Luftfeuchtigkeit von rund 85 Prozent gilt hier als typisch für den Distributionsprozess. Ein Karton mit schwacher oder unregelmäßiger Klebefuge besitzt unter diesen Bedingungen nahezu keine Sicherheitsreserve mehr.
Wo herkömmliche Falz- und Klebverfahren an ihre Grenzen stoßen
Manuelle und grundlegende halbautomatische Klebverfahren hängen stark vom Erfahrungswissen des Bedieners und vom Zustand der Walzen ab. Die Klebefuge kann bei einem Karton sehr dünn und beim nächsten sehr dick sein. Zu wenig Klebstoff hinterlässt eine Fuge, die sich bereits beim Handling öffnen kann; zu viel Klebstoff wird unter Druck herausgepresst, verunreinigt die Kartonoberfläche oder beschmutzt die Förderbänder. Keines dieser Ergebnisse ist akzeptabel für einen Karton, der gestapelt, gekühlt und über lange Strecken transportiert werden muss.
Große Kartons bringen eine weitere Herausforderung mit sich. Viele bestehen aus zwei getrennten Wellpappenbahnen, die an einer Stoßstelle miteinander verbunden werden. Eine geringfügige Fehlausrichtung zwischen den Bahnen verschiebt die Klebeposition und führt dazu, dass der fertige Karton leicht schief ist. Ein nicht rechtwinkliger Karton stapelt sich schlecht auf der Palette und überträgt die Last ungleichmäßig auf die darunterliegenden Kartons. Die Obstverpackung orientiert sich zudem an den Erntezeiten und umfasst zahlreiche Sorten sowie unterschiedliche Kartongrößen – langsame Umrüstungen bedeuten daher direkt Stillstandszeiten, während die Früchte auf ihre Verpackung warten. Herkömmliche Maschinen zeigen gerade in diesen Bereichen typischerweise die größten Schwächen: Konsistenz der Klebefuge, Genauigkeit der Stoßverbindung und Geschwindigkeit der Umrüstung zwischen Aufträgen.
Wie eine Faltschachtelklebemaschine für Wellpappe in die Produktion von Fruchtkartons integriert wird
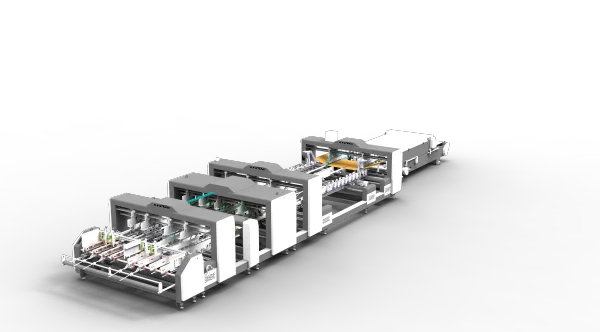
Eine vollautomatische zweiteilige Faltschachtelklebemaschine für Wellpappe führt Rohlinge kontinuierlich durch die Stationen Zuführung, Klebung, Falzung, Splicing, Andrücken und Förderung. Ihr besonderer Mehrwert für die Fruchtverpackung liegt bei großen Kartons, bei denen zwei Wellpappenbahnen in einem Durchgang verbunden und verklebt werden und der fertige Karton direkt stapelfertig vom Band läuft. Kartonhersteller können so eine konsistente Ausbringung liefern, ohne auf wiederholtes manuelles Handling angewiesen zu sein.
Die Anwendungen folgen den zuvor beschriebenen Anforderungen: Exportkartons für Zitrusfrüchte müssen Stapeln, Kühlung und Langstreckentransport standhalten – die Qualität jeder verklebten Fuge trägt daher erhebliches Gewicht. Bananen- und Ananaskartons sind generell groß und tragen hohe Lasten, weshalb Rechtwinkligkeit und Fugenfestigkeit im täglichen Einsatz besonders wichtig sind. Veredler, die mehrere Obstsorten beliefern, müssen zügig zwischen verschiedenen Kartongrößen wechseln können; eine automatisierte Produktionslinie mit schneller Umrüstung entspricht genau diesem Arbeitsmuster. In jedem Fall verändert die Maschine nicht das Kartondesign – sie macht vielmehr das Falzen und Verbinden dieses Designs reproduzierbar, was genau das ist, was Abnehmer von Fruchtkartons von ihrem Lieferanten erwarten.
Kleb- und Splicing-Funktionen, die speziell auf die Anforderungen der Fruchtverpackung abgestimmt sind
Zwei Abschnitte unserer Maschine beeinflussen die Qualität von Fruchtkartons am stärksten. Der erste ist der Klebeabschnitt, der mechanische Walzenklebung nutzt und sowohl Heißkleber als auch Kaltkleber verarbeiten kann; optional ist zudem ein Sprühklebsystem verfügbar. Diese Bandbreite ermöglicht es dem Kartonhersteller, das Verfahren nach Wellpappenqualität, Klebstofftyp und Umgebungsbedingungen der Kartons auszuwählen. Für Kartons, die in feuchte Kühlräume gelangen, bildet eine gleichmäßige Klebstoffschicht an der Fuge den Ausgangspunkt für eine zuverlässige Verbindung – und die Möglichkeit, das Klebverfahren zu wählen, gibt dem Bediener Spielraum, diese Schicht für jeden Auftrag optimal einzustellen.
Der zweite ist der Splicing-Abschnitt, in dem die anspruchsvollste Verbindung eines großen Kartons hergestellt wird. Die Führungsplatten werden über eine Spindel mit elektrischem Antrieb und Speicherfunktion justiert, sodass bei Wiederholungsaufträgen die Einstellung schnell wiederhergestellt werden kann, statt manuell neu vorgenommen zu werden. Zwei servo-gesteuerte Förderbänder sowie photoelektrische Führung sorgen für eine exakte Zusammensetzung der Bahnen und unterstützen damit die Rechtwinkligkeit des fertigen Kartons. Die Stahlkugel-Druckplatte zur Bahnenfixierung sowie die kombinierte Heiß- und Kaltklebstoffauftragung an der Stoßstelle verstärken die Verbindung genau dort, wo die strukturelle Last konzentriert ist. Frühere Prozessschritte ergänzen diese Funktion: stabile Saugzuführung, gleichmäßiges Falzen und sauberes Andrücken präsentieren die Rohlinge in einem konsistenten Zustand an der Splicing-Stelle und halten den fertigen Karton regelmäßig.
Die endgültige Leistungsfähigkeit des Kartons hängt weiterhin von der Wellpappenqualität, der Gestaltung der Lüftungsöffnungen und der Wahl des Klebstoffs ab – wir betrachten die Maschine daher als einen Bestandteil der Gesamtspezifikation des Kartons. Unsere Aufgabe besteht darin, die Schritte Falzen, Kleben und Splicing so steuerbar und reproduzierbar wie möglich zu gestalten.
Aufbau zuverlässiger Fruchtkartons mit unserer Maschine
Die Fruchtverpackung stellt Wellpappenkartons gleichzeitig vor Anforderungen hinsichtlich Ventilation, Luftfeuchtigkeit und Stapelfestigkeit – und eine hochwertige verklebte Fuge gehört zu den wenigen Komponenten des Kartons, die der Kartonhersteller vollständig innerhalb der Produktionslinie kontrollieren kann. Unsere Faltschachtelklebemaschine für Wellpappe wurde speziell für diese Verantwortung entwickelt: mit steuerbarer Klebung, präzisem Splicing und schnellen Umrüstungen für unterschiedliche Aufträge. Wir entwerfen und fertigen sie in unserem eigenen Werk, sie ist CE-zertifiziert und durch chinesische Patente geschützt, und unsere Maschinen laufen in Kundenbetrieben in 34 Regionen weltweit. Kartonhersteller, die die Produktion für die Verpackung von Zitrusfrüchten, Bananen oder Ananas planen, sind herzlich eingeladen, uns ihre Kartongrößen und Klebanforderungen zu übermitteln – unser Team bespricht gerne mit Ihnen die optimale Konfiguration.
 Technisches Lexikon