部分瓦楞紙箱因尺寸過大,或長寬比例特殊,導致單張紙板加工不具實務可行性。製造商可將此類設計拆分為兩張紙板,分別加工後,再透過拼接部完成組合。在雙片糊箱機中,拼接部負責兩張紙板的定位、黏合與壓合;其精度直接影響紙箱方正度、接縫品質,以及成品包裝承受搬運與堆疊的能力。
常見拼接缺陷及其成因
在雙片糊箱機中,兩張紙板須先經給紙、上膠與折疊工序,才進入拼接部。當兩張紙板於拼接部相遇時,其邊緣與壓線必須精確對齊;即使微小的定位偏差,亦會於接縫處產生肉眼可見之缺陷。
「魚尾形」即為典型範例:接縫間隙沿著接合線逐漸擴大或收窄,致使接縫不均勻。壓線錯位與間隙不一致,亦會影響紙箱方正度與面板位置。
此類問題往往源於前段製程:給紙歪斜,可能使紙板以錯誤角度抵達拼接部;輸送速度不一致,則易造成兩張紙板間的相對位移。若設備主要仰賴機械檔塊與手動調校,在更換紙箱規格時,需頻繁仰賴操作員介入調整。即便紙板已正確對齊,若黏著劑覆蓋不足或壓合壓力不夠,仍可能產生弱接縫。
伺服定位與獨立皮帶輸送
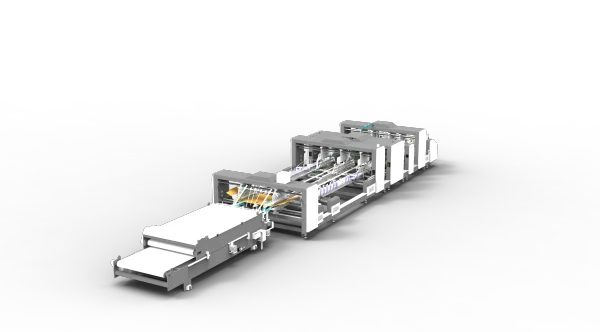
我司LY2300 專業可靠高性能全自動多功能雙片糊箱機、LYA2600 創新智能全自動高速堅固雙片糊箱機與LYA2300 先進智能全自動高速高可靠性雙片糊箱機,採用四組伺服馬達控制之定位檔塊,於拼接前精確固定紙板位置,取代傳統全然依賴人工對位之方式。另配備記憶功能,操作員可儲存並快速呼出相同紙箱規格之檔塊設定,大幅縮短換模時間。
導向板採用電動螺桿式調整系統,可依不同紙板尺寸精細調校其位置,引導紙板邊緣準確進入預設拼接位置。
拼接部之平面輸送皮帶由獨立伺服馬達驅動。各皮帶可個別控制輸送動作,有助協調兩張紙板同步行進,降低轉移過程中的相對位移。
拼接前設有光電檢測裝置,即時確認紙板位置;隨後由伺服驅動機構依預設定位參數執行接合動作。壓合輪於輸送過程中持續將紙板緊壓於皮帶表面,有效抑制異常位移,同時維持較低運轉噪音。
上述特性於處理大型紙板時尤為關鍵:小型紙箱的微小給紙偏差影響有限;但同程度偏差若發生於大型家電或家具紙箱,則會於整條接縫上顯著放大。
接縫處熱熔膠與冷膠雙重黏合
定位精度僅為拼接品質的一環;黏著劑施佈與壓合力道,方為確保兩張紙板長期牢固結合之關鍵。
我司拼接部採熱熔膠與冷膠雙重施膠設計:熱熔膠提供瞬間初黏力,使接縫在紙箱持續通過機台時維持穩定;冷膠則於乾燥過程中逐步建立終極黏結強度,確保接縫長期結構完整性。
塗膠完成後,紙箱進入輸送與壓合區段。可調式上壓裝置維持兩接合面持續貼合,利於黏著劑充分固化;另可選配氣動式壓力調節機構,依不同生產需求靈活調整壓合力道。
壓合壓力須匹配紙板厚度與紙箱結構:壓力不足,將導致局部黏結不良;壓力不均,則影響整條接縫之貼合品質。因此,定位、黏劑覆蓋與壓合三者須作為一體化協調製程同步運作。
於家電、家具與工業包裝之應用
大型家電紙箱為雙片生產之典型應用。冰箱、洗衣機等產品所需包裝幅面寬高兼具,紙箱多採雙層瓦楞或加厚材質,以支撐搬運與堆疊負荷。拼接部須確保大面積紙板全程對齊,且黏合接縫品質須全長一致。
家具包裝則面臨另一挑戰:平價組裝式家具常使用狹長型紙箱;而整體式家具則需更大尺寸。此類訂單常伴隨紙箱長寬頻繁變更。已儲存之伺服定位參數,可於相同規格回歸量產時,立即調用,大幅減少重複設定作業。
工業設備包裝更重視載重分布與紙箱整體強度。機械零組件、馬達等重型物件,易於包裝內部形成集中負荷;若紙箱四角不方正或接縫黏結不良,將於堆疊壓力下率先失效。精準拼接有助維持紙箱原始幾何結構,並確保接縫成形一致性。
異形紙箱亦為重要應用之一:當設計含特殊尺寸或非標準面板配置時,拆分為多張紙板可提升紙板排版與印刷作業之彈性;依據實際設計,此法亦可能比單張超大紙板生產更能降低材料耗損。
生產中接縫品質檢驗
每次更換紙箱尺寸或完成機台設定後,首件紙箱須經全面檢驗,確認無誤方可啟動連續生產。接縫間隙應均勻一致,兩張紙板之壓線須完全對齊,成品紙箱應維持設計所要求之方正形狀;實務上可藉由量測兩對角線長度是否相等,快速驗證紙箱方正度。
黏合接縫亦須檢查是否有黏結不全、邊緣翹起或壓痕不均等現象。紙板平整度、含水率與黏著劑狀態皆影響最終結果,故定期抽檢為維持穩定生產品質之必要措施。
我司LY2300 專業可靠高性能全自動多功能雙片糊箱機、LYA2600 創新智能全自動高速堅固雙片糊箱機與LYA2300 先進智能全自動高速高可靠性雙片糊箱機,專為大型紙箱量產設計,滿足零售運輸包裝需求的全自動雙片瓦楞紙箱折疊粘箱機系統。定位記憶功能減少重複設定作業;獨立輸送與協調式拼接,協助操作員更便捷地切換不同紙箱規格。無論是大型家電紙箱、長型家具紙箱,抑或重型工業包裝,本系列機型均提供高度彈性之生產支援、穩定一致之加工品質,以及製造商拓展大型紙箱產能之實用解決方案。
 應用場景