


可程式邏輯控制器(PLC)執行一組儲存於記憶體中的程式,用以管理機台各項動作的順序與時序。在多頭雙面膠帶貼附機上,數個貼膠頭於單次走紙過程中同步對同一張紙板進行貼膠作業;而送料段與收料段則分別位於貼膠頭的上下游兩側。這些區段是以單一整合製程運作,抑或作為獨立工作站運作,主要取決於連結它們的控制系統設計。
為何多個貼膠頭需同步同拍?
當一張紙板需貼附多條膠帶時,即由多個貼膠頭共同完成;此等膠帶最終必須呈平行排列、間距均勻,且批次間表現一致。達成此目標的前提,在於所有貼膠頭皆須處於相同作業條件下運作:紙板的行進狀態、各貼膠頭的動作時序,以及其周邊各段(如送料與收料)的運轉節奏,三者必須嚴格同步;任一環節出現微小偏差,皆將直接反映於最終成品之上。
上游與下游區段同樣關鍵。送料段決定紙板何時、以何種方式抵達貼膠頭;收料段則決定紙板離開貼膠區域後的處理方式。若各區段皆獨立設定參數,微小的設定差異將逐漸累積,迫使操作員被迫以某一區段的調整去彌補另一區段所產生的偏移。此類補償行為掩蓋了根本原因,致使最終結果高度依賴最後一次調整的操作員個人判斷。
PLC 為膠帶貼附機帶來的三項核心價值
PLC 在此應用中提供三項關鍵能力:第一是順序控制——程式明確定義各單元何時啟動、何時持續運轉、何時停止,以及其先後順序,確保機台於每班次開機之初與班末之際均維持完全一致的行為模式;第二是重現性——儲存於記憶體中的程式不依賴操作員手感或經驗記憶,相同參數設定必產生相同作業結果,保障批次間穩定;第三是可管理性——所有參數皆經由操作員介面輸入,切換產品規格時僅需變更數值設定,無須再以人工方式逐一重新校準各獨立區段。
缺乏此類整合控制的代價,對常需處理大量不同訂單的工廠而言並不陌生:每次換線皆需執行多項獨立調整,任一項目皆可能被遺漏;重複訂單則仰賴手寫記錄或操作員對前次成功參數的主觀回憶;當不同班次產出結果出現差異時,亦難以釐清問題根源究竟來自材料特性,抑或參數設定不當。一套受控、可儲存且可召回的製程,能有效降低團隊所需管控的變因數量。
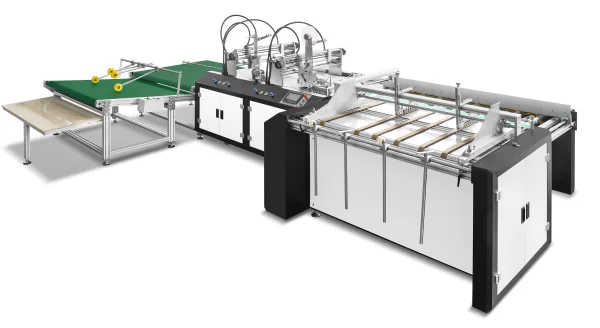
我司機型透過 PLC 控制所提供的實質效益
PLC 控制整合我司全自動多頭雙面膠貼帶機的主要製程階段,將紙板送料、膠帶貼附與成品收料串聯為連續生產流程。相較於將各階段視為彼此割裂的獨立作業,本控制系統協助機台遵循協調一致的工作流程,確保重複性生產作業始終維持穩定表現。
PLC 精確管理送料與貼膠的時序關係,使多個黏著劑貼膠頭可在同一生產週期內同步作業。針對大批量生產之信封袋、文件袋及其他紙製品,此類協調機制有助於維持「張張一致」的穩定作業節奏。操作員得以專注於膠帶貼附位置與成品品質的目視檢查,無須再耗神於各製程段落的手動協調。
觸控式人機介面提供操作員集中存取各項作業設定的管道。當產線切換至不同產品規格時,相關參數可直接透過該介面調整,無須於多套獨立控制單元間分別設定。此設計大幅簡化日常換線作業,特別適用於短交期內需頻繁切換多種產品規格的工廠。惟操作員仍須於新批次啟動前,依據產品圖面與材料規範再次核對所有參數設定。
參數儲存與召回功能亦為一項實用優勢。我司機型可針對不同產品儲存完整參數設定,並於重複訂單到來時快速召回使用。操作員無須從零開始逐一輸入所有設定,僅需載入對應之已儲存參數,檢驗首張樣品並進行必要微調後,即可展開量產。此類已儲存設定提供可重現的標準起點,在保留首張樣品確認步驟的前提下,降低對人工記憶的依賴。
上述控制功能於多頭配置下尤具價值。當產品需貼附多條雙面膠帶時,多個貼膠頭可於單次走紙過程中同步完成全部貼附。其貼膠位置與間距須嚴格依循產品圖面設定,而穩定的紙板送料與精準的貼膠頭定位,則是維持既定佈局的關鍵。一旦完成合適設定並經實際驗證,即可將整套參數儲存備用,使後續重複生產的準備與管理更為簡便。
機械設計亦為穩定運作的重要基礎。高摩擦力皮帶式送料系統可確保紙板有序前進,為協調式貼膠序列提供穩定輸入;貼膠頭可透過按鍵快速旋轉,依指定換線程序執行貼膠頭更換作業,全程約需 30 秒;於我司三角膠帶貼附機上,操作員亦可透過手輪與鋼尺刻度進行貼膠頭橫向位置微調,鋼尺同時提供清晰可見的定位參考。
於出料端,魚鱗式收料皮帶將已完成貼膠之紙板以層疊方式有序排列,利於後續收料與品質檢驗;選配之計數功能可協助操作員即時比對實際產出數量與訂單需求。綜上所述,基於 PLC 的順序控制、可儲存之作業參數,以及符合人因工程的機械調整設計,共同支持更為有序的生產流程——尤其適用於需貼附多條膠帶、且經常需重複設定之產品應用。
協調多頭運作以實現可重現之量產
我司全自動多頭雙面膠貼帶機整合 PLC 控制、可調式黏著劑貼膠頭與可儲存作業參數三大要素,針對不同產品規格實現膠帶貼附作業的統籌協調。PLC 主導整體運作順序;穩定的紙板送料與精準的貼膠頭定位,則確保每一條膠帶皆能嚴格遵循圖面所規劃之佈局。多條膠帶可於單次走紙中同步貼附,減少重複性紙板搬運,並強化跨批次之貼附位置一致性。
針對重複訂單,已儲存之參數設定可直接召回使用,無須重新設定每一貼膠頭位置。惟正式量產啟動前,仍須以首張樣品比對產品圖面,重點確認膠帶貼附位置、間距及邊距餘量是否符合要求。此種「協調式控制」與「可重現設定」的結合,不僅簡化換線流程,更能維持產線整體作業秩序。
機型配置須依據紙板尺寸、材料特性、膠帶規格及產量需求綜合評估。歡迎提供您的產品圖面或實物樣品,以及典型訂單需求,我司技術團隊將為您推薦最適配的機型配置方案。
 應用場景





