


雙面膠帶貼附機仰賴送料、定位、貼膠與紙張收料等階段的精密時序協調。送料皮帶將紙張送入指定位置,氣動機構執行特定動作,而控制系統則統籌各階段的動作時機。若上述動作失去同步,紙張可能於錯誤時刻抵達貼膠頭,導致膠帶定位偏移,進而干擾生產流程。完善的時序協調可確保機器在連續送料作業中維持穩定運轉。
時序如何影響量產中的膠帶定位
精準的膠帶定位取決於紙張能否於預定時刻抵達貼膠位置。若送料與貼膠動作不同步,膠條起始點可能過於靠近或遠離紙張前緣,致使整批產品定位不一致。此類偏差僅靠調整貼膠頭往往難以修正,尤其當貼膠頭本身已依圖面正確定位時更為明顯。
當雙面膠帶貼附機同時採用馬達驅動之送料皮帶與氣動機構時,挑戰更為嚴峻。皮帶響應取決於馬達轉速,而氣動動作則受空氣壓力、閥門反應時間及氣管狀態影響。一旦這些因素發生變化,紙張送料與貼膠之間的時序便可能偏移。速度調整甚至會加劇此問題,因送料系統與氣動機構未必以相同速率響應。操作員可能觀察到膠條起始位置不一、終點偏移、或在運轉條件變更後出現結果不穩定等現象。於多頭機型中,時序差異亦會影響同一張紙上多條膠帶之間的間距與對齊精度。透過協調式控制、穩定的壓縮空氣供應以及適切的速度設定,方能確保整體生產過程中的時序一致性。
維持時序同步的日常操作習慣
若干例行作業可有效保障日常運轉的時序穩定性。壓縮空氣供應須維持穩定、經濾清且乾燥,其壓力值應符合機器技術規格所載之要求;若工作坊內多台機器共用同一氣源,則須確認總需求量確獲滿足。氣管、接頭與濾水器應定期檢視是否洩漏或積水,並依規定時程排放冷凝水。每次更換產品、膠帶或運轉速度後,首數張紙應比對圖面確認膠條起點與終點位置;記錄曾成功運作之設定參數,可大幅縮短後續換線準備時間。以上步驟雖不繁複,但集體執行即可使機器實際行為緊密貼合程式預期。
我司機型如何確保各單元全程同步
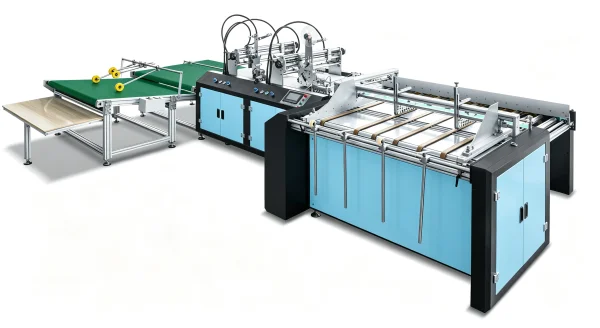
我司全自動多頭雙面膠貼帶機採用 PLC 控制,統籌生產關鍵階段之時序。各機型技術規格書均明列所需壓縮空氣條件,便於工作坊於安裝前即完成氣源驗證。透過協調既定之程式化運轉序列,控制系統促使送料、貼膠與收料三者協同運作,而非各自獨立執行。
PLC 管理整機動作序列,協助維持整批次生產期間穩定的運轉節奏。針對大量生產之信封袋與文件袋,穩定的紙張送料與協調式貼膠,可確保易撕膠帶穩定位於封口翻蓋附近之指定位置。然持續一致之成果,仍需仰賴正確的機器設定、材料狀態及定期品質檢查。
觸控式人機介面(HMI)將所有作業參數集中呈現,當產線切換不同產品規格時,調整作業大幅簡化。操作員無需分別操作多組獨立控制器,僅需透過介面一次更新相關參數。啟動新一批次前,仍須依產品圖面核對設定值,並確認必要之機械調整是否已完成。
儲存式產品參數功能可加速重複訂單之準備作業。本機具備儲存不同產品參數之能力,並於相同訂單再度下達時快速召回。操作員無須憑記憶重建整套設定,僅需載入既有參數、檢視首數張紙樣品,並於必要時進行微調後即可繼續量產。此機制為重複性之紙箱、禮品盒、信封袋與文件袋訂單提供可重現之起始基準,同時降低對個人經驗之過度依賴。
送料區段提供貼膠所需之穩定紙張輸送。高摩擦係數送料皮帶可平順推送紙張前進,並減少紙張接近貼膠頭時之非預期位移。待貼膠頭依圖面完成定位後,即可單次通過完成多條膠帶貼附。此設計減少重複手動操作,搭配穩定送料與正確貼膠頭調整,有助於在紙板、卡紙及瓦楞紙板上維持膠條定位與間距之設計精度。
機械調整與收料功能亦支援相同工作流程。貼膠頭可藉按鍵一鍵旋轉;依標準程序更換膠帶僅需約 30 秒。於我司三角膠貼機上,操作員亦可透過手輪橫向移動貼膠頭,並以鋼尺作為可視參考標尺,精準回復先前記錄之定位。於出料端,直線式魚鱗狀收料皮帶將成品紙張以疊覆方式排列,利於後續收集與檢驗;另可選配計數功能,以驗證固定數量之訂單批量。
上述功能可支援各式生產需求:從需多條膠帶之紙盒與瓦楞紙箱,至使用易撕膠帶之信封袋與文件袋皆適用。針對同時處理小批量試產與大批量重複訂單之工廠,協調式控制、直觀參數設定與實用之機械調整設計,有助簡化換線作業,並維持更穩定一致之生產流程。
機器進廠前之工作坊準備檢查
安裝前,請依機器技術規格書逐一檢視壓縮空氣供應狀況,包含其他設備同時運轉時之壓力穩定性。同時確認氣源濾清與排水配置均已妥當到位。事先完成上述準備,可確保機器依設計規範運作,並降低因氣源不穩所導致之生產中斷風險。
我司雙面膠帶貼附機整合 PLC 控制、觸控式參數設定、儲存式產品參數及多頭貼膠設計,以因應多元生產需求。無論您處理的是紙板、紙盒、瓦楞紙箱、信封袋或文件袋,機器配置皆應匹配您的紙張尺寸、膠帶規格、產量規模與工作坊實際條件。
 應用場景





