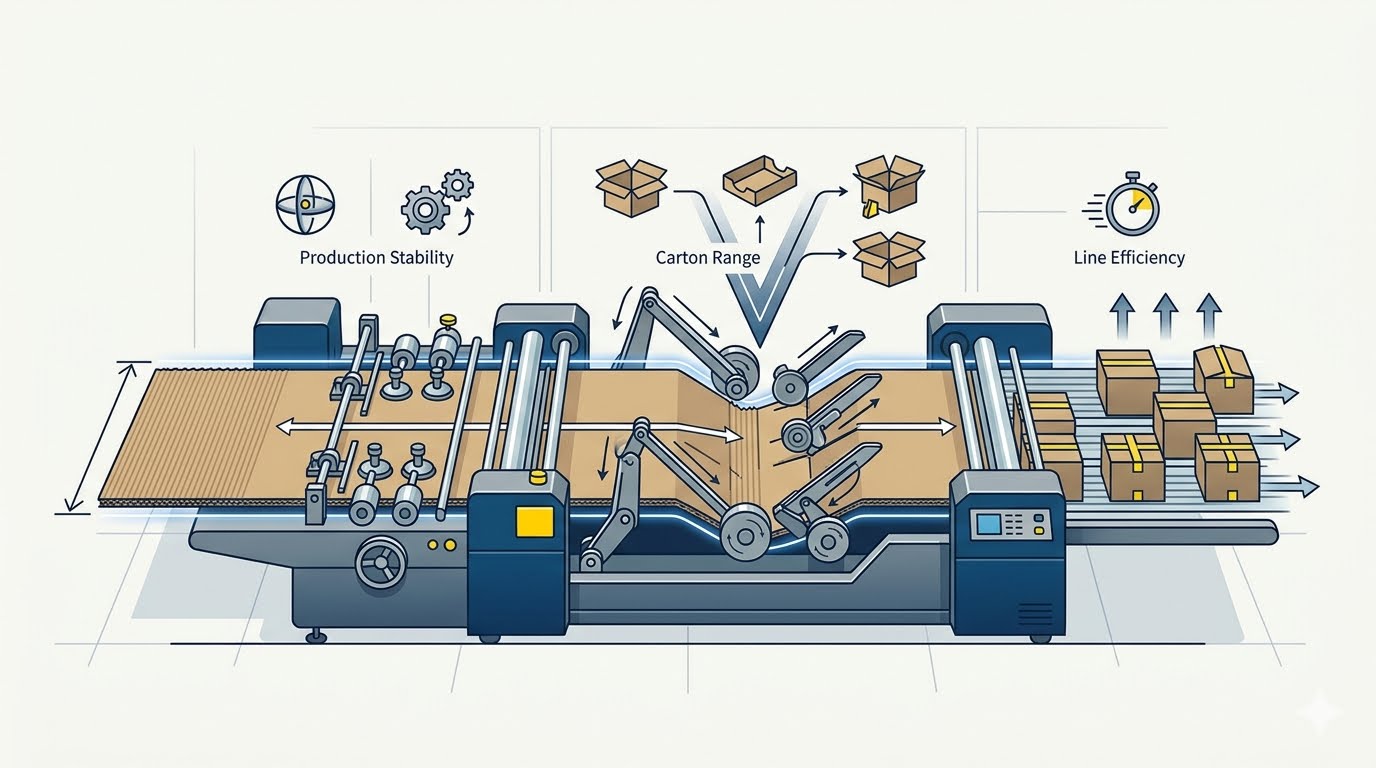
紙箱的最終成型尺寸於拼接區段確立。已印刷並開槽的瓦楞紙板雖已依規格裁切好各面板,但膠翼與對面面板的貼合位置,即直接決定成品紙箱的長度、寬度與方正度。一旦接縫經壓合定型,此位置便無法再調整。在我司半自動雙片糊箱機中,拼接區段採用可控式導向板、伺服馬達驅動輸送帶與光電定位系統設計,確保此最後關鍵步驟能精準維持紙板原裁切所承諾的尺寸。
微小拼接偏差如何演變為尺寸誤差
拼接精度與紙箱尺寸之間具幾何關聯性。當膠翼落點略偏一側時,其所黏合的兩塊面板即脫離預設相對關係,導致紙箱成品長度超出或短於規格;若膠翼一端落點正確、另一端卻產生偏移,則紙箱將發生扭轉——其對角線長度不等,紙箱亦無法平整置於水平面上。僅數毫米之偏差即可能引發問題,因瓦楞紙箱常依極小裝配餘隙(clearance)進行設計與堆疊。
傳統設備的多項設計特徵,反而提高此類偏差發生機率。須手動調校的導向板設定費時,且最終位置高度仰賴操作員經驗判斷;每次更換訂單後,操作員往往需耗費數張試車紙板才能取得正確設定,而長時間連續運轉期間,設定亦可能再度偏移。壓合階段壓力不均亦為另一誤差來源:當接縫閉合時紙板受力不均,面板可能在膠水固化前輕微滑移或回彈。
問題在於,此類誤差常隱藏至紙箱實際使用時才浮現。尺寸異常的紙箱於托盤上外觀仍屬正常,異常僅於進入填充線、套入產品或堆疊作業時顯現;此時紙箱已屬完成品,唯一可行方案僅剩重工或整批拒收。
紙箱尺寸一致性為何超越糊箱機本身的重要性
尺寸精準度對後續處理紙箱之設備與製程影響最鉅。全自動開箱與封箱生產線皆針對特定紙箱尺寸與形狀預先設定。若紙箱稍有不方正,可能導致開箱不均勻、卡於導向機構、或無法平整閉合;任一停頓皆會中斷本應連續運轉的產線。大量採購紙箱之工廠,通常即基於此原因明確規定允許公差範圍。
貼合度同樣關鍵。許多產品內包裝採用緩衝墊、隔板或內托盤等支撐結構,其尺寸皆依紙箱內部空間精密匹配。若紙箱略小於規格,內件將卡死難以置入;若略大,則產品於運輸途中易晃動,致使包裝原設計之保護功能大幅削弱。因此,單一紙箱之尺寸精度,與批次間尺寸的一致性同等重要——因整條包裝線皆依可重複之標準紙箱規格進行調校。
托盤堆疊與物流運輸則構成完整鏈結。不方正之紙箱堆疊不易緊密,由其組成之托盤易傾斜或浪費有效容積;運輸途中,傾斜堆疊將造成負載分配不均,並對底層紙箱施加額外應力。優異之拼接品質雖僅佔整體製程一小環節,其影響卻貫穿上述所有後續階段。
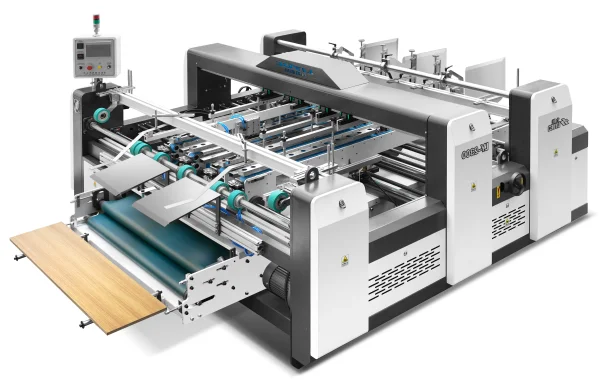
拼接區段內部結構:尺寸控制如何內建於設計之中
導向板配置為我司拼接區段之設計起點。整體結構含五片導向板(四大片、一片小片),每片大導向板皆由電動精密螺桿驅動。以電動控制取代手動調校,不僅大幅提升設定速度與重複精度,更縮短換單後所需之試車紙板數量;相同之重複性亦使導向板能精準歸位,例如本週早些時候曾生產之尺寸規格,再次啟動時即可快速復位,大幅減少憑經驗猜測之風險。
輸送作業由四條窄幅輸送帶承擔,並由雙伺服馬達同步驅動。伺服驅動確保輸送帶速度均勻且響應靈敏;均速輸送意味紙板通過拼接區時不會被拖曳或堆疊,此對尺寸控制至關重要——紙板於與膠翼接觸瞬間若運動不穩,即易導致拼接位置偏移。輸送帶與導向板協同運作:導向板界定紙板應處之精確位置,輸送帶則以恆定速率將紙板穩定送達該位置。
壓合與定位為拼接區段之最終工序。鋼珠滾輪負責壓合紙板,壓合區域上方覆蓋塑膠降噪罩,既降低運轉噪音,亦助膠水牢固黏著。光電感測裝置引導氣壓缸動作,確保拼接點精準落於預設位置,使接縫物理位置不再僅仰賴操作員目視判斷,而是鎖定於可重複驗證之感測基準點。於拼接介面處,採用熱膠與冷膠雙重塗佈,強化接縫強度,確保紙箱離開機台後,拼接所達成之尺寸精度得以完整保留。
可靠拼接精度對各類紙箱訂單之實質意義
電商與快遞包裹用紙箱,須具備高度尺寸一致性,方能順暢運行於全自動包裝線;拼接偏移將直接影響紙箱方正度,進而引發進料不順或封箱不良等問題。應用於家電與工業設備之客製化尺寸紙箱,則仰賴尺寸精準度確保產品本體與防護內件能嚴絲合縫地契合。於多尺寸混線生產情境下,可重複之導向板設定更可縮短換模時間,並協助跨不同規格訂單維持一致品質表現。
拼接精度取決於紙板邊緣之對齊狀態,以及機台定位系統之長期穩定性。我司半自動雙片糊箱機全數自主研發製造,提供單工位與多工位兩種配置,可依客戶產線空間與紙箱尺寸需求彈性選配。我們專注於務實可靠的機械設計,協助操作員持續維持紙箱尺寸精度與糊膠品質穩定。歡迎提供您的紙箱規格與尺寸公差要求,我們將為您推薦最適配之LY2300 高性能高穩定柔性多工位雙片糊箱機、LY2600 高效可靠高速柔性半自動雙片糊箱機或LY3200 堅固耐用高速半自動雙片糊箱機 適用於瓦楞紙箱包裝配置方案。
 應用場景