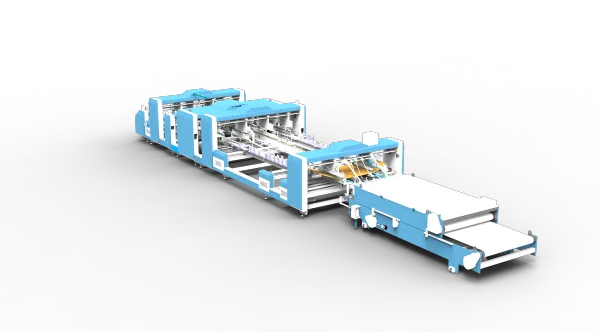
2ピースフォルダーグルアーは、給紙、接着、折り込み、パタリング、搬送および継ぎ合わせの6つの機能セクションから構成される。各セクションは紙箱成形工程において特定の役割を担うが、その動作は他のすべてのセクションと厳密に同期して実行されなければならない。紙箱の直角度の一貫性、ジョイントの正確な位置合わせおよびシーム強度の信頼性は、個別のセクションの性能に加え、機械全体が統合されたシステムとしていかに効果的に機能するかに依存する。
従来型フォルダーグルアーにおける連携ギャップ
2ピース機は、2枚の段ボール板から大型紙箱を成形する。各板は個別に給紙・接着・折り込みされ、その後、2枚が継ぎ合わされて1つの紙箱となる。工程の各段階は前段階の段ボール板の位置情報をそのまま引き継ぐため、ライン初期に生じた微小な誤差は、通常、後段階で拡大される。多くの従来型機では複数のセクションが共通の伝動装置で駆動されており、速度およびタイミングの調整はグループ単位でのみ可能である。このため、給紙部で生じたわずかなドリフトは折り込みおよび継ぎ合わせ工程まで伝播し、結果として傾斜した紙箱やジョイント位置のずれを引き起こす。調整機能の不備も重大な弱点である。旧式設計では、オペレーターがガイド、ベルトおよび圧着部をセクションごとに手動設定する必要があり、紙箱サイズの変更は個人の経験に強く依存し、多大な時間を要する。軽量フレームおよび低品位ベアリングは、より緩慢な問題を招く。長時間運転を経ると、各セクション間の相対位置関係が緩み、朝に正確に設定されたパラメータがシフト終了時には既に成立しなくなる。
6セクションを同期させるコア構成要素
当社の2ピースフォルダーグルアーは、駆動方式および機械構造のレベルでセクション間の連携を実現する。各機能セクションには専用モーターが搭載され、サーボモーターおよびPLC制御により全工程の速度を精密にマッチングさせる。任意のセクションを他のセクションに干渉させることなく個別調整可能でありながら、全工程は依然として完全に同期された1つのプロセスとして動作する。ウォールパネルは厚肉の冷間・熱間処理鋼で構成され、連続運転時の振動およびたわみを抑制する。直線ガイドおよびブランド品ベアリングは、繰り返しのサイズ変更後でも可動部が設定位置に確実に復帰することを保証する。光電スイッチおよび中央タッチスクリーンがこの構成を完結させる。これらにより、位置検出およびパラメータ設定が一元化される。これらの構成要素単体では特筆すべきものではないが、相互に連携することで、6つの独立セクションに安定した共通基盤を提供する。
給紙・接着・折り込みセクション
給紙セクションは、後続工程全体の基準位置を決定する。当社の給紙セクションは独立サーボ駆動の摩擦給紙方式であり、サイドフラップは段ボール幅に応じて自動調整可能である。収縮可能なリアサポートは長尺紙箱向けに紙束を安定保持し、エアサクション機能は2枚重ね給紙を支援する。これは特に長尺または狭幅の展開板において重要であり、紙束が無支持状態では走行逸脱が発生しやすい。直進して進入する展開板は、後段の折り込みおよび継ぎ合わせ精度を大幅に向上させる。接着セクションは機械式ローラーにより接着剤を塗布する。オペレーターは使用段ボールおよび接着剤システムに応じて、ホットディッピングまたはコールドディッピングを選択可能であり、スプレーグルーシステムはオプションで提供される。展開板が原位置のまま接着されるため、接着位置は給紙部のアライメントと常に一致する。
折り込みセクションは第2折りおよび第4折り(180度閉じ)を完了する。当該セクションは独立モーターで駆動され、左右のベルトは無段階速度調整で動作する。さらに細密な制御を求める顧客向けにサーボ構成も選択可能である。厚手または二重壁段ボールの場合、この構成により折り込みを給紙速度に同期させながら段階的に実行でき、固定速度による強制折り込みを回避する。その結果、スコアライン沿いのクラッキングが低減され、よりクリーンな折り目が得られる。また、当該セクションは容易な分解を前提に設計されており、日常点検・保守時に大型部品の取り外しを必要としない。
継ぎ合わせ・搬送・パタリングセクション
継ぎ合わせセクションは2枚の折り込み済み板を1つの紙箱へ統合する工程であり、紙箱の直角度が主に決定される。ガイドプレートは多段構造で配置され、ねじ棒による微調整が可能である。電動調整およびメモリ機能により、同一紙箱の再設定時、毎回測定・手動アライメントを行うことなく、事前に保存された設定を呼び出すことができる。各々が専用サーボモーターで駆動されるフラットベルトコンベアが板を搬送し、プレッシングローラーが段ボールを平面に保持するとともに運転音を低減する。継ぎ合わせ前の段ボール位置は光電センサにより検出される。継ぎ合わせ口では、ホットおよびコールドの二重コーティングにより、より堅固なジョイントを形成する。大型紙箱あるいは重量物梱包箱の場合、この正確な位置決めと高信頼性接合の組み合わせにより、シーム強度が確保される。
搬送セクションは、接着剤の硬化中に紙箱を制御された圧力下で保持する。当該セクションはモーター駆動であり、手動モードおよび紙箱長さに追従する自動連動モードのいずれかで動作可能である。上部搬送圧着部は専用モーターで駆動され、紙箱サイズに応じて前後移動が可能である。オプションの空気圧調整機能により、圧力を任意に設定できるため、軽量紙箱と重量紙箱で同一設定を共有する必要はない。パタリングセクションは工程の最終段階を完了する。上部および下部のパレット(別称:ガイドプレート)はそれぞれ独立モーターで駆動されるため、長さ調整が迅速に行える。スタッキングは秩序立てられており、自動ベルトテンショニングシステムにより、長期にわたってベルト張力の一貫性が維持される。完成紙箱は整然としたスタック状態で機械から排出され、後続のパッキングおよび荷積み作業が容易となる。
6セクションの同期動作
当社の機械における6セクションは、1つの統合生産ラインとして協調動作するよう設計されている。独立駆動により各セクションを個別調整可能でありながら、中央制御により全工程が厳密に同期される。日常生産においては、これにより紙箱サイズ切替時間の短縮、長時間連続運転における品質の一貫性維持、および故障原因の特定を容易にする保守性の向上が実現される。当社は機械の設計および組立を自社内で一貫して実施しており、異なる紙箱構造、段ボール等級および生産要件に応じた機器構成の柔軟な対応が可能である。
長尺段ボール展開板から要求の厳しい2ピース紙箱構造まで、当社機はお客様の工場運用スタイルに即したカスタマイズ構成が可能であり、複雑な折り込みおよび接着工程を、より制御可能かつ信頼性の高い生産プロセスへと変革する。
 応用シーン