


両面テープアプリケーターマシンは、シート送り、位置決め、テープ貼付およびシート収集という一連の動作を厳密に同期させることに依存する。送りベルトがシートを所定位置へ移動させ、空圧機構が特定の動作を実行し、制御システムが各工程のタイミングを統合的に調整する。これらの動作が同期から外れると、シートが貼付ヘッドに不適切なタイミングで到達し、テープ位置のずれや生産フローの乱れを引き起こす。適切なタイミング調整により、連続するシート間で機械の安定動作が維持される。
生産におけるタイミングがテープ貼付位置に与える影響
正確なテープ貼付位置は、シートが所定のタイミングで貼付位置へ到達することに依存する。シート送りとテープ貼付が同期しなければ、テープストリップの先端がシート前端に対して過剰に近接または離隔し、ロット単位での位置ばらつきが生じる。このようなばらつきは、貼付ヘッド単体の調整では修正が困難であり、特にヘッド位置が既に設計通りに設定されている場合には顕著である。
モーター駆動式送りベルトと空圧機構を併用する両面テープアプリケーターマシンでは、この課題がさらに複雑化する。ベルトの応答はモーター回転速度に依存し、一方で空圧動作は空気圧、バルブ応答時間および配管の状態に依存する。これらの要因が変動すると、シート送りとテープ貼付のタイミング関係がずれる。また、速度変更によって問題が顕在化しやすくなる理由は、送り系と空圧系の応答速度が一致しない可能性があるためである。オペレータは、ロット内でテープストリップの開始位置が変動したり、終端位置がずれたり、運転条件変更後に結果が不安定になるといった現象を観察する場合がある。マルチヘッド機では、タイミングのずれが同一シート上の複数ストリップ間の間隔およびアライメントにも影響を及ぼす。統合的な制御、安定した空気圧および適切な速度設定により、生産全体を通じて一貫したタイミングが維持される。
タイミング同期を維持する日常的慣行
日常運用においてタイミングを守るためには、以下の定型作業が有効である。空気供給は安定かつフィルター処理済み・乾燥状態である必要があり、その圧力は機械の技術仕様書に明記された値と一致していなければならない。複数台の機械が共通の空気供給源を共有する作業場では、総需要量が十分にカバーされていることを確認しなければならない。配管、継手およびフィルターは定期的に漏れおよび水分の混入を点検し、凝縮水は所定の間隔で排出しなければならない。製品・テープ・運転速度のいずれかを変更した後には、最初の数枚のシートについて図面との照合を行い、テープストリップの開始位置および終端位置を確認する。また、良好な結果を得た設定値を記録しておくことで、今後のセットアップ作業が迅速化される。これらの手順はいずれも高度な技術を要しないが、総合的に実施されることで、機械の動作がプログラムの期待値に極めて近い状態で維持される。
当社機械が全工程のタイミング同期を実現する仕組み
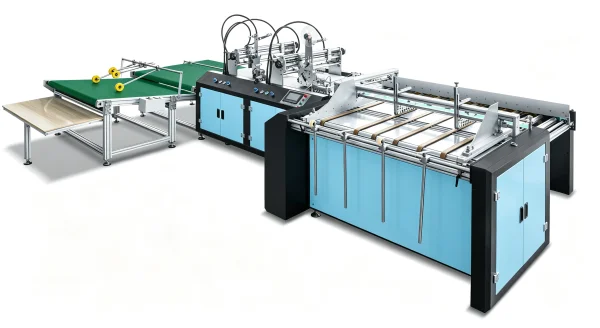
当社の自動マルチヘッド両面テープ貼付機は、PLC制御により生産の主要工程を統合的に協調させる。各機種の技術仕様書には、圧縮空気の要求条件が明記されており、設置前に作業場における空気供給状況を事前に確認可能である。プログラムされた運転シーケンスを統合的に制御することで、シート送り・テープ貼付・シート収集が独立した動作ではなく、相互に連携した一連のプロセスとして機能する。
PLCは機械動作のシーケンスを管理し、連続生産中に一貫した運転リズムを維持する。封筒袋および文書袋の大ロット生産においては、安定したシート送りと協調されたテープ貼付により、開閉フラップ付近へのイージーテアーテープの所定位置への配置が保証される。ただし、結果の一貫性は依然として正しい機械設定、材料状態および定期的な品質検査に依存する。
タッチスクリーンインターフェースにより、オペレータは作業パラメータに一元的にアクセスでき、製品フォーマットの切り替え時に調整作業が簡素化される。複数の個別コントロールを分散して調整する代わりに、インターフェース上で関連する値を一度に更新できる。新規生産を開始する前には、依然として製品図面との照合および必要な機械的調整の確認を行うべきである。
保存済み製品設定により、再注文時の準備が容易となる。当社機械は異なる製品向けのパラメータを保存可能であり、同一注文が再発生した際にそれらを呼び出すことができる。記憶に基づく再設定を行わずに、保存済み値を読み込み、最初の数枚のシートを検査した上で必要に応じて補正を行い、その後に生産を継続できる。これにより、段ボール箱、ギフトボックス、封筒袋および文書袋などの反復注文に対して再現可能な出発点が提供され、個々の経験のみに依存する運用リスクが低減される。
送り部は、協調されたテープ貼付に必要な安定したシート移動を実現する。高摩擦送りベルトは、シートを滑らかに前方へ搬送するとともに、貼付ヘッドへの接近時に不要な振動やずれを抑制する。製品図面に従ってヘッド位置が設定された後には、単一パスで複数ストリップの貼付が可能となる。これにより、繰り返しのハンドリングが削減され、安定した送りと正確なヘッド調整により、段ボール、厚紙および段ボール板材上におけるテープストリップの所定位置および間隔が維持される。
機械的調整および収集機能も同様のワークフローを支援する。接着ヘッドはキー操作で回転可能であり、テープ交換作業は規定手順下で約30秒で完了する。当社のトライアングルテープ機では、オペレータは手回しハンドルを用いて接着ヘッドを横方向に移動でき、記録された位置を復元する際に鋼製定規を可視基準として利用できる。排出側では、直進型フィッシュスケール収集ベルトが完成シートを重ね合わせた状態で整列させ、収集および検査を容易にする。オプションのカウント機能により、固定数量の注文に対するロット数量の検証が可能である。
これらの機能は、複数テープストリップを要する段ボール箱および段ボール段ボール箱から、イージーテアーテープを用いる封筒袋および文書袋まで、幅広い生産ニーズを支援する。短納期ロットと大規模な反復注文の双方を処理する工場においては、協調制御、容易にアクセス可能な設定、実用的な機械的調整が、機種切替の簡素化およびより一貫した生産プロセスの維持に貢献する。
機械到着前の作業場点検事項
設置前に、他の設備が稼働中の状態における圧縮空気供給の安定性を含め、機械の技術仕様書に記載された空気圧条件との適合性を確認する。また、適切な空気フィルトレーションおよび排水措置が確立されていることも併せて確認する。これらの条件を事前に整備しておくことで、機械が設計通りに動作し、不安定な空気供給に起因する生産中断リスクを低減できる。
当社の両面テープアプリケーターマシンは、PLC制御、タッチスクリーンによる設定操作、保存済み製品パラメータおよびマルチヘッドテープ貼付を統合しており、多様な生産要件に対応可能である。段ボール、段ボール箱、段ボール段ボール箱、封筒袋または文書袋のいずれを加工する場合でも、機械の構成はシート寸法、テープ仕様、生産量および作業場環境に適合させる必要がある。
 応用シーン





