一部の段ボール箱はサイズが大きすぎるか、単一シートからの生産が非現実的となる寸法を有する。製造者はこうした設計を2枚の段ボール板に分割し、それぞれを個別に加工した後、継ぎ合わせ部で接合する。2枚貼りフォルダーグルアーにおいて、この継ぎ合わせ部は両板の位置決め、接着および圧着を制御する。その精度は段ボール箱の直角度、継ぎ目品質および完成品が取扱い・積層荷重に耐える能力に直接影響を与える。
代表的な継ぎ合わせ不良とその原因
2枚貼りフォルダーグルアーにおいて、両段ボール板は継ぎ合わせ部に到達する前に給紙、接着、折り込み工程を経る。両板の端面および折り線は接触時に厳密に一致しなければならない。わずかな位置ずれであっても、継ぎ目部に可視化可能な不良を引き起こす。
「フィッシュテール」は代表的な例である。継ぎ目沿いに2枚の板の隙間が徐々に広がったり狭まったりし、不均一な継ぎ目を形成する。折り線のずれや隙間の不均一性は、段ボール箱の直角度およびパネル位置にも影響を及ぼす。
これらの問題は、プロセスのより初期段階に起因することが多い。給紙の傾斜により、ブランクが継ぎ合わせ部に所定の角度で到達しない場合がある。搬送速度のばらつきは、2枚の板間に相対的なズレを生じさせる。また、主に機械式ストップおよび手動位置決めに依存する機種では、段ボール箱サイズ変更時にオペレーターによる介入頻度が増加する。さらに、位置決めが正しく行われていても、接着剤の塗布量不足または圧着圧力不足により、接合強度が低下する可能性がある。
サーボ制御位置決めと独立ベルト搬送
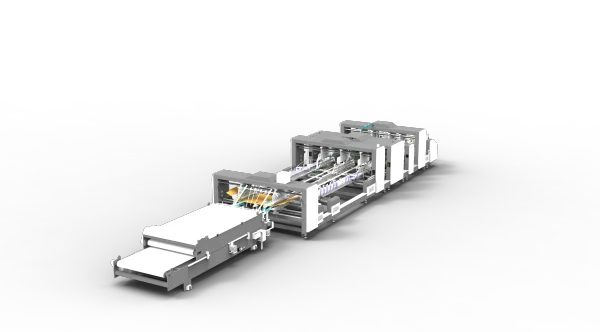
当社のLYA2600 革新的でスマートな全自動・高速・堅牢な2枚貼りフォルダーグルアーおよびLYA2300 先進的でインテリジェントな全自動高速高信頼性2枚貼りフォルダーグルアーは、接合前の段ボール板位置決めに4点のサーボ制御ストップを採用する。これにより、完全な手動位置決めへの依存を排除し、制御された高精度位置決めを実現する。さらに、メモリ機能を備え、同一仕様の段ボール箱を再び生産する際に、事前に保存したストップ位置を容易に呼び出すことが可能である。
ガイドプレートは電動スクリューロッド調整機構を採用し、段ボール板の幅・厚み等に応じてその位置を可変調整できる。これにより、両板の端面を所定の接合位置へ確実に誘導する。
継ぎ合わせ部のフラットコンベアベルトは、各ベルトごとに独立したサーボモーターによって駆動される。独立駆動により、各ベルトの搬送動作を個別に制御でき、2枚の段ボール板の同期搬送を支援し、搬送中の相対ズレを低減する。
継ぎ合わせ前に光電検出装置により段ボール板の位置を確認し、サーボ駆動機構が設定された位置決め条件に基づき、接合動作を自動的に完了する。搬送中にはプレッシングローラーが段ボール板をベルト面に押圧し、意図しない移動を防止するとともに、比較的低い運転音を維持する。
これらの機能は、特に大型ブランクの処理時に顕著な効果を発揮する。小型段ボール箱における微小な給紙ずれの影響は限定的であるが、家電・家具用の長尺段ボール箱では、同一のずれが明確に可視化され、品質に深刻な影響を及ぼす可能性がある。
継ぎ目部におけるホットメルトおよびコールドグルー併用接着
位置決め精度は、継ぎ合わせ品質の一部にすぎない。接着剤の塗布状態および圧着条件が、2枚の板を確実に一体化するかどうかを最終的に決定する。
当社の継ぎ合わせ部は、ホットメルト接着剤とコールドグルーを併用して塗布する。ホットメルトは即時初めの接着強度を提供し、段ボール箱が機械内を連続搬送される際の継ぎ目保持を支援する。一方、コールドグルーは乾燥過程で接着強度を発現し、継ぎ目の長期的な構造的整合性に寄与する。
塗布後の段ボール箱は、搬送・圧着部を通過する。上部圧着ローラーの圧力を可変調整することで、接着面同士の密着を維持しつつ、接着剤の固化を促進する。オプションとして空気圧式圧力調整機構を装備し、異なる生産要件に応じた圧着力の微調整を可能とする。
圧着力は段ボール板の厚さおよび段ボール箱の構造に適合させる必要がある。圧力が不足すれば、継ぎ目部の一部が不完全接着となる。また、圧力の不均一性は継ぎ目全体の密着性に悪影響を及ぼす。したがって、位置決め、接着剤塗布量および圧着は、相互に協調した一連のプロセスとして機能しなければならない。
家電・家具・産業機器包装への応用
大型家電用段ボール箱は、2枚貼り生産の代表的な用途である。冷蔵庫・洗濯機などの製品は、広幅かつ高尺の包装フォーマットを必要とする。これらの段ボール箱には、取扱いおよび積層荷重に対応するため、二重段ボール(ダブルウォール)または厚手の段ボール板が採用されることが多い。継ぎ合わせ部は大面積パネルにわたる精度ある位置合わせを維持する必要があり、また接着された継ぎ目は段ボール箱全体にわたり一貫した品質を保つ必要がある。
家具包装は異なる課題を提示する。フラットパック家具では、長尺・狭幅の段ボール箱が一般的であるが、組立済み家具の場合はさらに大きな寸法が要求される場合がある。このような注文では、段ボール箱の長さ・幅の頻繁な変更が発生する。事前に保存されたサーボ位置決め設定により、既に生産経験のある仕様が再登場した際に、繰り返しのセットアップ作業を大幅に削減できる。
産業機器包装では、荷重分布および段ボール箱の強度に対する要求がより厳格である。機械部品・モーターなどの重量物は、梱包内部に集中荷重を生じさせる。角部の不均一性や不完全接着の継ぎ目は、積層時の圧力下で段ボール箱の強度を著しく低下させる可能性がある。高精度な継ぎ合わせは、所定の段ボール箱幾何形状の維持および一貫した継ぎ目形成を支援する。
特殊形状の段ボール箱もまた応用例の一つである。異常な寸法やパネル配置を有する設計では、それを複数の板に分割することで、段ボール板のレイアウトおよび印刷工程における柔軟性が向上する。設計内容に応じて、この手法は、 oversized ブランクを用いた単一シート生産と比較して、材料ロスの削減にも寄与する可能性がある。
生産中の継ぎ目品質チェック
段ボール箱サイズ変更または機械セットアップ後の最初の1個は、連続生産開始前に必ず検査を行う必要がある。継ぎ目部の隙間は一貫した幅を保ち、両板の折り線は厳密に一致し、完成した段ボール箱は所定の直角形状を維持しなければならない。対角線長の比較は、段ボール箱の直角度を簡便かつ実用的に評価する方法である。
また、接着された継ぎ目について、不完全接着、端部の浮き上がり、圧着痕の不均一性なども併せて確認する必要がある。段ボール板の平面性、水分含有率および接着剤の状態は最終品質に影響を与えるため、定期的な検査は一貫した生産品質の維持に不可欠である。
当社のLY2300 プロフェッショナルで信頼性が高く高性能な全自動多機能2枚貼りフォルダーグルアーは、大型段ボール箱の生産をより管理しやすいものとするために設計された。位置決めメモリ機能により、繰り返しのセットアップ作業が削減され、独立搬送および協調的継ぎ合わせにより、オペレーターは多様な段ボール箱サイズをより容易に取り扱える。大型家電用段ボール箱から長尺家具用段ボール箱、重量級産業機器包装に至るまで、当社の全自動2ピース段ボール箱フォルダグルーアーシステムは、柔軟な生産支援、一貫した処理性能および大判段ボール箱製造能力の拡張を目指すメーカーにとって実用的かつ信頼性の高いソリューションを提供する。
 応用シーン