バドミントンラケットの長さは概ね66~68 cmであり、標準的なテニスラケットはこれよりわずかに長い。いずれも厚みは数cm程度である。これらのラケット専用の段ボール箱は同様の縦横比を採用し、流通業者は通常、平らで細長い横入れ式のフラットボックスとして供給する。このような形状の箱は製造工程における誤差許容範囲が極めて狭く、折り精度・接着均一性・直角度が、ラケットを保護するか、むしろフレームやストリングに圧力を加えるかを決定する。
誤差許容範囲が極めて狭い低背型カートン
第一の課題は変形である。平らで細長いカートンは表面積が大きく、深さが小さいため、段ボール原紙の品質欠陥や折り工程のわずかなずれに対しても極めて感度が高い。スコアラインが数mmずれたり、折り部を通過するシートがわずかに傾斜した状態で出ると、箱全体がねじれたり反ったりする。反ったカートンは、本来保護すべきラケットのフレームおよびストリングに直接圧力を及ぼす可能性がある。ラケットは軽量かつ精密な張力調整が施されたフレームを有するため、カートンはその形状を厳密に保持し、内容物へ一切の押し付けを行ってはならない。
第二の課題は輸送コストである。宅配便事業者は、重量に対して体積が大きい場合に容積重量課金を行うが、ラケットは重量が軽いため、この課金方式の影響を受けやすい。ラケット出荷向けの梱包ガイドラインでは、ラケットを収容するのに最小限必要なサイズの箱を推奨しており、特に高さを低く抑えることが望ましいとされる。これは、容積重量が実重量を上回らないようにするためである。カートン工場にとっては、この要件が寸法の一貫性を商業上の必須条件へと変える。数mmでも公差が大きくなるロットは、それを搭載するすべての小包の輸送コストを引き上げる。
第三の課題は多様性である。ラケットメーカーおよびスポーツブランドは、バドミントンラケット、テニスラケット、シャトルコックおよびネットを含むセット商品、さらに複数台を収容する輸出用マスターカートンなど、多種多様な製品を取り扱う。各製品には固有のフォーマットが必要であり、生産ロットはしばしば小規模である。従来型のフォルダグルーアーでは、頻繁なフォーマット変更時に大幅なセットアップ時間が発生する。残された生産時間における出力は、各手動調整によって微小なばらつきが導入されるため、結果的に不均一となる。
輸出用マスターカートンから単体出荷用箱までのラケット包装
ラケットメーカーは大量出荷を前提としており、輸出用マスターカートンはコスト効率と保護性能の要求が交差するポイントである。これらのカートンは多数のラケットを収容し、コンテナ内に積み重ねられる。ラケット輸出業者の製品仕様書によれば、マスターカートンの長辺寸法は80 cmを超えるものが多数見られ、これは大形フォーマットに分類される。このようなカートンは、積み重ね荷重下において直角度を維持しなければならず、複数の港湾でのハンドリングを通じて継ぎ目が開かないよう接着強度を確保する必要がある。不均一に沈降したカートンはコンテナ積載効率を低下させ、最下層のラケットを圧潰するリスクを伴う。
個人購入者への直送は異なる要求を提示する。郵送販売を行う小売業者は、製品に適合し体積を最小化できる平らな横入れ式箱を採用する。このカートンは、輸送容器としての機能と保護機能の両方を担う。大型製品に付与される外装箱を介さずに、落下衝撃・積み重ね・宅配業者によるハンドリングに耐える必要がある。一端の継ぎ目が開く、あるいは角部がつぶれるといった欠陥は、すぐにフレームの湾曲という形で顕在化する。
スポーツセットは第三のカテゴリーを構成する。バドミントンセットは、ラケット・シャトルコック・携帯用ネットを一体で収容するため、より大型で形状が多様なカートンを必要とする。これらの箱は流通棚上にも陳列されることが多く、直角度および清潔な折り線は、製品の輸送性能のみならず、販売時の外観品質にも直接影響を与える。カートン工場にとっては、実務上の帰結として、対応するフォーマットの幅が広がり、ロットサイズが短縮されることになる。
フラットカートン実現の鍵:折り精度と継ぎ目制御
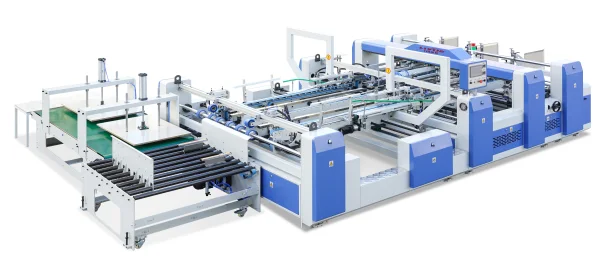
当社の2枚貼りフォルダグルーアーは、制御された折り工程と一貫した接着性能により、上記の要件に対応する。折り部は独立モーター駆動であり、第2折りおよび第4折りを180度で正確に完了させる。左右の折りベルトは無段階速度調整が可能であり、オペレーターは段ボール原紙の特性およびカートンフォーマットに応じてベルト速度を最適化できる。フラットカートンにおいては、安定した均一な折りが、薄型箱の反りを引き起こす微小なねじれを防止する。
接着部は機械式ローラーによる接着剤塗布を採用し、ホット・コールドのディッピング方式に加え、オプションとしてスプレー方式を提供する。長く細長い継ぎ目には、全長にわたる均一な接着剤膜が不可欠であり、塗布方式の選択により、工場は自社の段ボール原紙に最適な接着剤を適用できる。継ぎ目形成部では、スチールボール押圧およびホット・コールドの二重塗布により、接着領域の確実な固化を実現する。光電検出器がシート位置を継ぎ目形成前に正確に検出し、2台の独立サーボモーターがベルトコンベアを駆動する。これら要素が統合されることで、高精度かつ均一なオーバーラップ接着が実現され、ラケットカートンは積み重ねおよび小包ハンドリングにおいて十分な耐久性を確保する。
搬出側における直角度も同様に重要である。パタリング部は独立モーター駆動であり、上下のガイドプレートは別個に調整可能であるため、カートン長さに合わせた設定が可能である。搬送部は手動モードまたは連続モードにてカートンを次工程へ移送し、上部押圧部はカートン形状に応じて位置調整が可能である。機械から整然とした直角の積み重ね状態で排出されるカートンは、バンドルおよびマスターボックスへの詰め込みが容易であり、これはフラットラケットカートンが工程前半で獲得した精度を最終段階まで保持することを意味する。
フレームがこれらの機能を統合する。壁板は16 mmの冷熱処理鋼板であり、長時間連続運転においてもアライメントを保持する。機械本体重量は10トン級であり、振動を抑制する。安定したフレームにより、シフト開始時から終了時までの全ロットにわたり折り線位置が厳密に保たれる。また、カートン工場の必要とするフォーマットに応じて機械をカスタマイズ可能であり、展開寸法および段ボール原紙グレードを早期に共有いただくことを推奨する。これにより、機械構成が製品ラインナップに正確に反映される。当社2枚貼りフォルダグルーアーが対応可能なシートサイズ内にラケットカートンが十分に収まるため、ほとんどのラケットおよびセットフォーマットが作業範囲内に含まれるが、最終的な適合性は個別のカートン設計に依存する。
輸送コストの削減、保護性能の向上、形式切替の高速化
寸法の一貫性は、測定が最も容易な領域である輸送コストの削減に直結する。同一の低背形状がロット間で再現されることで、容積重量が予測可能となり、大量の小包を出荷するブランドは、安定した寸法に基づいて物流予算を計画できる。直角度は倉庫およびコンテナ内においても利点を発揮し、均一なカートンは密に積み重ね可能であり、空間利用効率を高める。
保護性能も同時に向上する。正確な折りと確実な接着継ぎ目を備えたフラットカートンは、弱いオーバーラップを持つ箱と比較して、小包配送網における圧潰および角部衝撃に対する耐性が優れている。ラケットは製造者が意図した通りのフレームおよびストリングの状態で到着するため、返品および苦情が減少し、特に消費者への直送を行う販売者にとって大きなメリットとなる。
生産計画にも利点がある。バドミントン・テニス・セット用カートンを製造する工場では、継ぎ目設定をメモリに保存し、注文が繰り返された際に呼び出すことができる。電動調整式ガイドプレートおよび長さ調整可能なパタリング部により、フォーマット切替時間が短縮され、シフト内の販売可能カートンの生産時間比率が向上する。
ラケットカートンは、微小な寸法誤差が明確に可視化される典型例である。当社は、給紙から搬出に至る全工程において段ボール原紙を厳密に制御する機械を設計している。これは、薄く長いカートンがいかなる偏差も露呈するためである。バドミントンラケット、テニスラケット、スポーツセット、または輸出用マスターボックスのカートンを製造されている場合は、展開寸法、段ボール原紙グレード、および日産目標数量をお知らせください。当社は機械構成との適合性を評価し、ご製品ラインナップに最適な設定についてご提案いたします。
 技術百科