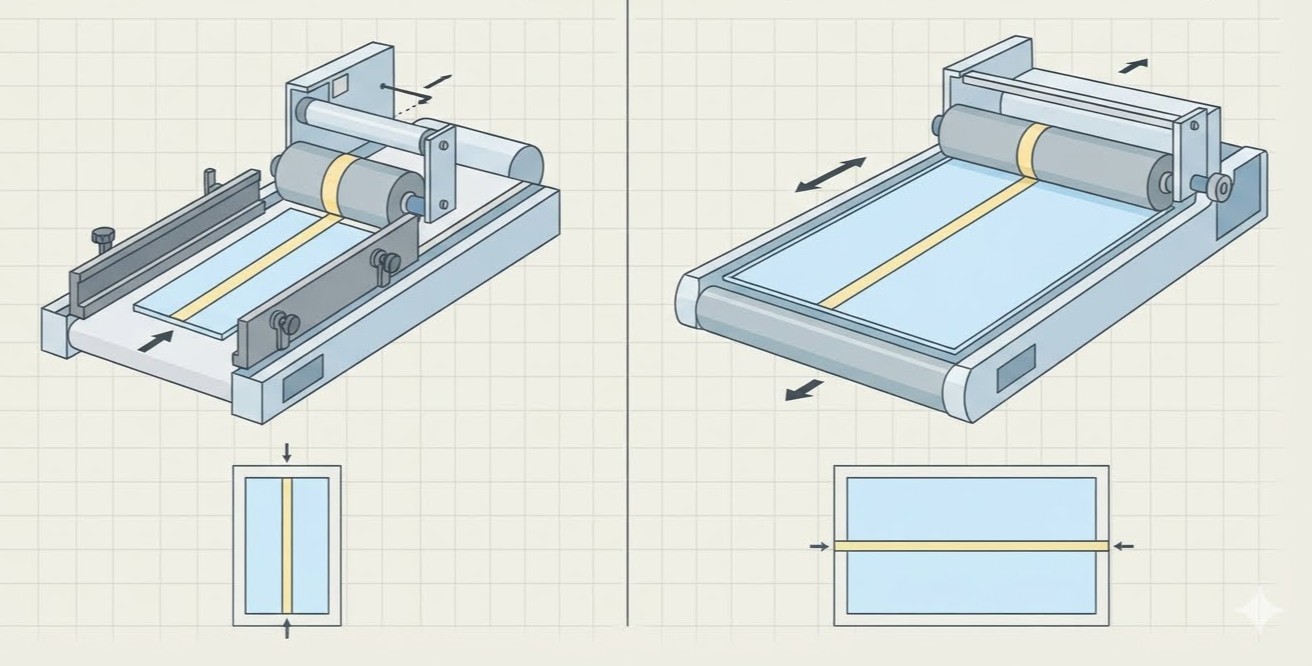
紙および段ボールが、かつてプラスチックが担っていた封止作業を代替しつつある。この移行を後押しする要因の一つは包装規制である。2026年8月12日から適用開始されたEUのPPWR(パッケージングおよび包装廃棄物規則)が最も顕著な事例である。変換工場においては、その実務上の影響は糊付けステーションに現れる。すなわち、プラスチック製留め具に代わる両面テープを、正確な位置に効率的に貼付することが求められる。
封止設計におけるプラスチック削減の変化
PPWRはしばしば「プラスチック禁止令」として要約されるが、実際にはそれより広範かつ慎重に構成された規制である。本規制は、包装の最小化、再利用可能性に関する基準、プラスチック包装への再生原料含有率義務、表示要件および生産者責任を統合しており、一部の要件は数年にわたり段階的に施行される。企業は therefore 自社の包装ポートフォリオ全体を再検討しており、プラスチック部品のみならず、プラスチック製の封止部、袋またはラッピング材を紙または段ボールで構成される構造に置き換え可能か否かを検討している。
両面テープによる封止は、その代表的な解決策の一つである。封筒型バッグ、書類用バッグ、カードボックスおよびカートンは、長尺テープまたは容易開封型テープによって閉じることが可能であり、プラスチック製ジッパー、フィルムスリーブまたは別体の留め具を必要としない。テープ自体の選定は包装所有者が行うものであり、そのリサイクル挙動についてはテープサプライヤーおよび適用される規則に基づき評価しなければならない。紙製封止への移行が変換工場に与える変化は、糊付けステーションにおける作業である。シート材質が異なり、それに伴いテープ位置決めに対する要求も変化するためである。
紙製封止が糊付けステーションに求める高度な機能
紙および段ボールは、薄く柔軟なプラスチックを、厚みがあり剛性が高く均一性に乏しい材料へと置き換える。段ボールのフルートは圧潰されやすく、コーティング紙は給紙ベルト上の摩擦係数を変化させ、厚手のカード紙は薄膜が許容する微小な位置補正に抵抗する。ある材質に最適化された機械は、別の材質では異なる挙動を示すため、材質のバリエーションが拡大する中では給紙の安定性がより重要となる。
位置決め精度の要求も厳格化される。紙製封止では、従来のプラスチック留め具が果たしていた機能を単一のテープストリップが代替することが多く、設計通りの位置にテープが正確に配置されなければならない。封筒や書類用バッグでは、端縁に近い容易開封型テープは許容誤差が極めて小さく、わずかな位置ズレによりフランネルが不均一に閉じられたり、開封が困難になったりする。カートンでは、折り線近くに配置されるテープはクラウス(折り目)を避けなければならない。これらは接着剤の問題以前に、純粋な配置の問題である。
受注パターンも変化する。ブランドが包装を再設計する際、複数の新規フォーマットを同時に導入することが多く、サイズ、封止位置およびテープ幅がそれぞれ異なる。その結果、製品バリエーションが増加し、ロット数が短縮されるため、切替時間の短縮が生産計画の中心課題となる。また、少量受注が増加することから、数量管理の重要性も高まる。少量ロットでは、不足または過剰の余地が極めて小さいためである。

当社機械が紙製封止への移行に応える方法
当社の全自動多ヘッド両面テープ貼り付け機は、紙ベース封止に固有の材質および製品を前提として設計されている。技術仕様は硬質段ボール、厚紙およびE・B・Cフルート段ボールをカバーし、応用範囲はカードボックスおよびカートンから封筒型バッグ、書類用バッグまで及ぶ。この多様な用途への対応は、相互に連携する数点の設計選択によって実現される。
第一に、給紙システムである。高摩擦ベルトによりシートを滑らかに前進させ、秩序立てられた状態で供給する。これにより厚手材質に必要なグリップ力を確保し、糊付けヘッドに到達するまでのシートの整列を維持する。PLC制御下で、給紙・テープ貼付・収集が一連の協調動作として実行されるため、作業開始時に設定されたリズムが全工程にわたって維持される。封筒および書類用バッグの容易開封型テープ貼付においては、この安定した供給こそが、テープストリップを端縁に一貫して正確に配置させる根拠となる。
第二に、切替の簡便性である。接着ヘッドはキー操作により回転可能であり、テープ交換は約30秒で完了する。複数の製品を同時期にプラスチックから紙へ移行させる工場にとって、この高速性により多数のフォーマットを短ロットで実行することが現実的となる。切替時間の短縮により、各作業間のインターバルを最小限に抑えられる。当社の三角型両面テープ貼り機では、接着ヘッドをハンドホイールにより鋼製定規上で左右に微調整可能であり、新しい封止設計でテープ位置が変更された場合でも、オペレーターが視認可能な基準をもって設定できる。
第三に、排出機構である。直進式フィッシュスケール収集ベルトにより、完成シートを整然と重ねた状態で排出する。これにより、到着したシートごとにテープ位置を確認でき、位置ズレが進行する前に修正が可能となる。オプションのカウンタ機能により、固定数量で納入が求められる受注向けのロット数量チェックを支援する。顧客による新規紙製構造の妥当性検証が継続中の時期において、早期の位置確認と信頼性の高いロット数量管理は、初回受注における再作業リスクを低減する。
紙製封止には追随可能な糊付けステーションが必要である
プラスチックから紙製封止への移行は、糊付けステーションにおいて実務上三つの要求に集約される。すなわち、厚み・剛性の増した材質に対する安定した給紙、同一位置へのロット間一貫性のある単一テープストリップの配置、および多様化したフォーマットに対する短ロットでの迅速かつ再現性の高い切替である。これら三要件をすべて満たす機械こそが、工場の生産スケジュールを遅延させることなく、新規紙製構造の採用を可能にする。
当社の全自動多ヘッド両面テープ貼り付け機は、まさにこれらの要求を基盤として設計されている。高摩擦ベルト給紙システムは段ボール、厚紙および段ボールを滑らかに供給し、PLC制御により給紙・テープ貼付・収集が完全に同期される。また、ワンキー操作による接着ヘッド回転機構により、テープ交換を約30秒に短縮する。排出側では、オプションのカウンタ機能付きフィッシュスケール収集ベルトが、検査および梱包のために整然と並べられた完成シートを返却する。これらの機能は、カートンおよびカードボックスから封筒型バッグ、書類用バッグに至るまで、顧客が製造する製品群に適合するよう統合されている。
当社はメーカーとして、複数のシリーズおよび作業幅を提供しており、お客様の製品に最適な機械を選定可能である。包装の封止部がプラスチックから紙へ移行する場合、シートサイズ、段ボール種別、テープ仕様および想定される受注パターンをお知らせいただければ、当社チームが最適な構成を提案する。
 応用シーン