


La demande de boîtes en carton ondulé varie rarement de façon stable. Les pics saisonniers, les campagnes promotionnelles et l’évolution des plans d’approvisionnement clients entraînent des hausses et baisses fréquentes des volumes de commandes au cours d’une même année. Une ligne de production dimensionnée pour les semaines les plus chargées reste sous-utilisée la majeure partie du temps, tandis qu’une ligne calibrée sur la demande moyenne peine à suivre lors des pics d’ordres.
Pourquoi les commandes fluctuantes sollicitent-elles fortement les plieuses-colleuses conventionnelles
Le volume des commandes ne représente qu’une moitié du défi. La demande variable s’accompagne généralement de séries plus courtes et d’un éventail plus large de formats de boîtes, ce qui implique des réinitialisations bien plus fréquentes que ne le suggère la capacité nominale de la machine. Sur les équipements conventionnels, chaque réinitialisation exige le repositionnement manuel des guides, le réglage fin de l’alimentation et des essais itératifs jusqu’à obtenir un pliage et une ligne d’encollage conformes. Lorsque les séries sont courtes, ce temps de réglage peut absorber une part substantielle du temps de travail effectif.
L’alimentation constitue le point faible suivant. De nombreuses machines anciennes reposent sur une seule position de stockage, obligeant l’opérateur à ralentir ou à arrêter la ligne afin de recharger les plaques de carton ondulé. Lors de séries longues, cette pause n’est qu’une gêne mineure. En revanche, lors de séries courtes et répétées, ces interruptions s’accumulent et réduisent discrètement la productivité effective. Une alimentation irrégulière provoque également un décalage latéral des feuilles, entraînant un pliage désaxé ou un rabat d’encollage inégal.
La constance de la qualité complète ce tableau. Des courroies usées, des réglages manuels des guides et des options limitées d’encollage rendent difficile le maintien d’un standard identique, tant aux vitesses de fonctionnement faibles qu’élevées. Une usine qui tourne lentement pendant un mois calme et à plein régime durant un pic saisonnier a besoin d’une machine dont le comportement reste prévisible dans les deux cas. Les retouches, les boîtes rejetées et les réclamations clients ont tendance à augmenter lorsque la machine ne répond pas à cette exigence.
Comment la conception de l’alimentation et de la section d’épissage influence les performances de la machine
Notre approche de ces problèmes commence par les deux sections qui influencent le plus directement la rapidité des changements de série et la précision de l’encollage : l’unité d’alimentation et l’unité d’épissage. D’autres sections sont certes importantes, mais ces deux éléments déterminent la capacité globale de la machine à s’adapter à des charges de travail variables.
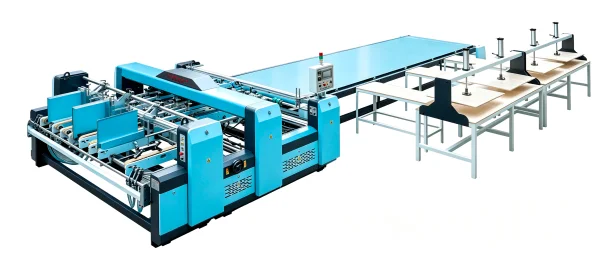
L’unité d’alimentation utilise un ensemble de larges courroies en caoutchouc entraînées par deux moteurs servo indépendants, ce qui garantit un déplacement rectiligne de la feuille sans dérive latérale. Deux positions de stockage de carton sont prévues, dont le positionnement est ajustable selon les dimensions du panneau. Pendant qu’une pile alimente la machine, l’opérateur peut préparer la seconde, évitant ainsi tout arrêt pour rechargement. Cette unité intègre également une structure d’aspiration vers le bas pilotée par une pompe à vide à vortex, qui maintient fermement la feuille contre les courroies et assure un transport fluide et uniforme. Des couteaux d’alimentation réglables permettent à l’opérateur d’ajuster la longueur asymétrique en fonction de l’échantillon réel, tandis que la disposition générale est conçue pour éviter la production de chutes inutiles lors des phases de mise en service.
La section d’épissage traite conjointement les problèmes liés aux changements de série et à la qualité de l’encollage. Sa structure de plaque-guide est ajustée à l’aide d’une vis de commande motorisée, remplaçant ainsi les réajustements manuels répétés par une opération plus rapide et plus reproductible. Deux moteurs servo entraînent les courroies de convoyage, assurant un passage du flan de boîte avec une haute précision dans la zone d’épissage. Des billes en acier exercent une pression contrôlée sur le carton, tandis qu’un capot en plastique réduit le bruit et favorise une liaison adhésive robuste. À l’interface collée, un double enrobement chaud/froid renforce la jonction, et un dispositif photoélectrique guide les cylindres afin que l’épissure soit positionnée exactement là où elle doit l’être.
La section d’encollage soutient ce processus par une application mécanique au rouleau. L’opérateur peut choisir entre les procédés d’adhésion chaude ou froide, en fonction du type de carton et des exigences adhésives, et un système d’encollage par pulvérisation est disponible en option. L’installation du système double encollage sur le côté améliore le positionnement secondaire de la feuille — un avantage décisif lorsque les formats de boîtes changent d’une commande à l’autre.
Comment notre plieuse-colleuse semi-automatique gère-t-elle les charges de travail inégales
L’intérêt de ces composants devient plus évident lorsqu’ils sont confrontés à des situations de production réelles. Durant un pic saisonnier — comme les semaines précédant un grand événement commercial — une usine nécessite une production continue assurée par une seule équipe d’opérateurs. Les deux positions de stockage permettent de recharger le carton sans interrompre le flux, tandis que l’alimentation pilotée par moteurs servo maintient une position stable de la feuille tout au long du poste de travail.
Lorsqu’une usine traite de nombreux petits ordres aux dimensions variées de boîtes, le temps de mise en service compte davantage que la vitesse maximale. Le réglage électrique des plaques-guides réduit considérablement les efforts requis pour passer d’une référence à une autre, et les positions de stockage ajustables s’adaptent immédiatement à la nouvelle taille de panneau, sans reconfiguration majeure. Une usine desservant des acheteurs locaux d’emballages — où une seule journée peut comprendre plusieurs séries courtes — tire le plus grand bénéfice de cette souplesse.
Pendant les mois moins actifs, la configuration semi-automatique reste parfaitement opérationnelle. Les opérateurs restent pleinement impliqués dans le chargement et la surveillance, ce qui assure une rentabilité accrue lorsque les commandes se raréfient, tout en conservant la capacité de monter en cadence dès que la demande revient. Par ailleurs, comme la machine réalise des opérations de pliage et d’encollage sur deux feuilles dans un format multi-stations, elle permet également aux usines de traiter des panneaux plus grands que ceux que peuvent accommoder des équipements plus compacts. Nous proposons cette machine en versions multi-stations et mono-station, afin que le choix puisse s’adapter à l’espace disponible en atelier et aux dimensions attendues des panneaux.
Semi-automatique contre lignes entièrement automatisées : comment trancher
Une machine semi-automatique ne convient pas à toutes les usines. Une ligne entièrement automatisée est généralement mieux adaptée aux sites produisant, sur de longues séries, le même type de boîte en grandes quantités, où l’automatisation permet de réduire le coût de main-d’œuvre par boîte. En revanche, les équipements semi-automatiques s’avèrent souvent plus pertinents pour les usines confrontées à des volumes de commandes variables, des designs de boîtes diversifiés et des séries courtes, où la flexibilité et le contrôle des investissements pèsent autant que la productivité.
La décision dépend principalement de la taille des lots, de la diversité des produits et des ressources humaines disponibles. Les usines caractérisées par des changements fréquents de références et des dimensions variables de panneaux tirent davantage profit d’un réglage rapide et d’une alimentation fiable que d’une vitesse maximale de production. Une plieuse-colleuse semi-automatique pour carton ondulé offre un équilibre pratique entre efficacité opérationnelle et capacité de basculement d’un ordre à l’autre.
L’agencement de l’atelier joue aussi un rôle déterminant. Une configuration multi-stations nécessite de l’espace pour les tables de stockage et le transfert des matériaux, tandis qu’un agencement mono-station présente généralement une empreinte au sol plus réduite. Choisir une configuration compatible avec l’espace disponible et le flux matériel permet d’éviter les goulots d’étranglement logistiques et de maintenir une production fluide.
Construire une capacité flexible autour de la bonne machine
La demande fluctuante est une caractéristique permanente du marché de l’emballage en carton ondulé ; les choix d’équipement doivent donc être évalués non seulement sur leur vitesse maximale, mais surtout sur leur capacité à absorber les variations. Une alimentation continue, des réglages rapides et un épissage stable constituent des réponses concrètes aux trois défis posés par les commandes inégales : le temps perdu lors des changements de série, les interruptions de flux et la variabilité de la qualité d’encollage.
Nous concevons et fabriquons nos plieuses-colleuses en tenant compte précisément de ces conditions de travail. Nos équipements sont certifiés CE et protégés par des brevets chinois, et ils servent des clients dans de nombreuses régions du monde. Si vous évaluez une plieuse-colleuse semi-automatique pour carton ondulé dans le cadre d’un plan de production marqué par des volumes de commandes inégaux, notre équipe peut examiner avec vous les dimensions des panneaux, les profils de lots et l’agencement de votre usine, afin de vous aider à identifier la configuration optimale parmi nos modèles.
 Scénarios d'Application






