


L’équerrage d’une caisse en deux pièces est déterminé au niveau de la soudure, où deux panneaux se rejoignent et sont collés pour former une seule pièce à plat. Si leur position relative reste inchangée jusqu’à la prise de la colle, la caisse conserve une géométrie rigoureusement droite. En revanche, tout décalage entre les panneaux entraîne une erreur structurelle définitive dans la caisse. Le pressage des panneaux par billes d’acier constitue l’un des éléments clés de la section d’assemblage permettant de maintenir les panneaux parfaitement immobiles ; son efficacité devient plus aisément évaluable dès lors que la problématique globale de l’équerrage est bien comprise.
Où l’équerrage est vérifié dans les applications réelles
L’équerrage revêt une importance capitale, car les caisses sont manipulées, empilées et remplies par des machines conçues pour traiter des géométries strictement cohérentes. Les caisses destinées aux appareils électroménagers illustrent de façon particulièrement frappante les conséquences d’un mauvais empilement. Une caisse pour un gros appareil doit présenter une résistance mécanique suffisante pour supporter un empilement vertical — souvent de cinq unités ou plus — afin d’optimiser l’utilisation de l’espace dans les entrepôts et les véhicules de transport. Lorsqu’une caisse penche, la charge ne se transmet plus verticalement le long de ses parois. La littérature technique en emballage désigne ce phénomène sous le terme d’« empilement décalé », caractérisé par une transmission non verticale des efforts à travers les montants d’angle : cela peut provoquer, dans le meilleur des cas, des angles écrasés, et, dans le pire, l’effondrement total de la pile. Une caisse qui quitte l’encolleuse avec une torsion intégrée entame chaque pile avec une légère inclinaison, laquelle s’accentue progressivement avec la hauteur de la pile et la durée de stockage.
Les lignes d’emballage automatisées soulèvent une préoccupation différente. Les recommandations industrielles relatives à l’emballage en caisse précisent que l’équerrage est critique pour assurer un convoyage et un palettisation corrects en aval. Ainsi, une caisse alimentaire conditionnée sous sac, même légèrement déformée, peut ralentir une station d’ouverture ou de fermeture, bien que sa résistance structurelle demeure pleinement adéquate. Pour les caisses cadeaux imprimées, l’apparence entre également en jeu. Par exemple, les coffrets saisonniers de thé et de café sont décrits comme fabriqués à partir de carton ondulé robuste, conçus à la fois pour leur attrait visuel et leur fiabilité structurelle ; or, un pliage dévié ou une soudure décalée compromet simultanément ces deux objectifs.
Rôle du pressage des panneaux au niveau de la soudure
Au niveau de la soudure, deux panneaux convergent vers une jonction, reçoivent de la colle puis sont assemblés. Plusieurs facteurs peuvent perturber leur positionnement durant ce parcours : une légère déformation du panneau, les frottements contre la surface de convoyage, ou encore les faibles forces générées lors de leur rencontre. Un élément de pressage qui maintient délicatement le panneau contre sa trajectoire limite sa liberté de soulèvement ou de dérive avant la formation de la jonction. Le pressage par billes d’acier constitue l’une des solutions techniques permettant d’assurer ce contact. De façon générale, des billes d’acier roulantes exercent une pression verticale tout en autorisant le déplacement continu du panneau, ce qui permet de le stabiliser sans le freiner ni le déformer.
Cette fonction contribue directement à l’équerrage. En maintenant les panneaux à plat et stables, les convoyeurs à courroies entraînés par servomoteurs et le système de guidage photoélectrique peuvent les aligner avec précision et conserver cet alignement tout au long des étapes d’enduction et d’assemblage. Par ailleurs, le pressage appliqué au niveau de la jonction favorise un contact optimal entre les surfaces collées, renforçant ainsi la solidité de la liaison elle-même. Ces effets sont complémentaires et cumulatifs : ils participent à l’équerrage sans toutefois le garantir de façon absolue. Leur efficacité dépend du type de carton, de la nature de la colle, des paramètres machine et de l’état d’usure des équipements ; aucun composant isolé ne contrôle à lui seul le résultat final.
Autres facteurs influençant l’équerrage des caisses
L’élément de pressage par billes d’acier joue un rôle essentiel dans la section d’assemblage, mais il ne constitue pas le seul facteur déterminant l’équerrage final d’une caisse. La qualité de la pièce à plat (« blank ») est également déterminante. Si celle-ci n’a pas été découpée avec précision par la machine à découper, les bords risquent de ne pas s’aligner correctement lors du pliage de la caisse. Bien que l’encolleuse puisse corriger certains défauts d’alignement, elle ne peut compenser entièrement une pièce à plat imprécise. Vérifier les dimensions et la qualité de découpe avant la production permet d’éviter que ces anomalies ne se propagent tout au long de la ligne.
Les réglages machine influencent également le résultat final. Les positions des guides, la vitesse de convoyage et la pression de pressage doivent être adaptés à l’épaisseur du carton et à la conception de la caisse. Un paramétrage optimal pour une caisse donnée ne produira pas nécessairement les mêmes résultats avec une autre. La température, l’humidité ambiante et le temps de prise de la colle jouent également un rôle significatif : les variations d’hygrométrie du carton modifient son comportement au pliage, tandis que la colle nécessite un délai suffisant pour assurer une liaison solide. Maîtriser ces paramètres contribue à maintenir un équerrage constant tout au long de la production, la section d’assemblage agissant alors comme un maillon intégré d’un processus global cohérent.
Comment notre section d’assemblage répond à ces applications
Notre encolleuse de carton ondulé gère la soudure comme un ensemble coordonné de fonctions. Deux convoyeurs à courroies entraînés par servomoteurs acheminent les panneaux vers la jonction, tandis qu’un guidage photoélectrique assure un alignement précis lors de leur rencontre. Le pressage des panneaux par billes d’acier stabilise ces derniers durant la phase d’assemblage, et l’enduction double — chaude et froide — appliquée au niveau de la soudure renforce la zone de liaison, là où la caisse supporte sa charge. Les plaques de guidage sont actionnées par des vis de commande électriques dotées d’une fonction mémoire, permettant de rappeler instantanément un paramétrage déjà validé dès qu’une commande identique est relancée.
Ces caractéristiques répondent à des besoins variés sur le terrain de production. Les caisses pour gros appareils exigent des soudures parfaitement alignées et une liaison collée hautement fiable pour résister aux contraintes d’empilement pendant le stockage et le transport. Pour les caisses alimentaires circulant sur des lignes d’emballage automatisées, des dimensions de caisse constantes garantissent un convoyage et une palettisation fluides. Les caisses cadeaux destinées aux commandes saisonnières bénéficient de la fonction mémoire des plaques de guidage, qui permet aux opérateurs de restaurer des réglages antérieurs plutôt que de reparamétrer manuellement la machine à chaque nouvelle série. Le résultat final dépend néanmoins toujours du choix du fabricant de caisses concernant la qualité du carton et le type de colle utilisé, ainsi que de la précision des pièces à plat fournies. Lorsque ces facteurs sont correctement harmonisés, la section d’assemblage contribue activement à maintenir, tout au long de la production, une forme de caisse fiable et une qualité constante des liaisons.
Une ligne de pliage conçue autour de soudures précises
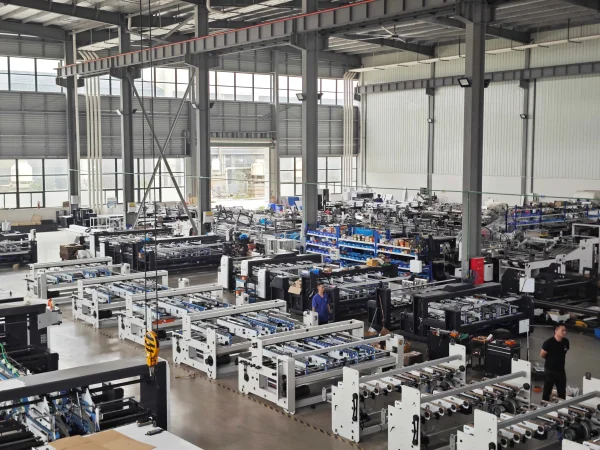
L’équerrage des caisses dépend de trois facteurs essentiels : la précision d’alignement des panneaux, la solidité de la soudure et la régularité avec laquelle la machine traite chaque pièce à plat. Notre encolleuse de carton ondulé entièrement automatique à deux pièces intègre l’ensemble de ces étapes — depuis l’alimentation stable par aspiration et l’assemblage précis jusqu’au pliage, au tassage et au convoyage — avec enduction chaude ou froide par rouleaux, et un système d’encollage par pulvérisation en option. Nos machines sont conçues autour des besoins pratiques des fabricants de caisses, afin de les aider à maintenir des liaisons fiables et des formes de caisse constantes, quel que soit le type de commande. Grâce à nos capacités internes de conception et de fabrication, nous sommes en mesure de proposer des équipements parfaitement adaptés aux exigences réelles de la production.
 Scénarios d'Application





