


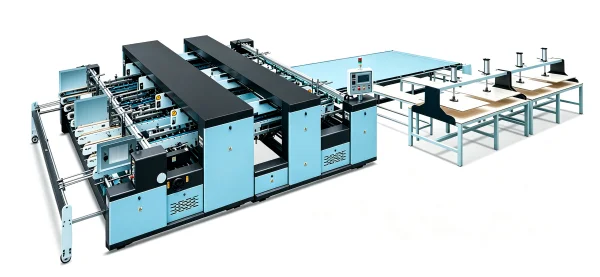
La résistance d’un carton collé dépend de l’emplacement précis où la colle est déposée. Une ligne d’encollage décalée de quelques millimètres par rapport à sa position prévue peut laisser une partie de la languette non collée ou faire déborder la colle au-delà du bord du carton. Un encollage précis repose sur le positionnement rigoureux de la feuille lorsqu’elle atteint la station d’encollage ; or, une position réglée à l’alimenteur ne demeure pas nécessairement stable tout au long des sections suivantes. Sur notre LY2600 Plieuse-colleuse pour boîtes deux pièces semi-automatique flexible, efficace, fiable et à grande vitesse, un système de double encollage monté latéralement confère à la feuille une référence de positionnement secondaire au moment précis de l’encollage.
Pourquoi les lignes d’encollage dévient-elles même après une alimentation précise
Une feuille modifie sa position plusieurs fois au cours de son parcours dans une plieuse-colleuse. Elle est d’abord séparée du paquet, entraînée par des courroies, guidée vers la section de pliage, puis acheminée vers la station d’encollage. Chacune de ces étapes peut induire un léger décalage. Pris isolément, ces décalages sont minimes, mais ils s’accumulent ; ainsi, la feuille qui parvient aux rouleaux d’encollage peut se trouver légèrement décalée par rapport à sa position initiale à la sortie de l’alimenteur.
De nombreuses configurations d’encollage conventionnelles reposent sur une seule référence de positionnement, établie en début de ligne. Si la feuille se déplace ultérieurement, l’unité d’encollage ne dispose d’aucun moyen indépendant de correction. La colle est donc appliquée là où la feuille se trouve effectivement — et non pas là où la languette devrait idéalement être située. L’état du carton aggrave ce problème : les feuilles légèrement gauchies, les courroies usées et les variations d’épaisseur du carton influencent toutes le suivi précis de la feuille dans la machine.
Les conséquences se manifestent sur le carton fini. Les lignes d’encollage peuvent se rapprocher davantage d’un bord de la languette que de l’autre ; la largeur collée peut varier le long de la jointure ; certaines zones reçoivent trop peu de colle, tandis que d’autres en reçoivent trop. Les cartons dotés de joints faibles ou irréguliers nécessitent des retouches ou sont mis au rebut ; la colle est gaspillée lorsqu’elle déborde de la languette. Les opérateurs réagissent fréquemment en ajustant manuellement la position de l’encollage à plusieurs reprises pendant un cycle de production, ce qui interrompt la cadence et accroît la dépendance vis-à-vis du jugement individuel.
Où le positionnement précis de la colle est le plus critique selon le type de carton
Les exigences relatives à la jointure collée varient selon les applications. Les cartons destinés à l’e‑commerce et aux colis sont expédiés en très grand nombre et manipulés à répétition — du remplissage au tri, puis à la livraison. Une jointure partiellement collée risque de s’ouvrir sous cette sollicitation, entraînant des contenus endommagés et des retours de marchandises. Pour ces cartons, un positionnement constant de la colle contribue directement à maintenir la fermeture de la boîte tout au long de la chaîne logistique.
Les cartons destinés aux gros appareils électroménagers et aux meubles supportent des charges plus lourdes et sont souvent empilés dans les entrepôts ou sur les camions. La languette collée participe à la reprise de cette charge. Si la ligne d’encollage s’écarte de sa position prévue, la surface effectivement collée diminue précisément là où le carton subit la contrainte maximale. Une ligne d’encollage uniforme assure une répartition homogène des efforts le long de la jointure — critère d’autant plus essentiel que le carton augmente en taille et en masse.
Les cartons extérieurs destinés aux produits alimentaires et aux articles ménagers sont jugés aussi bien sur leur apparence que sur leur résistance mécanique. Une colle qui exsude de la jointure ou laisse des traces visibles sur le carton nuit à l’image du produit qu’il renferme ; les acheteurs peuvent rejeter des cartons présentant des défauts évidents. Ces clients exigent une machine capable de maintenir la colle strictement à l’intérieur de la languette et de produire des jointures impeccables sur l’ensemble d’une série de fabrication.
Fonctionnement du système de double encollage monté latéralement
La section d’encollage de notre machine utilise un procédé mécanique par rouleaux, équipé de deux jeux distincts de cylindres d’encollage et de collage. Chaque jeu est disponible en version chaude ou froide, permettant à l’opérateur de choisir le mode le mieux adapté au type de carton et à la colle utilisée ; un système d’encollage par pulvérisation peut également être ajouté en option. Le système de double encollage est intégré latéralement sur la machine. Cette conception vise à assurer un repositionnement secondaire plus précis de la feuille au moment de l’encollage, complétant ainsi le positionnement initial établi à l’alimenteur.
Le principe est simple : le premier positionnement intervient lors de l’alimentation et de l’alignement de la feuille. Une deuxième référence, établie au niveau de la station d’encollage, permet de localiser à nouveau la feuille juste avant l’application de la colle, réduisant ainsi l’écart entre la position théorique fixée à l’alimenteur et la position réelle occupée par la feuille. Comme la colle n’est appliquée qu’après cette deuxième référence, la ligne d’encollage dépend moins des micro-décalages survenus précédemment dans le parcours de la feuille. Le résultat est une ligne d’encollage qui suit avec une fidélité accrue la position exacte de la languette.
Ce même principe s’applique à la section de raccordement (splicing), où l’interface de soudure utilise un double revêtement chaud/froid afin de renforcer la solidité du joint. Un dispositif photoélectrique guide les cylindres pour garantir que le raccordement s’effectue au point précis prévu ; des billes d’acier recouvertes de plastique exercent une pression sur le carton afin de renforcer la liaison tout en réduisant le bruit. Ces fonctionnalités prolongent le travail de positionnement initié aux rouleaux d’encollage et contribuent à maintenir la précision de la jointure telle qu’établie à l’étape d’encollage.
Aucun système d’encollage ne supprime toutes les sources de variation. Des feuilles fortement gauchies, des cartons stockés dans des conditions inadéquates ou des colles inadaptées au support continueront d’affecter les résultats. Le système de double encollage monté latéralement réduit toutefois une source d’erreur spécifique — le décalage entre l’alimentation et l’encollage — mais une manipulation rigoureuse des cartons et une sélection appropriée de la colle restent des éléments fondamentaux d’une production fiable.
Un encollage constant pour une production quotidienne maîtrisée
Maintenir la colle strictement dans la jointure prévue permet de maîtriser sa consommation et de réduire les ajustements répétés durant la production. Un positionnement constant de la colle favorise également une liaison uniforme sur l’ensemble d’un lot, qu’il s’agisse d’encollage à chaud ou à froid. Le réglage optimal dépend du matériau du carton, des propriétés de la colle et des exigences spécifiques de la jointure pour chaque type de carton.
Nous fabriquons notre LY2600 Plieuse-colleuse pour boîtes deux pièces semi-automatique flexible, efficace, fiable et à grande vitesse dans notre propre usine, avec un système d’encollage conçu autour des besoins pratiques de la production de cartons. En comprenant les matériaux que vous transformez et les performances de collage que vous attendez, nous pouvons vous accompagner dans le choix d’une configuration machine parfaitement adaptée à vos besoins spécifiques.
 Scénarios d'Application






