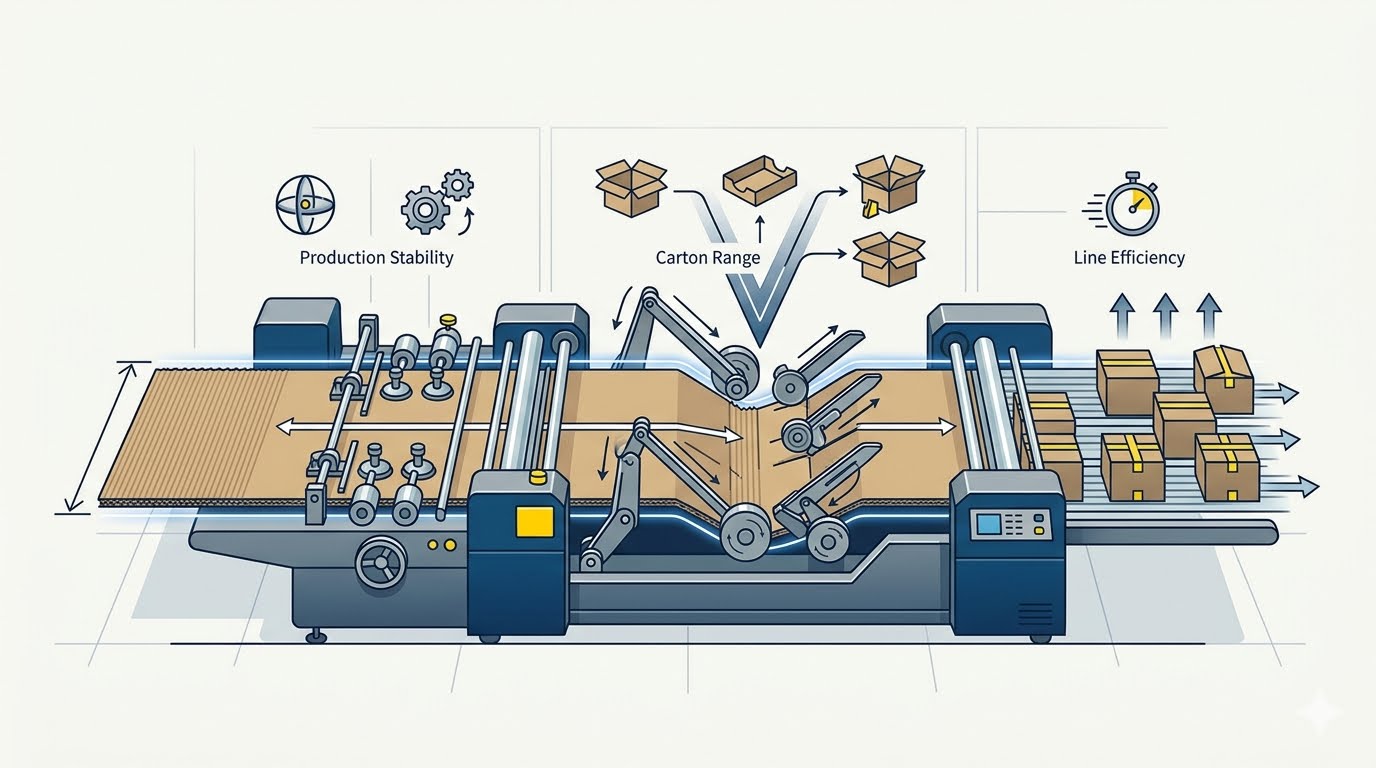
Une boîte prend ses dimensions finales dans la section d’assemblage. Le carton imprimé et rainuré arrive avec ses panneaux déjà découpés aux bonnes dimensions, mais c’est la position exacte à laquelle le rabat colleur vient en contact avec le panneau opposé qui détermine la longueur, la largeur et la rectitude finales de la boîte. Une fois la jointure pressée, cette position ne peut plus être modifiée. Dans notre plieuse-colleuse semi-automatique, la section d’assemblage est conçue autour de plaques de guidage contrôlées, de courroies entraînées par servomoteurs et d’un positionnement photoélectrique, afin que cette dernière étape préserve fidèlement les dimensions auxquelles le carton a été découpé.
Comment de faibles écarts d’assemblage se transforment en erreurs dimensionnelles
Le lien entre assemblage et dimensions de la boîte est géométrique. Lorsque le rabat colleur se positionne légèrement trop en avant dans une direction donnée, les panneaux qu’il réunit sont décalés par rapport à leur relation géométrique prévue, et la boîte résultante apparaît plus longue ou plus courte que la dimension spécifiée. Lorsque le rabat colleur est correctement positionné à une extrémité mais dérive à l’autre, la boîte se tord : ses diagonales deviennent inégales et la boîte ne repose plus de façon parfaitement carrée sur une surface plane. Un écart de seulement quelques millimètres suffit souvent à provoquer des dysfonctionnements, car les boîtes en carton ondulé sont fréquemment conçues pour s’insérer dans des espaces très ajustés.
Plusieurs caractéristiques des équipements conventionnels rendent de tels écarts plus probables. Les plaques de guidage réglées manuellement nécessitent du temps pour être positionnées, et leur emplacement final dépend fortement du jugement de l’opérateur. Après chaque changement de commande, l’opérateur peut devoir effectuer plusieurs essais sur des feuilles pilotes afin de trouver le réglage optimal, et ce réglage peut encore dériver au cours d’une longue série de production. Une pression inégale lors de la fermeture de la jointure constitue une autre source d’erreur : si le carton est poussé de façon non uniforme pendant la fermeture de la jointure, les panneaux peuvent glisser légèrement ou se détendre avant que la colle n’ait pris pleinement.
L’aspect le plus problématique est que ces erreurs restent souvent invisibles jusqu’à l’utilisation effective de la boîte. Une boîte aux dimensions erronées paraît acceptable sur la palette, et le défaut ne se révèle qu’au moment où la boîte rencontre une ligne de remplissage, un produit ou un empilement. À ce stade, la boîte est déjà un produit fini, et les seules options disponibles sont la reprise ou le rejet.
Pourquoi la constance des dimensions dépasse largement la fonction de la plieuse-colleuse
L’exactitude dimensionnelle exerce son impact le plus fort sur les équipements et les processus qui manipulent la boîte par la suite. Les lignes automatiques d’ouverture et de fermeture des caisses sont calibrées pour une taille et une forme de boîte définies. Une boîte légèrement non carrée peut s’ouvrir de façon irrégulière, accrocher sur les guides ou refuser de se fermer à plat ; chaque hésitation risque alors d’arrêter une ligne conçue pour fonctionner en continu. Les usines qui achètent des boîtes en grandes quantités spécifient souvent des tolérances dimensionnelles précisément pour cette raison.
L’ajustement est tout aussi crucial. De nombreux produits sont conditionnés avec des supports internes — tels que des calages, des séparateurs ou des bacquets — conçus pour épouser exactement l’intérieur de la boîte. Si la boîte est légèrement plus petite que prévue, ces éléments de soutien se coincent et deviennent difficiles à insérer. Si elle est légèrement plus grande, le produit dispose d’un jeu excessif pendant le transport, ce qui réduit sensiblement la protection que l’emballage était censé assurer. La constance des dimensions d’une boîte à l’autre revêt donc autant de valeur que la dimension nominale elle-même, puisque les lignes d’emballage sont réglées pour traiter une boîte répétable avec une haute fiabilité.
L’empaquetage sur palette et le transport closent cette chaîne logistique. Les boîtes non carrées s’empilent moins régulièrement, et une palette constituée de telles boîtes peut pencher ou perdre de l’espace utile. Pendant le transport, un empilement incliné répartit la charge de façon inégale et exerce une contrainte supplémentaire sur les boîtes situées à la base. Un assemblage fiable ne représente qu’une petite partie du processus global, mais ses effets se font sentir à chacune de ces étapes ultérieures.
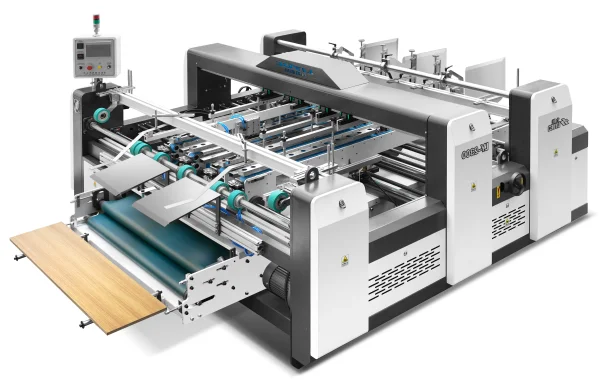
Dans la section d’assemblage : où le contrôle dimensionnel est intégré dès la conception
L’agencement des plaques de guidage constitue le point de départ de notre section d’assemblage. La structure comporte cinq plaques — quatre grandes et une petite —, et chaque grande plaque est déplacée par une vis de précision actionnée électriquement. Le remplacement du réglage manuel par un contrôle électrique permet d’atteindre chaque configuration plus rapidement et de la reproduire plus aisément, ce qui réduit le temps consacré aux essais sur feuilles pilotes après un changement de commande. Cette même reproductibilité facilite le retour vers une position connue, de sorte qu’une série de boîtes d’une dimension donnée, réalisée plus tôt dans la semaine, peut être remise en service avec un minimum d’ajustements empiriques.
Le convoyage est assuré par quatre courroies étroites d’évacuation, entraînées par deux servomoteurs. L’entraînement servo garantit une vitesse constante et réactive des courroies ; une vitesse uniforme évite que le carton ne soit traîné ou plissé lors de son passage dans la zone d’assemblage. Cela a une incidence directe sur les dimensions, car un carton dont la progression est irrégulière au moment du contact avec le rabat colleur a plus de chances d’être assemblé hors position. Les courroies et les plaques de guidage agissent en synergie : les plaques définissent la position idéale du carton, tandis que les courroies le déplacent à cette position à une vitesse stable et contrôlée.
La compression et le positionnement complètent cette section. Des billes d’acier exercent une pression sur le carton, et un capot en plastique recouvrant la zone de compression réduit le bruit tout en favorisant une liaison adhésive solide. Un dispositif photoélectrique guide les vérins afin que l’assemblage s’effectue exactement au point prévu, liant ainsi la position physique de la jointure à une référence détectée plutôt qu’à la seule appréciation visuelle de l’opérateur. À l’interface d’assemblage, un double enrobage chaud/froid renforce la jonction, garantissant que la position atteinte durant l’assemblage demeure intacte une fois la boîte sortie de la machine.
Ce que signifie un assemblage fiable selon les types de commandes de boîtes
Les boîtes destinées au commerce électronique et à l’expédition de colis exigent des dimensions constantes pour circuler sans heurt sur les lignes d’emballage automatisées. Un mauvais alignement lors de l’assemblage peut altérer la rectitude de la boîte et engendrer des problèmes d’alimentation ou de fermeture. Pour les boîtes sur mesure utilisées dans les appareils électroménagers ou les équipements industriels, l’exactitude dimensionnelle contribue à assurer un ajustement optimal entre le produit et les éléments de protection internes. En production mixte de formats, la reproductibilité des réglages des plaques de guidage réduit également le temps d’ajustement et aide à maintenir des résultats constants malgré la diversité des spécifications.
La précision de l’assemblage dépend à la fois de l’alignement des bords du carton et de la stabilité du système de positionnement de la machine. Notre plieuse-colleuse semi-automatique est entièrement conçue et fabriquée en interne, et disponible en configurations à station unique ou multi-stations, afin de s’adapter aux contraintes d’espace de production et aux gammes de tailles de boîtes. Nous privilégions une conception pratique de la machine, conçue pour aider les opérateurs à maintenir des dimensions constantes des boîtes et des résultats d’encollage fiables. Partagez-nous vos spécifications de boîtes et vos tolérances dimensionnelles afin d’étudier ensemble la configuration la mieux adaptée à vos besoins de production.
 Scénarios d'Application