


Die Festigkeit einer verklebten Faltschachtel hängt davon ab, wo der Klebstoff auftrifft. Eine Leimlinie, die nur wenige Millimeter von ihrer Sollposition abweicht, kann einen Teil der Lasche unverklebt lassen oder Klebstoff über den Kartonrand hinausdrücken. Eine genaue Verklebung setzt voraus, dass der Bogen korrekt positioniert ist, wenn er die Leimstation erreicht; eine am Zuführer eingestellte Position bleibt jedoch nicht zwangsläufig in den nachfolgenden Maschinensektionen erhalten. Bei unserer halbautomatischen Faltschachtelklebemaschine für Wellpappe sorgt ein seitlich am Gerät montiertes Doppel-Leimsystem dafür, dass der Bogen in der Leimphase eine zweite Positionierungsreferenz erhält.
Warum Leimlinien selbst nach exakter Zuführung abdriften
Ein Bogen ändert seine Position mehrfach auf seinem Weg durch eine Faltschachtelklebemaschine. Er wird vom Stapel getrennt, von Förderbändern transportiert, zur Faltstation geleitet und schließlich zur Leimstation geführt. Jeder dieser Schritte kann eine geringfügige Verschiebung verursachen. Einzelne Verschiebungen sind zwar minimal, summieren sich jedoch – und der Bogen, der an den Leimwalzen ankommt, befindet sich möglicherweise leicht anders als beim Verlassen des Zuführers.
Viele konventionelle Leimanordnungen stützen sich auf eine einzige Positionierungsreferenz, die am Anfang der Maschinenlinie festgelegt wird. Bewegt sich der Bogen danach, verfügt die Leimeinheit über keine eigenständige Korrekturmöglichkeit. Der Klebstoff wird dort appliziert, wo der Bogen gerade zufällig steht – nicht notwendigerweise dort, wo die Lasche sein sollte. Der Zustand des Kartons verschärft das Problem: Leicht gewölbte Bogen, abgenutzte Förderbänder sowie Schwankungen in der Kartondicke beeinflussen alle, wie ein Bogen durch die Maschine läuft.
Die Folgen zeigen sich am fertigen Karton: Leimlinien können näher an einer Laschenkante als an der anderen verlaufen, die verklebte Breite kann entlang der Naht variieren, und manche Abschnitte erhalten zu wenig Klebstoff, während andere zu viel erhalten. Kartons mit schwachen oder ungleichmäßigen Nähten müssen nachgearbeitet oder aussortiert werden; Klebstoff geht verloren, wenn er über die Lasche hinausläuft. Bediener reagieren oft damit, die Leimposition während eines Produktionslaufs wiederholt anzupassen – was die Produktion unterbricht und die Abhängigkeit von individuellem Urteil erhöht.
Wo die Leimplatzierung je nach Kartontyp besonders entscheidend ist
Unterschiedliche Kartonanwendungen stellen unterschiedliche Anforderungen an die verklebte Naht. E-Commerce- und Paketkartons werden in sehr großer Stückzahl versandt und mehrfach gehandhabt – von der Befüllung über das Sortieren bis zur Auslieferung. Eine nur teilweise verklebte Naht kann sich unter dieser Belastung öffnen, was zu beschädigtem Inhalt und Retouren führt. Für diese Kartons trägt eine konsistente Leimplatzierung direkt dazu bei, dass die Schachtel während der gesamten Lieferkette geschlossen bleibt.
Kartons für große Haushaltsgeräte und Möbel transportieren schwerere Inhalte und werden häufig in Lagern sowie auf Lkw gestapelt. Die verklebte Lasche trägt dabei einen Teil dieser Last. Weicht die Leimlinie von ihrer Sollposition ab, verringert sich die effektiv verklebte Fläche genau dort, wo die Schachtel unter Spannung steht. Eine gleichmäßige Leimlinie unterstützt eine homogene Lastverteilung entlang der Naht – und dies wird umso wichtiger, je größer und schwerer die Schachtel ist.
Außenkartons für Lebensmittel und Haushaltswaren werden sowohl nach ihrer Festigkeit als auch nach ihrem optischen Eindruck bewertet. Klebstoff, der aus der Naht austreten oder sichtbare Spuren auf dem Karton hinterlassen kann, wirkt negativ auf das darin enthaltene Produkt – und Kunden lehnen Kartons mit offensichtlichen Mängeln oft ab. Diese Kunden benötigen eine Maschine, die den Klebstoff präzise innerhalb der Lasche hält und über den gesamten Produktionslauf hinweg saubere, einheitliche Nähte gewährleistet.
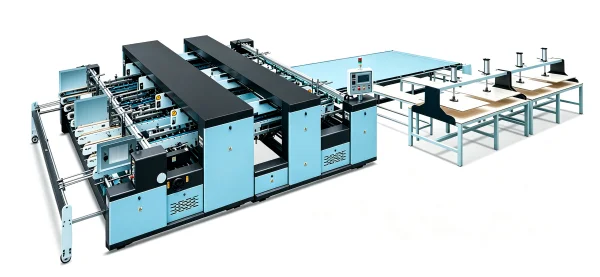
Wie das seitlich angeordnete Doppel-Leimsystem funktioniert
Der Leimbereich unserer Maschine arbeitet mit mechanischem Walzenleimen und verfügt über zwei Satz Leim- und Auftragwalzen. Beide Sätze sind wahlweise für Heiß- und Kaltverklebung verfügbar, sodass der Bediener das Verfahren wählen kann, das am besten zum verwendeten Karton und Klebstoff passt; zudem kann optional ein Sprühleimsystem ergänzt werden. Das Doppel-Leimsystem ist seitlich an der Maschine montiert. Diese Anordnung dient der Verbesserung der zweiten Positionierung des Bogens während des Leimvorgangs und unterstützt damit die präzise Platzierung des Klebstoffs nach der am Zuführer vorgenommenen ersten Positionierung.
Die Logik ist klar: Die erste Positionierung erfolgt beim Einlegen und Ausrichten des Bogens. Eine zweite Referenz in der Leimphase ermöglicht es, den Bogen erneut zu lokalisieren, bevor der Klebstoff aufgetragen wird – wodurch die Lücke zwischen der ursprünglich eingestellten und der tatsächlichen Bogenposition verringert wird. Da der Klebstoff erst nach dieser zweiten Referenz appliziert wird, ist die Leimlinie weniger abhängig von den geringfügigen Verschiebungen, die zuvor im Bogenweg aufgetreten sind. Das Ergebnis ist eine Leimlinie, die der Position der Lasche deutlich genauer folgt.
Dieselbe Logik gilt auch für den Spleißbereich: Dort nutzt die Spleißschnittstelle eine doppelte Heiß- und Kaltbeschichtung, um die Verbindung fester zu machen. Ein photoelektrisches Gerät steuert die Walzen so, dass der Spleiß genau an der vorgesehenen Stelle erfolgt; Kunststoffummantelte Stahlkugeln pressen den Karton, um die Verbindung zu verstärken und gleichzeitig Geräusche zu reduzieren. Diese Merkmale setzen die Positionierungsarbeit fort, die bereits an den Leimwalzen begonnen wurde, und tragen dazu bei, dass die Naht die durch die Leimphase vorgegebene Genauigkeit behält.
Kein Leimsystem beseitigt sämtliche Ursachen für Ungenauigkeiten. Stark gewölbte Bogen, unter schlechten Lagerbedingungen gelagerte Kartons sowie Klebstoffe, die nicht zum Karton passen, beeinträchtigen weiterhin das Ergebnis. Das seitlich angeordnete Doppel-Leimsystem reduziert jedoch gezielt eine bestimmte Fehlerquelle – nämlich die Verschiebung zwischen Zuführung und Leimstation. Gute Kartonhandhabung und die richtige Auswahl des Klebstoffs bleiben daher nach wie vor wesentliche Bestandteile einer zuverlässigen Produktion.
Konsistente Leimapplikation für den täglichen Betrieb
Das Halten des Klebstoffs innerhalb der vorgesehenen Naht hilft, den Klebstoffverbrauch zu kontrollieren und die Notwendigkeit wiederholter Justierungen während der Produktion zu reduzieren. Eine konsistente Leimplatzierung trägt außerdem dazu bei, eine einheitliche Verklebung innerhalb einer Charge sicherzustellen – unabhängig davon, ob Heiß- oder Kaltklebstoff eingesetzt wird. Die optimale Konfiguration hängt vom Kartonmaterial, den Eigenschaften des Klebstoffs und den spezifischen Nahtanforderungen jedes Kartontyps ab.
Wir fertigen unsere halbautomatische Faltschachtelklebemaschine für Wellpappe in unserem eigenen Werk; das Leimsystem ist dabei gezielt an den praktischen Anforderungen der Faltschachtelproduktion ausgerichtet. Indem wir die von Ihnen verarbeiteten Materialien und die gewünschten Verklebungsergebnisse verstehen, können wir gemeinsam eine Maschinenkonfiguration besprechen, die optimal zu Ihren Anforderungen passt.
 Anwendungsszenarien






