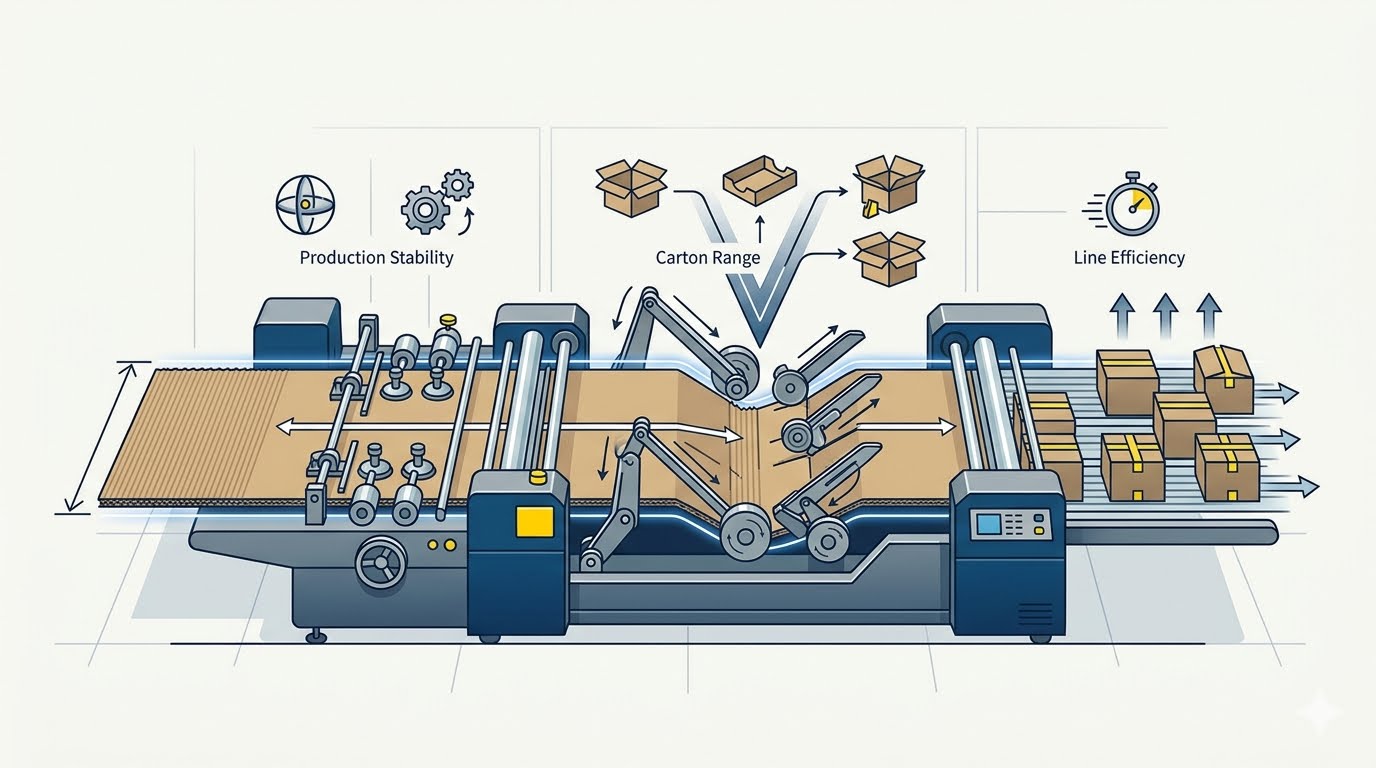
Ein Karton erhält seine endgültigen Abmessungen im Spleißabschnitt. Die bedruckte und gestanzte Wellpappe trifft bereits mit vorgeschnittenen Feldern ein; doch die Stelle, an der die Leimlasche auf das gegenüberliegende Feld trifft, entscheidet über die fertige Länge, Breite und Rechtwinkligkeit des Kartons. Sobald die Naht gepresst ist, lässt sich diese Position nicht mehr korrigieren. Bei unserer halbautomatischen Faltschachtelklebemaschine ist der Spleißabschnitt um präzise gesteuerte Führungsplatten, servogesteuerte Förderbänder und fotoelektrische Positionierung konzipiert – sodass dieser letzte Schritt die vom Zuschnitt vorgegebenen Maße exakt bewahrt.
Wie kleine Spleißabweichungen zu maßlichen Fehlern werden
Der Zusammenhang zwischen Spleißen und Kartonabmessung ist geometrisch. Trifft die Leimlasche leicht zu weit in eine Richtung, werden die verbundenen Felder aus ihrer vorgesehenen relativen Lage gezogen – der Karton wird länger oder kürzer als spezifiziert. Trifft die Lasche an einem Ende korrekt, aber verschiebt sich am anderen Ende, verdreht sich der Karton: Seine Diagonalen werden ungleich lang, und der Karton steht nicht mehr rechtwinklig auf einer ebenen Fläche. Bereits eine Abweichung von wenigen Millimetern kann zu Problemen führen, da Wellpappenkartons häufig unter Berücksichtigung geringer Toleranzen verpackt werden.
Mehrere Merkmale herkömmlicher Maschinen begünstigen solche Abweichungen. Manuell justierbare Führungsplatten erfordern Zeit für die Einstellung, und ihre endgültige Position hängt stark vom Urteil des Bedieners ab. Nach jedem Auftragswechsel benötigt der Bediener oft mehrere Probemuster, um die richtige Einstellung zu finden – und diese kann sich während eines längeren Produktionslaufs erneut verschieben. Ein weiterer Fehlerursprung ist ein ungleichmäßiger Pressdruck: Wird die Wellpappe beim Schließen der Naht ungleichmäßig geschoben, können sich die Felder leicht verschieben oder vor dem Aushärten des Klebstoffs minimal zurückspringen.
Das Problem besteht darin, dass diese Fehler oft erst bei der späteren Verwendung des Kartons zutage treten. Ein Karton mit falschen Abmessungen wirkt auf der Palette unauffällig – das Problem zeigt sich erst beim Einsatz an einer Befüllungsstraße, beim Produkt selbst oder beim Stapeln. Zu diesem Zeitpunkt ist der Karton bereits Fertigware, und die einzigen Optionen sind Nacharbeit oder Ausschuss.
Warum Maßhaltigkeit des Kartons über die Faltschachtelklebemaschine hinaus entscheidend ist
Die maßliche Genauigkeit wirkt sich am stärksten auf die nachfolgenden Anlagen und Prozesse aus, die den Karton handhaben. Automatische Kartonaufsteller und Versiegelungslinien sind auf eine definierte Kartongröße und -form eingestellt. Ein leicht schiefgeratener Karton öffnet sich ungleichmäßig, verkantet an Führungselementen oder schließt nicht plan – jede Verzögerung kann eine kontinuierlich laufende Linie zum Stillstand bringen. Produktionsstätten, die Kartons in großen Mengen beziehen, geben daher häufig genau aus diesem Grund zulässige Toleranzen vor.
Auch die Passgenauigkeit ist entscheidend. Viele Produkte werden mit Inneneinsätzen wie Pads, Trennwänden oder Schalen verpackt, die exakt auf den Innenraum des Kartons abgestimmt sind. Ist der Karton geringfügig kleiner als vorgesehen, verklemmen sich diese Einsätze und lassen sich nur schwer einlegen. Ist er geringfügig größer, hat das Produkt Spielraum während des Transports – und der durch die Verpackung vorgesehene Schutz wird reduziert. Die Konsistenz von Karton zu Karton ist daher genauso wertvoll wie die Nenngröße selbst, denn Verpackungslinien sind auf einen wiederholbaren Karton abgestimmt.
Die Palettierung und der Transport vervollständigen die Kette. Nicht rechtwinklige Kartons stapeln sich weniger ordentlich, und eine daraus errichtete Palette kann kippen oder nutzbaren Raum verlieren. Während des Transports verteilt ein schiefstehender Stapel die Last ungleichmäßig und belastet die unteren Kartons zusätzlich. Gutes Spleißen ist zwar nur ein kleiner Teil des Prozesses – doch seine Auswirkungen reichen bis in alle nachfolgenden Stufen hinein.
Im Inneren des Spleißabschnitts: Wo maßliche Kontrolle systematisch integriert ist
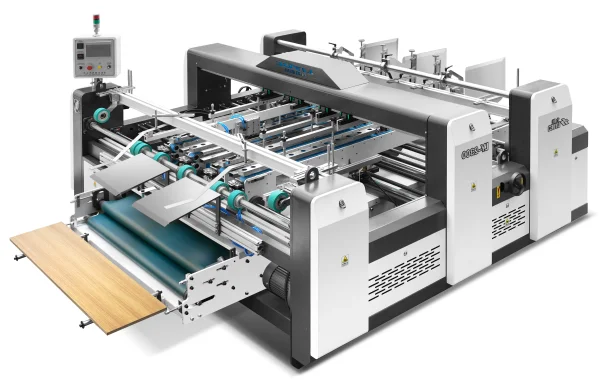
Die Anordnung der Führungsplatten bildet den Ausgangspunkt unseres Spleißabschnitts. Die Konstruktion umfasst fünf Platten – vier große und eine kleinere – wobei jede große Platte mittels einer Spindel elektrisch verstellbar ist. Der Ersatz manueller Neujustierung durch elektrische Steuerung verkürzt die Zeit für die Erreichung jeder Einstellung und erleichtert deren Wiederholung – was die Anzahl erforderlicher Probemuster nach einem Auftragswechsel reduziert. Dieselbe Wiederholgenauigkeit ermöglicht es den Platten, stets in eine bekannte Position zurückzukehren, sodass eine früher in der Woche gefertigte Kartongröße mit deutlich weniger Schätzung neu eingerichtet werden kann.
Der Transport erfolgt über vier schmale Abgabebänder, die von zwei Servomotoren angetrieben werden. Der Servoantrieb gewährleistet eine gleichmäßige und reaktionsfähige Bandgeschwindigkeit; eine konstante Geschwindigkeit bedeutet, dass die Wellpappe ohne Ziehen oder Stauchen durch die Spleißzone läuft. Dies ist für die Maßhaltigkeit entscheidend: Eine ungleichmäßig bewegte Wellpappe trifft bei Kontakt mit der Leimlasche eher an einer falschen Position auf – und wird so fehlerhaft verbunden. Die Bänder und Führungsplatten arbeiten zusammen: Die Platten definieren, wo die Wellpappe sein soll, und die Bänder transportieren sie dort mit konstanter Geschwindigkeit hin.
Pressen und Positionieren vervollständigen den Abschnitt. Stahlkugeln pressen die Wellpappe, und eine Kunststoffabdeckung über dem Pressbereich reduziert Geräuschentwicklung und unterstützt eine feste Klebstoffbindung. Ein fotoelektrisches Gerät steuert die Zylinder so, dass die Spleißnaht exakt an der vorgesehenen Stelle entsteht – dadurch wird die physische Nahtposition an einen sensorischen Referenzwert gekoppelt statt allein an die visuelle Beurteilung durch den Bediener. An der Spleißstelle erfolgt eine Doppelbeschichtung mit heißem und kaltem Klebstoff, sodass die während des Spleißens erreichte Position auch nach Verlassen der Maschine stabil bleibt.
Was zuverlässiges Spleißen für unterschiedliche Kartonaufträge bedeutet
Kartons für E-Commerce und Paketversand benötigen konsistente Abmessungen, um reibungslos auf automatischen Verpackungslinien zu laufen. Eine ungenaue Spleißausrichtung kann die Rechtwinkligkeit beeinträchtigen und zu Förderschwierigkeiten oder Versiegelungsproblemen führen. Für kundenspezifische Kartongrößen – etwa für Haushaltsgeräte oder Industrieanlagen – trägt maßliche Genauigkeit dazu bei, dass Produkte sowie schützende Inneneinsätze exakt wie geplant passen. Bei der Produktion gemischter Kartongrößen reduzieren wiederholbare Einstellungen der Führungsplatten zudem die Rüstzeit und unterstützen eine konsistente Qualität über verschiedene Spezifikationen hinweg.
Die Spleißgenauigkeit hängt von der Präzision der Kantenausrichtung der Wellpappe und der Stabilität des Positioniersystems der Maschine ab. Unsere halbautomatische Faltschachtelklebemaschine wird in Eigenfertigung hergestellt und ist in Einzelstation- und Mehrstation-Konfigurationen verfügbar, um unterschiedlichen Produktionsräumen und Kartongrößen gerecht zu werden. Wir setzen auf eine praxisorientierte Maschinengestaltung, die dem Bediener dabei hilft, konstante Kartonabmessungen und zuverlässige Klebergebnisse zu erzielen. Teilen Sie uns Ihre Kartonspezifikationen und maßlichen Toleranzen mit, um gemeinsam die für Ihre Produktionsanforderungen optimale Konfiguration zu besprechen.
 Anwendungsszenarien