


Die Nachfrage nach Wellpappenkartons bleibt selten konstant. Saisonale Spitzenlasten, Werbeaktionen und sich verändernde Lagerplanungen der Kunden führen innerhalb eines einzigen Jahres zu starken Schwankungen der Auftragsvolumina. Eine Produktionslinie, die für die stärksten Wochen dimensioniert ist, bleibt in den übrigen Zeiträumen unterausgelastet; eine Linie hingegen, die auf das durchschnittliche Auftragsvolumen ausgelegt ist, stößt bei plötzlichen Bestellspitzen schnell an ihre Grenzen.
Warum schwankende Auftragsmengen herkömmliche zweiteilige Faltschachtelklebemaschinen belasten
Das Auftragsvolumen stellt nur die Hälfte der Herausforderung dar. Schwankende Nachfrage kommt meist zusammen mit kürzeren Serien und einer breiteren Palette unterschiedlicher Kartongrößen – wodurch die Maschine weit häufiger neu eingerichtet werden muss, als es ihre Nennleistung vermuten lässt. Bei herkömmlichen Anlagen bedeutet jeder Rüstvorgang das erneute Ausrichten der Führungsschienen, das Feinjustieren der Zuführung sowie das Probelaufen von Bogen, bis Falz- und Klebelinie optisch korrekt erscheinen. Bei kleinen Serien kann diese Rüstzeit einen erheblichen Anteil der gesamten Schichtdauer beanspruchen.
Die Zuführung stellt den nächsten Schwachpunkt dar. Viele ältere Maschinen verfügen lediglich über eine einzige Stapelposition, sodass der Bediener die Linie verlangsamen oder sogar vollständig anhalten muss, um Wellpappe nachzufüllen. Bei langen Serien stellt diese Unterbrechung lediglich eine geringfügige Störung dar; bei kurzen, häufig wechselnden Serien summieren sich die Unterbrechungen jedoch und senken stillschweigend die effektive Ausbringung. Eine ungleichmäßige Zuführung führt zudem dazu, dass Bogen seitlich abdriften – was wiederum zu schiefen Falzen oder unregelmäßigen Klebeflächen führt.
Die Konsistenz der Qualität rundet das Bild ab. Abgenutzte Förderbänder, manuell eingestellte Führungsschienen sowie begrenzte Klebstoffoptionen erschweren es, bei sowohl niedrigen als auch hohen Betriebsgeschwindigkeiten denselben Qualitätsstandard einzuhalten. Ein Betrieb, der in einem ruhigen Monat langsam läuft und in einem Spitzenmonat an der Leistungsgrenze arbeitet, benötigt eine Maschine, die sich unter beiden Bedingungen vorhersehbar verhält. Nacharbeit, Ausschusskartons und Kundenreklamationen steigen tendenziell an, sobald die Maschine dies nicht leistet.
Wie Zuführungs- und Spleißkonstruktion die Maschinenleistung beeinflussen
Unser Ansatz zur Lösung dieser Probleme beginnt bei den beiden Abschnitten, die den Rüstzeitbedarf und die Klebegenaugikeit am stärksten beeinflussen: der Zuführungseinheit und der Spleißeinheit. Andere Abschnitte sind zwar ebenfalls relevant, doch diese beiden entscheiden maßgeblich darüber, wie gut eine Maschine mit variablen Arbeitslasten umgeht.
Die Zuführungseinheit nutzt einen Satz breiter Gummiförderbänder, die von zwei unabhängigen Servomotoren angetrieben werden – dadurch bewegt sich der Bogen exakt geradeaus und driftet nicht zur Seite ab. Zwei separate Wellpappenstapelpositionen stehen zur Verfügung, deren Platzierung individuell an die jeweilige Wellpappengröße angepasst werden kann. Während ein Stapel die Maschine versorgt, bereitet der Bediener bereits den zweiten Stapel vor – so entfällt eine Produktionsunterbrechung beim Nachfüllen. Zusätzlich verfügt die Zuführung über eine nach unten gerichtete Saugstruktur mit einem Vortex-Sauggebläse, die den Bogen fest gegen die Förderbänder presst und einen gleichmäßigen, reibungslosen Transport sicherstellt. Verstellbare Zuführungsmesser ermöglichen es dem Bediener, die asymmetrische Länge präzise an das aktuelle Muster anzupassen; die Anordnung ist zudem so gestaltet, dass während der Inbetriebnahme keine Ausschussbögen entstehen.
Der Spleißabschnitt löst die Rüstproblematik und die Klebequalität gemeinsam. Seine Führungsschienenplatte wird mittels einer elektrisch gesteuerten Spindel justiert – dadurch ersetzen wir wiederholtes manuelles Neujustieren durch einen schnelleren und reproduzierbareren Vorgang. Zwei Servomotoren treiben die Förderbänder an, sodass der Kartonrohling mit höherer Präzision durch die Spleißzone transportiert wird. Stahlkugeln pressen die Wellpappe flächig an, während eine Kunststoffabdeckung sowohl Geräuschentwicklung reduziert als auch eine feste Adhäsionsbindung unterstützt. An der geklebten Schnittstelle erfolgt eine Doppelbeschichtung mit heißem und kaltem Klebstoff, um die Verbindung zu verstärken; ein photoelektrisches Gerät steuert die Zylinder so, dass der Spleiß exakt an der vorgesehenen Position landet.
Der Klebeabschnitt unterstützt diese Prozesse durch eine mechanische Rollenanwendung. Der Bediener kann je nach Wellpappenart und Klebstoffanforderung zwischen heißer und kalter Verklebung wählen; optional ist zudem ein Sprühklebesystem erhältlich. Die seitliche Montage des Doppelklebesystems verbessert die sekundäre Bogenpositionierung – ein entscheidender Vorteil, wenn sich die Kartonform von einer Bestellung zur nächsten ändert.
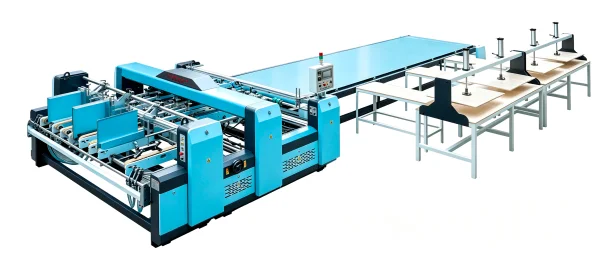
Wie unsere halbautomatische Maschine mit ungleichmäßigen Arbeitslasten umgeht
Der Wert dieser Komponenten wird deutlicher, wenn sie mit realen Produktionsbedingungen abgeglichen werden. Während einer saisonalen Spitzenphase – etwa in den Wochen vor einem großen Shopping-Event – benötigt ein Werk kontinuierliche Ausbringung durch ein einzelnes Bediener-Team. Die doppelten Stapelpositionen ermöglichen das Nachfüllen von Wellpappe ohne Produktionsunterbrechung, und die servogesteuerte Zuführung hält die Bogenpositionierung stabil, auch während ganzer Schichten.
Wenn ein Werk zahlreiche kleine Aufträge mit unterschiedlichen Kartongrößen bearbeitet, spielt die Rüstzeit eine größere Rolle als die Höchstgeschwindigkeit. Die elektrische Justierung der Führungsschienen verkürzt den Aufwand für den Wechsel von einer Spezifikation zur nächsten erheblich; zudem passen sich die verstellbaren Stapelpositionen problemlos der neuen Wellpappengröße an, ohne dass umfangreiche Neu-Konfigurationen erforderlich wären. Besonders profitieren davon Betriebe, die lokale Verpackungskunden beliefern, bei denen ein einziger Arbeitstag mehrere kurze Serien umfassen kann.
In ruhigeren Monaten bleibt die halbautomatische Konfiguration weiterhin praktikabel. Die Bediener bleiben aktiv in das Be- und Überwachen der Maschine eingebunden – was sie wirtschaftlich hält, sobald die Auftragslage dünner wird; zugleich behält dieselbe Maschine die Kapazität, bei Rückkehr der Nachfrage wieder mit höherer Geschwindigkeit zu laufen. Da die Maschine die zweiteilige Faltschachtelklebearbeit in einem mehrstationären Format ausführt, bietet sie zudem die Möglichkeit, größere Wellpappenplatten zu verarbeiten, die kleinere Anlagen nicht bewältigen können. Wir fertigen diese Maschine sowohl in mehrstationärer als auch in einstationärer Bauweise, sodass die Wahl der Konfiguration genau auf den verfügbaren Hallenplatz und die erwarteten Wellpappengrößen abgestimmt werden kann.
Vergleich: Halbautomatische vs. vollautomatische Produktionslinien
Eine halbautomatische Maschine ist nicht für jeden Betrieb die richtige Wahl. Eine vollautomatische Linie eignet sich in der Regel besser für Fabriken, die über lange Serien hinweg große Mengen einheitlicher Kartonvarianten produzieren – dort kann Automatisierung die Personalkosten pro Karton senken. Halbautomatische Anlagen sind hingegen oft die bessere Wahl für Betriebe mit schwankenden Auftragsmengen, variierenden Kartondesigns und kürzeren Serien, bei denen Flexibilität und Investitionskontrolle genauso wichtig sind wie die Ausbringung.
Die Entscheidung hängt maßgeblich von der Seriengröße, der Produktpalette und dem verfügbaren Personal ab. Betriebe mit häufig wechselnden Aufträgen und unterschiedlichen Wellpappengrößen profitieren eher von schnellen Rüstvorgängen und zuverlässiger Zuführung als von maximaler Produktionsgeschwindigkeit. Eine halbautomatische zweiteilige Wellpappen-Klebemaschine bietet daher ein praktikables Gleichgewicht zwischen Betriebseffizienz und der Fähigkeit, nahtlos zwischen verschiedenen Aufträgen zu wechseln.
Auch die Hallenplanung spielt eine Rolle. Eine mehrstationäre Konfiguration benötigt Platz für Stapeltische und Materialtransport; eine einstationäre Anordnung hat dagegen generell einen kleineren Raumbedarf. Die Auswahl einer Layoutvariante, die zum verfügbaren Hallenplatz und zum Materialfluss passt, hilft, Handhabungsengpässe zu vermeiden und den Produktionsfluss kontinuierlich zu halten.
Aufbau flexibler Kapazität um die richtige Maschine
Schwankende Nachfrage ist ein dauerhafter Charakterzug des Wellpappenverpackungsmarktes – daher sollten Anlagenauswahlkriterien weniger an der Maximalgeschwindigkeit orientiert sein, sondern vielmehr daran, wie gut die Maschine Veränderungen absorbiert. Kontinuierliche Zuführung, schnelle Justierung und stabile Spleißverbindungen sind praktische Antworten auf die drei Hauptprobleme, die ungleichmäßige Aufträge verursachen: Zeitverlust bei Rüstvorgängen, Unterbrechungen im Produktionsfluss und inkonsistente Klebequalität.
Wir entwickeln und fertigen unsere zweiteiligen Faltschachtelklebemaschinen gezielt für diese Arbeitsbedingungen. Unsere Anlagen verfügen über die CE-Zertifizierung und sind durch chinesische Patentzertifikate geschützt; weltweit setzen zahlreiche Kunden unsere Maschinen erfolgreich ein. Falls Sie eine halbautomatische zweiteilige Wellpappen-Klebemaschine für einen Produktionsplan mit schwankenden Auftragsmengen evaluieren, steht Ihnen unser Team gerne zur Verfügung, um Ihre Wellpappengrößen, Serienmuster und Hallenplanung zu besprechen und gemeinsam zu ermitteln, welche unserer Maschinenkonfigurationen optimal zu Ihren Anforderungen passt.
 Anwendungsszenarien






