


Гофрокартон продаётся по типам гофры, а буквы A, B, C, E и F сообщают конструкторам коробок важную информацию о прочности, качестве печатной поверхности и амортизирующих свойствах. Эти различия также оказывают прямое влияние на процессы фальцовки и склеивания. Каждый профиль гофры придаёт картону свою собственную толщину, жёсткость и особенности поведения при надрезании, поэтому фальцевально-склеивающая машина для гофрокартона должна стабильно обрабатывать все эти характеристики при прохождении каждого заготовочного листа через линию. Правильный выбор типа гофры и его согласование с процессом фальцовки позволяют производителям коробок добиваться чётких линий сгиба, надёжных клеевых соединений и стабильного качества готовых коробок.
Что изменяет высота гофры в гофрокартоне
Пять стандартных типов гофры занимают каждый свою область эксплуатационных характеристик, и выбор неподходящего типа может обойтись заказчику дорого — в виде повреждений продукции, повышенных расходов на перевозку или ухудшения внешнего вида печати. Основной переменной является высота гофры, а все остальные эффекты вытекают из неё. Более высокие профили, например A, обеспечивают гофрокартону высокую прочность на сжатие по высоте и хорошие амортизирующие свойства при относительно низкой прочности на продавливание в плоскости. Более тонкие профили жертвуют амортизацией ради более ровной поверхности. Среди них B-гофра отличается высокой стойкостью к продавливанию, превосходным качеством печатной поверхности и лёгкостью надрезания — что делает её особенно подходящей для автоматического оборудования фальцовки и герметизации. Профиль C занимает промежуточное положение: его прочность на продавливание в плоскости почти вдвое выше, чем у B-гофры, но при этом прочность на сжатие по высоте ниже. Именно C-гофра наиболее часто встречается у производителей коробок, поскольку она является самым распространённым типом гофры в гофрокартоне и коробках.
Двухслойные конструкции объединяют два профиля и вновь меняют общую картину. Например, сочетание E-гофры и B-гофры характеризуется как обеспечивающее ровную печатную поверхность одновременно с повышенной жёсткостью и ударопрочностью. Для фальцевальной линии это имеет простое практическое следствие: толщина, жёсткость и характер поверхности варьируются от одного листа гофрокартона к другому, и каждая из этих характеристик влияет на поведение материала при надрезании, фальцовке, нанесении клея и прессовании.
Где толщина гофрокартона создаёт проблемы на фальцевальной линии
Оборудование, как правило, настроено под привычный тип гофрокартона, и проблемы начинаются при его замене. В одном техническом руководстве отмечается, что многие линии для сборки коробок настроены на стандартный однослойный картон с C-гофрой, и изменение калибра (толщины) влияет на параметры надрезания, скорость работы и настройку инструментов. Та же логика применима и к процессам фальцовки и склеивания. Более толстый картон сильнее сопротивляется фальцовке, демонстрирует значительное восстановление формы по линии сгиба и может быть повреждён при избыточном давлении прессования. Более тонкий картон легко и чётко сгибается, однако при грубой обработке на нём могут проявиться следы надреза или поверхностные дефекты — что особенно важно для печатных коробок. Поведение клея также меняется: толщина и поверхность картона влияют на площадь контакта в зоне шва, и клеевая полоса, оптимальная для одного типа картона, может оказаться слишком тонкой или избыточно толстой для другого.
Традиционное ручное и базовое полуавтоматическое оборудование оставляет такие настройки на усмотрение оператора. Давление, положение направляющих и объём наносимого клея регулируются «на ощупь», поэтому результат зависит от опыта, а возврат к предыдущим настройкам осуществляется в основном по памяти. Печать и покрытия добавляют ещё одну переменную: типы красок, лаков и барьерных покрытий могут влиять на эффективность клеевого соединения. Таким образом, предприятия по производству коробок, выпускающие в течение одной недели несколько типов гофры, многократно сталкиваются с одними и теми же проблемами: неровными сгибами, нестабильными швами и длительными перенастройками между заказами.
Соответствие типов гофры коробкам, для которых они обычно применяются
Разные типы гофры, как правило, используются для разных видов коробок, и каждое такое сочетание предъявляет свои требования к фальцевальной линии. Тонкие профили, такие как E и F, типичны для розничных и печатных коробок, где важна качество поверхности, а готовый результат должен выглядеть аккуратно. B- и C-гофра охватывают большинство транспортных коробок, которые производятся крупными партиями и оцениваются главным образом по надёжности шва и стабильности геометрии. Более толстые и двухслойные гофрокартонные материалы применяются в крупногабаритных и тяжёлых коробках. Например, A-гофра использовалась для мебели, бытовой техники и внутренней упаковки самых разных изделий.
Важно и направление гофры в конструкции коробки. Специалисты отмечают, что ориентация гофры относительно направления нагрузки влияет на устойчивость штабелирования и прочность при вырубке. Фальцевально-склеивающая машина не изменяет эту ориентацию, но должна корректно обрабатывать заготовки в любом заданном проектом направлении. Во всех случаях роль машины остаётся неизменной: она не выбирает тип гофры, сорт картона или конструкцию коробки — эти решения остаются за производителем коробок и заказчиком. Её задача — стабильно выполнять фальцовку и склеивание выбранного картона так, чтобы коробка, произведённая сегодня, полностью соответствовала коробке, изготовленной месяц назад по тому же техническому заданию.
Как наша фальцевально-склеивающая машина для гофрокартона адаптируется к изменению типов картона
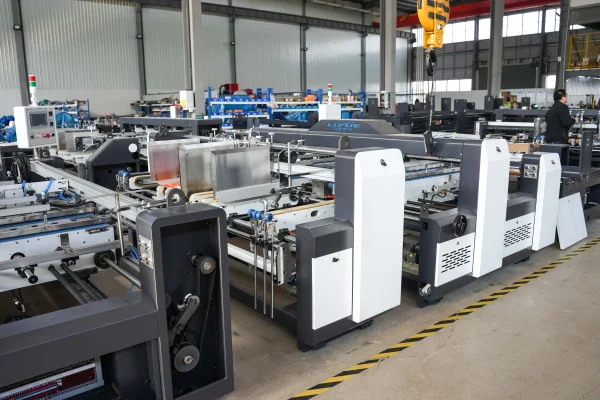
Смена картона в основном сводится к изменению настроек, и именно здесь система регулировки нашей машины демонстрирует своё преимущество. Направляющие плиты приводятся в движение электрическими винтовыми передачами с функцией запоминания, поэтому комбинация картона и коробки, уже ранее запускавшаяся в производство, может быть быстро восстановлена из сохранённых настроек без необходимости ручной повторной настройки. Для предприятия, чередующего тонкий печатный картон и более толстый транспортный, сохранённые настройки сокращают время подготовки и обеспечивают повторяемость результатов при каждом последующем запуске.
Секция нанесения клея обеспечивает вторую часть этой задачи. Клей наносится механическими роликами; машина может работать как с горячим, так и с холодным клеем, а опционально доступна система распыления клея. Поскольку гофрокартон разных типов гофры имеет различную поверхность и условия склеивания, производитель коробок может выбрать наиболее подходящий метод для каждого случая, а основная цель секции — обеспечение стабильной толщины клеевой полосы вне зависимости от типа картона. На стыке заготовок используются сервоприводные ремни и фотоэлектрическая система позиционирования для точного совмещения двух листов, а двойное нанесение клея (горячего и холодного) с последующим прессованием стальным шариковым валом усиливает шов. Эти этапы помогают крупным коробкам сохранять форму, что становится особенно важным по мере увеличения жёсткости картона.
Подходящность конкретного гофрокартона для конкретной машины зависит от его калибра и конструкции, поэтому производители коробок должны сравнить планируемые к применению виды картона с техническими характеристиками машины до начала производства. Стабильная воздушная подача на входе и регулярная фальцовка с прикаткой на выходе обеспечивают единообразное состояние каждой коробки на всём протяжении технологического цикла.
Обеспечение стабильности результатов при смене гофрокартона
Тип гофры будет постоянно меняться от заказа к заказу, и установленная на производстве фальцевально-склеивающая машина для гофрокартона должна справляться с каждой такой сменой без привлечения субъективных оценок оператора. Наша инженерная работа сосредоточена на трёх ключевых аспектах: сохранённые настройки направляющих, позволяющие быстро вернуться к известной конфигурации при работе с привычным картоном; выбор между горячим клеем, холодным клеем или опциональной системой распыления; сервоприводное позиционирование на стыке заготовок для крупногабаритных коробок. Мы производим машину как единый скоординированный комплекс, чтобы все эти функции бесперебойно взаимодействовали при обработке любого гофрокартона, который предприятие по производству коробок направит на неё.
 Сценарии Применения





