


В производстве упаковки из гофрокартона максимальный размер заготовки (Max. Blank Size) является одним из важнейших технических параметров для оценки производительности фальцевально-склеивающей линии. Это не просто размерная характеристика в техническом паспорте. Данный параметр определяет физическую и механическую границу обработки всей системы фальцовки и склейки, напрямую влияя на стабильность производства, ассортимент коробок и эффективность линии.
Понимание этого параметра необходимо производителям при выборе фальцевально-склеивающей линии, особенно на высокопроизводительных линиях переработки гофрокартона, где критически важны стабильность, скорость и точность геометрии.
1. Определение максимального размера заготовки (Max. Blank Size) для фальцевально-склеивающей линии
Максимальный размер заготовки (Max. Blank Size) — это наибольший размер развёрнутого высеченного листа гофрокартона, который фальцевально-склеивающая линия способна непрерывно обрабатывать за один проход, проходя через секции подачи, выравнивания, фальцовки и склейки.
На практике этот параметр определяет:
- Максимальную ширину заготовки (W)
- Максимальную длину заготовки (L)
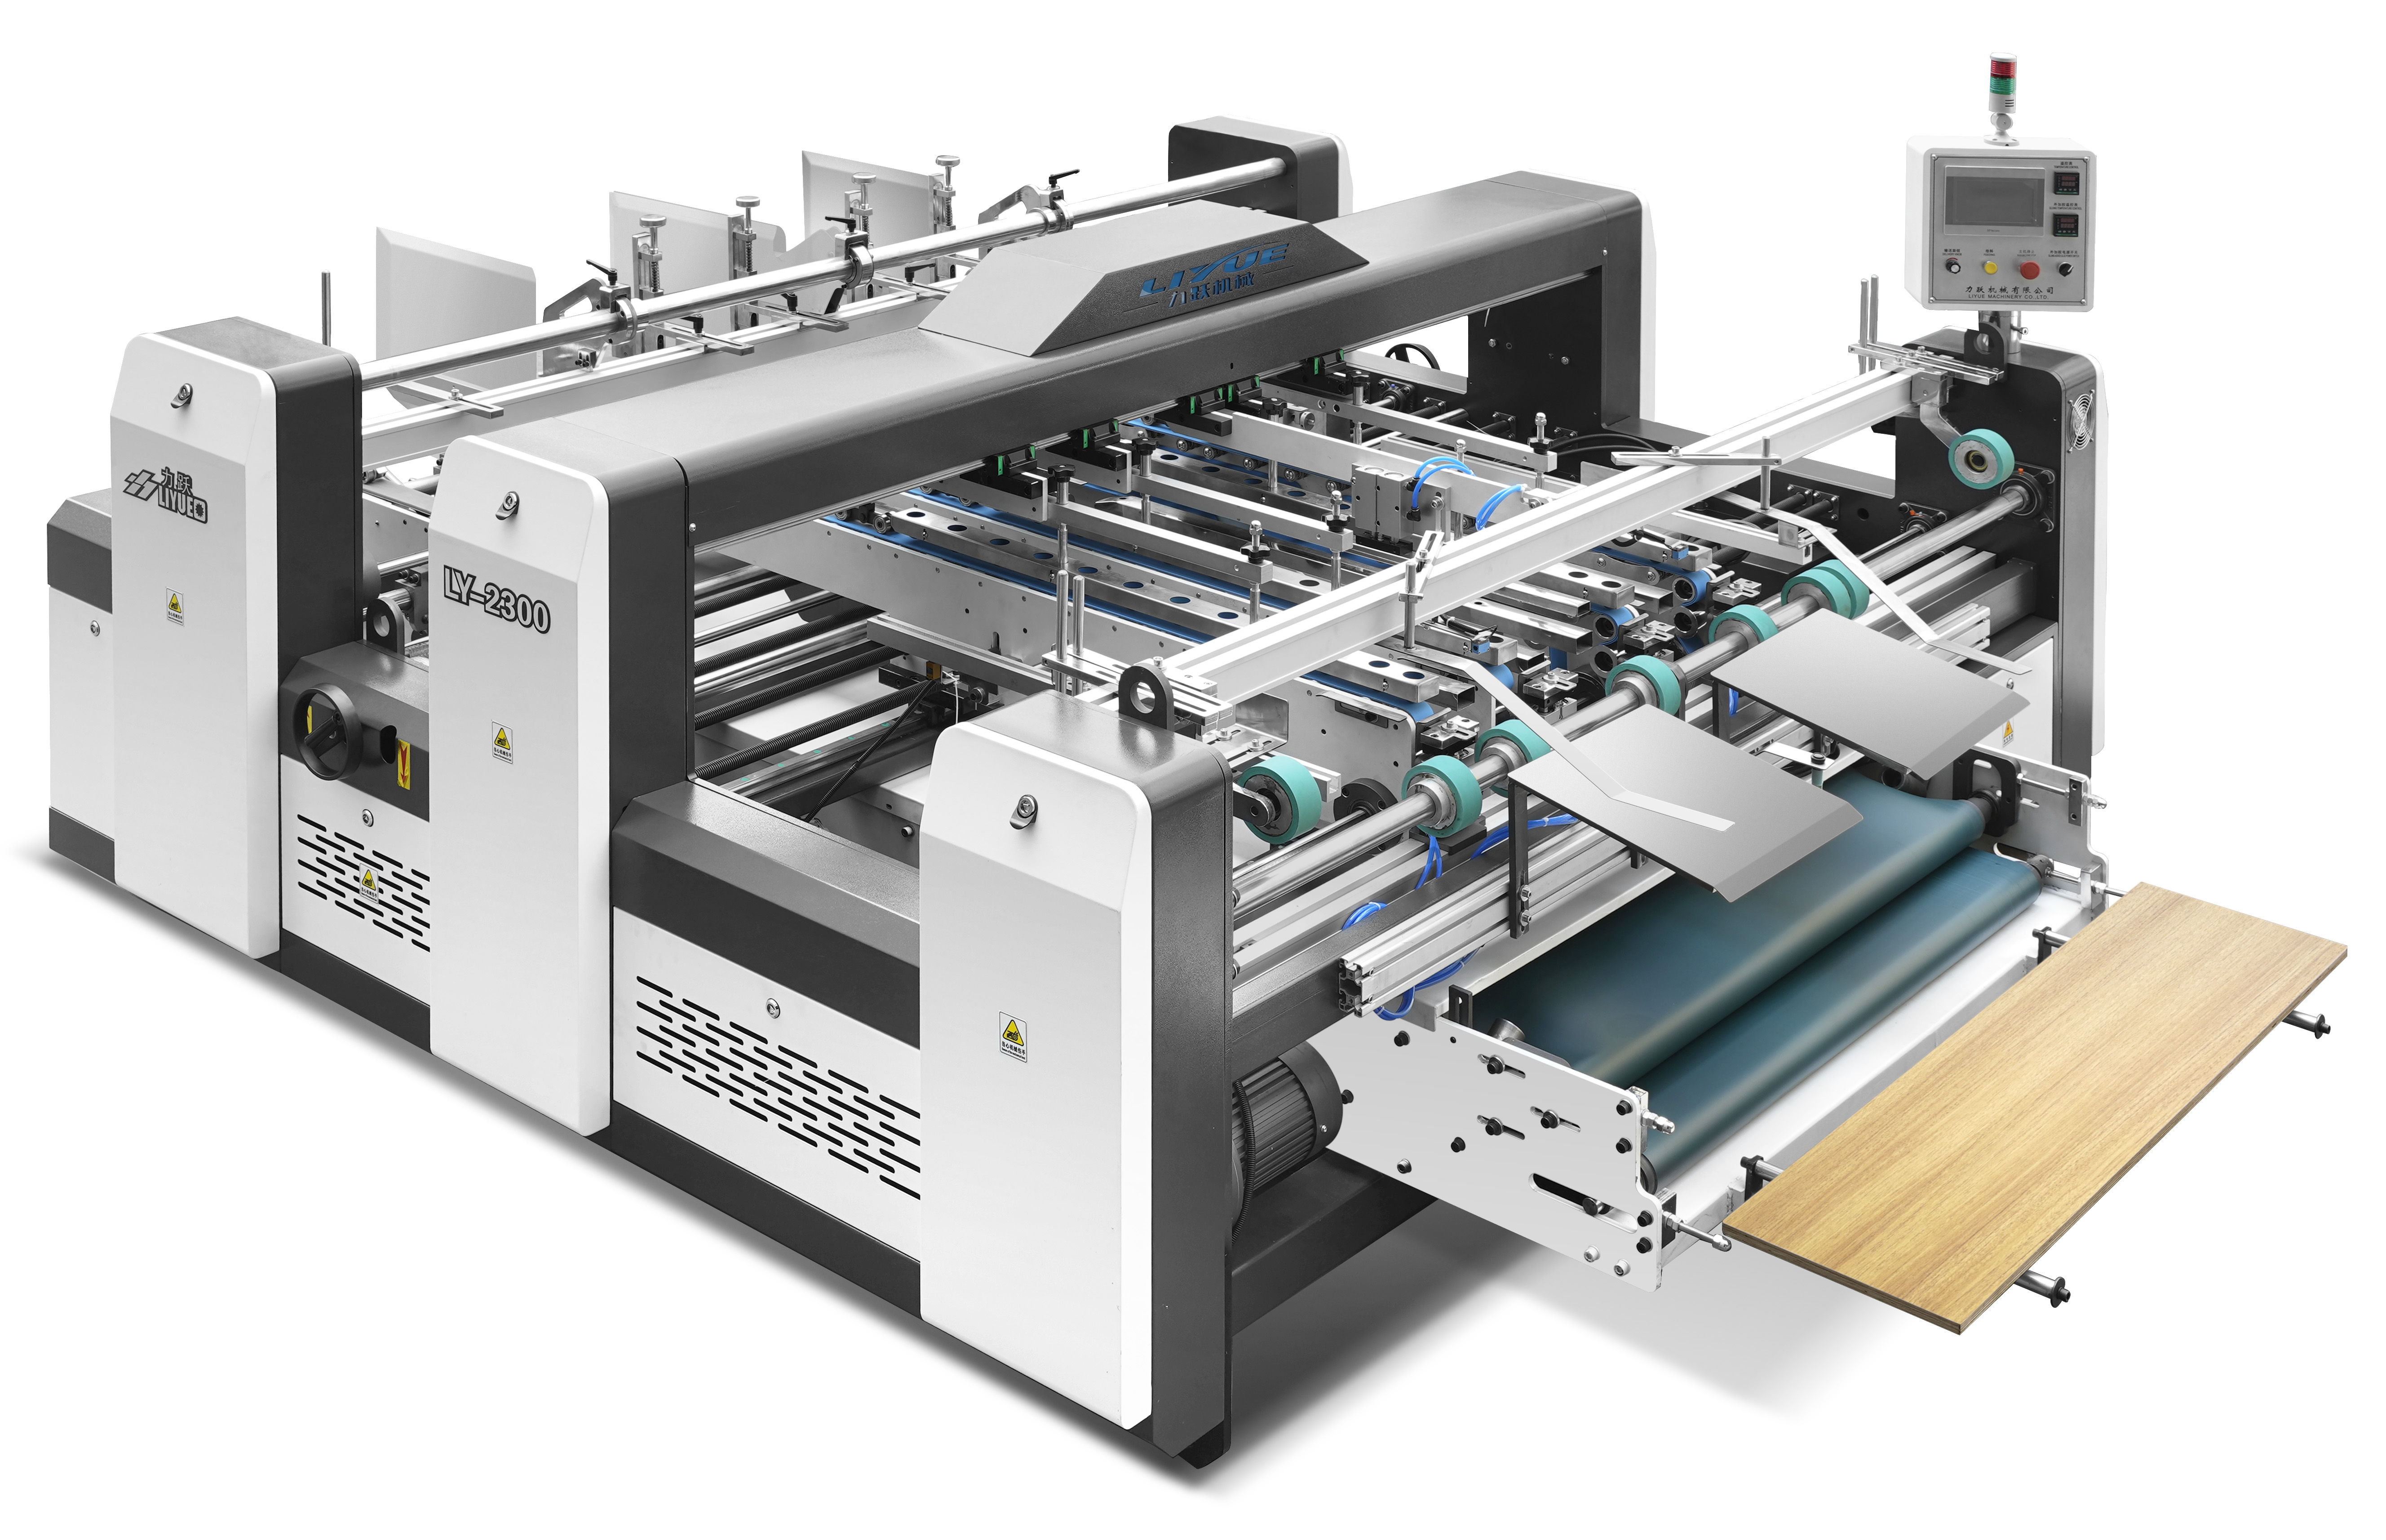
Например, в промышленных моделях, таких как фальцевально-склеивающая линия серии LY-2300, типичный максимальный диапазон обработки может достигать приблизительно:
- Максимальный размер заготовки: 1100 мм × 1150 мм
Это значение представляет собой верхний предел рабочего диапазона механической системы линии, включая стабильность подачи, синхронизацию транспортёра и допуски фальцевальных реек.
При превышении заготовкой этого предела линия больше не может гарантировать стабильную транспортировку или точную фальцовку.
2. Почему максимальный размер заготовки является критически важным инженерным параметром
В отличие от простых размеров линии, максимальный размер заготовки является системным ограничением, отражающим интеграцию множества механических подсистем:
- Система подачи (фрикционная или вакуумная)
- Синхронизация транспортёра и зубчатых ремней
- Геометрия фальцевальных реек
- Система позиционирования боковых направляющих
- Точность нанесения клея
- Жёсткость несущей рамы
Каждая подсистема должна работать в точной координации. Таким образом, максимальный размер заготовки становится конструктивно-обусловленным ограничением, а не просто теоретической величиной.
В современных линиях по производству упаковки из гофрокартона этот параметр напрямую определяет:
- Максимальный формат производимой коробки
- Совместимость с промышленными стандартами упаковки
- Пригодность линии для экспортных коробок
- Спектр стилей фальцовки (прямая линия, замок дна, многоточечная склейка и т.д.)
3. Влияние на стабильность подачи
Одним из наиболее чувствительных к размеру заготовки участков является секция подачи.
Когда заготовка приближается к предельному размеру:
3.1 Увеличение нагрузки трения
Крупные заготовки увеличивают площадь контакта с фрикционными лентами или вакуумной системой подачи. Это приводит к:
- Неравномерному распределению давления
- Снижению стабильности захвата
- Повышенному риску двойной подачи или неподачи листа
3.2 Риск отклонения при подаче
Если ширина заготовки превышает оптимальный допуск:
- Боковые направляющие не могут полностью стабилизировать лист
- Возникает незначительный перекос на входе
- Накопленное отклонение влияет на точность последующей фальцовки
3.3 Увеличение вероятности замятия
Заготовки, превышающие допустимый размер, могут:
- Перекрывать транспортные ролики
- Задевать синхронизирующие ремни
- Вызывать немедленную механическую остановку
Вот почему в высокопроизводительных фальцевально-склеивающих линиях секция подачи обычно оснащается регулируемыми боковыми направляющими и системами синхронизации с сервоприводом.
4. Ограничения системы фальцовки и контроль выравнивания
В секции фальцовки максимальный размер заготовки становится наиболее критичным.
Фальцевально-склеивающая линия использует ряд прецизионных фальцевальных реек и направляющих ремней для придания заготовкам гофрокартона формы готовой коробки.
При работе вблизи максимальной производительности:
4.1 Ограничение зоны покрытия реек
Заготовки сверхнормативного размера могут выходить за пределы зон поддержки фальцевальных реек, вызывая:
- Частичную фальцовку
- Неравномерную активацию биговки
- Обрушение кромок гофрокартона
4.2 Смещение клеевого шва
При недостаточном контроле заготовки:
- Линии клея могут смещаться от заданного положения склеивания
- Нахлёст бокового шва становится нестабильным
- Снижается прочность готовой коробки
4.3 Накопление перекоса
Даже отклонение в 1–2 мм при подаче может привести к:
- Отклонению в 5–10 мм на этапе фальцовки
- Значительному нарушению выравнивания на выходе
Следовательно, максимальный размер заготовки — это не просто вопрос «помещается или нет», а поддержание геометрической стабильности на всём протяжении процесса.
5. Влияние на синхронизацию транспортёра и систему тактирования
Современные фальцевально-склеивающие линии используют синхронизированные транспортёрные системы, часто приводимые в движение серводвигателями или механическими зубчатыми ремнями.
Когда длина заготовки приближается к максимальному пределу:
- Становится труднее поддерживать зазор между последовательными листами
- Синхронизация становится более чувствительной к изменениям нагрузки
- Увеличивается транспортная инерция
Это приводит к нескольким эксплуатационным рискам:
- Неравномерный интервал между коробками
- Снижение стабильности скорости линии
- Повышенный износ компонентов привода
Высокопроизводительные системы решают эту проблему с помощью:
- Независимых секций с сервоприводом
- Интеллектуальных систем контроля зазора
- Алгоритмов автоматической компенсации скорости
6. Конструкционная жёсткость и инженерное проектирование рамы
Номинальный максимальный размер заготовки также отражает конструкционную прочность линии.
Обработка крупных листов гофрокартона создает значительные механические нагрузки:
- Крутящий момент на фальцевальных рейках
- Боковое давление на боковины рамы
- Усиление вибрации на высокой скорости
Для поддержания точности в промышленных фальцевально-склеивающих линиях обычно используются:
- Усиленные стальные рамы толщиной 16 мм
- Панели из холоднокатаной или термообработанной стали
- Усиленная конструкция поперечных балок
- Системы антивибрационных опор
Это гарантирует, что даже при работе с заготовками максимального размера:
- Прогиб рамы остаётся минимальным
- Точность фальцовки сохраняется
- Обеспечивается долгосрочная механическая стабильность
Без достаточной жёсткости точность линии будет быстро снижаться в условиях непрерывной интенсивной эксплуатации.
7. Производственные возможности и область применения
Максимальный размер заготовки напрямую определяет производственную универсальность фальцевально-склеивающей линии.
Большие возможности по обработке позволяют производителям выпускать:
- Крупные промышленные экспортные коробки
- Упаковку для бытовой техники (телевизоры, холодильники, стиральные машины)
- Большегрузные логистические короба
- Многослойные гофрированные транспортные коробки
- Нестандартные крупногабаритные упаковочные конструкции
Меньшие линии, напротив, ограничены:
- Стандартными коробками для электронной коммерции
- Малой розничной упаковкой
- Лёгкими складными коробками
Поэтому выбор линии с соответствующим максимальным размером заготовки необходим для:
- Диверсификации продукции
- Возможности расширения рынка
- Долгосрочной масштабируемости производства
8. Взаимосвязь между максимальным размером заготовки и скоростью линии
Важно понимать, что максимальный размер и максимальная скорость обратно пропорциональны в реальных условиях производства.
При работе вблизи максимального размера заготовки:
- Скорость линии обычно снижают
- Фазы разгона и замедления удлиняются
- Механическая нагрузка на цикл возрастает
Например:
- Малые и средние заготовки → высокоскоростное стабильное производство
- Заготовки, близкие к максимальным → контролируемая скорость для обеспечения точности
Этот баланс необходим для обеспечения:
- Точности фальцовки
- Стабильности нанесения клея
- Стабильности транспортировки
9. Практические рекомендации по выбору для производителей
При выборе фальцевально-склеивающей линии производителям следует учитывать не только номинальную скорость или уровень автоматизации. Максимальный размер заготовки должен соответствовать реальному спросу на продукцию.
Ключевые факторы выбора включают:
- Самый большой формат коробки в производственном портфеле
- Тип гофрокартона (профили E, B, C, двухслойный)
- Требования к сезонному расширению ассортимента
- Спецификации экспортной упаковки
- Перспективная масштабируемость производства
Рекомендуемый инженерный принцип:
Максимальный размер заготовки линии должен превышать фактические производственные требования как минимум на 10–15% (запас прочности).
Это обеспечивает долгосрочную эксплуатационную гибкость и снижает механическую нагрузку.
10. Заключение: Почему максимальный размер заготовки определяет производительность фальцевально-склеивающей линии
Максимальный размер заготовки фальцевально-склеивающей линии — это не просто техническая характеристика, а комплексный показатель прочности механической конструкции, способности системы к синхронизации и производственной гибкости.
Он определяет:
- Физические пределы обработки коробок
- Стабильность систем подачи и фальцовки
- Конструкционную жёсткость рамы линии
- Спектр применения упаковки
- Долгосрочную масштабируемость производственных линий
На современных предприятиях по производству упаковки из гофрокартона понимание и правильная оценка этого параметра необходимы для создания стабильной, эффективной и готовой к будущим вызовам производственной системы.
Правильно подобранная фальцевально-склеивающая линия с соответствующим максимальным размером заготовки обеспечивает не только бесперебойную ежедневную работу, но и стабильное качество продукции и долгосрочную окупаемость инвестиций.
 Продукция



