


Мета-заголовок: Фотоэлектрические датчики на автоматических фальцевально-склеивающих линиях для гофрокартона: определение положения листов и промежутков между заготовками
Мета-описание: Контроль положения листа и межзаготовочного расстояния определяет стабильность процессов склеивания, фальцовки и сращивания на фальцевально-склеивающей машине для гофрокартона. Ниже объясняется, как встроенные фотоэлектрические датчики обеспечивают эту функцию и какое значение они имеют для производства транспортных коробок.
URL-адрес (slug): photoelectric-switches-corrugated-folder-gluer-machine
Фотоэлектрические датчики на автоматических фальцевально-склеивающих линиях для гофрокартона: определение положения листов и промежутков между заготовками
Фальцевально-склеивающая машина для гофрокартона преобразует плоские заготовки в готовые сложенные и склеенные коробки; при этом точное знание положения каждой заготовки критически важно на всех этапах процесса. Фотоэлектрические датчики обеспечивают эту информацию: они определяют положение листа и расстояние между последовательными заготовками, а затем передают сигнал в систему управления. При отсутствии надёжного обнаружения даже высокоточная машина теряет совмещение (регистр), что проявляется в смещённых линиях нанесения клея, перекошенных фальцах и простох.
Значение контроля положения заготовки и межзаготовочного расстояния в производстве коробок
Фальцевально-склеивающая машина предъявляет высокие требования к гофрокартонной заготовке. Лист должен поступать в зону нанесения клея строго перпендикулярно, перемещаться по фальцевальным ремням без смещений и достигать стадий сращивания и штабелирования в точно заданный момент. При неопределённости положения заготовки клеевой клапан может получать адгезив вне заданной линии, а сложенные панели — соединяться с заметным смещением.
Не менее важна и стабильность расстояния между заготовками. При изменении интервала между двумя заготовками нижестоящие участки не могут поддерживать постоянный ритм работы: на этапе штабелирования заготовки могут сбиваться друг на друга или образовывать излишне длинные промежутки, снижающие производительность оборудования. Производство коробок для электронной коммерции, упаковки чая и кофе, а также бытовых товаров осуществляется крупными партиями с частой сменой формата — поэтому любая нестабильность положения и интервала многократно усиливается при выпуске тысяч коробок.
Ограничения традиционных машин
Обычные фальцевально-склеивающие машины полагаются преимущественно на жёсткие механические направляющие и субъективную оценку оператора. Настройка нового формата коробки требует визуальной регулировки боковых направляющих и упоров, а качество такой настройки напрямую зависит от опыта сменного персонала. Два оператора могут установить одинаковую конфигурацию с небольшими различиями, которые впоследствии проявятся как нестабильность нанесения клея или фальцовки.
Вторым недостатком является отсутствие обратной связи. Машина без системы обнаружения не способна отличить наличие заготовки от её отсутствия. Пропущенная заготовка, зажим или наложение двух заготовок могут остаться незамеченными до тех пор, пока дефект не станет видимым на выходе. Остановка линии, устранение аварии и повторный запуск требуют времени, а забракованные коробки увеличивают расход материала. Для предприятий, обслуживающих заказчиков упаковки с жёсткими сроками поставки, такие простои являются существенным ограничением, а не незначительным неудобством.
Роль фотоэлектрического обнаружения на технологической линии
Фотоэлектрический датчик испускает луч света и реагирует на его прерывание или отражение заготовкой. Система управления преобразует этот сигнал в временную метку. В фальцевально-склеивающей машине такие метки используются в нескольких ключевых точках: подтверждение подачи заготовки, измерение интервала до следующей заготовки и согласование момента достижения коробкой зоны сращивания.
Наибольшее значение это имеет именно в зоне сращивания. В нашей машине в этой зоне применяется двойное нанесение клея — горячего и холодного, а фотоэлектрическое устройство управляет позиционированием в сочетании с сервоприводами, приводящими ремни, подающие коробку к стыку. Поскольку сервопривод способен адаптироваться к зафиксированному положению, коробка доставляется к точке сращивания с более высокой и стабильной точностью, чем это возможно при использовании исключительно механического упора. В результате обеспечивается более плотное и равномерное соединение по линии стыка, что способствует сохранению прямоугольности готовой коробки.
Обнаружение также поддерживает смежные с зоной сращивания участки. На входе фрикционный питатель с сервоприводом и воздушной сепарацией обеспечивает стабильную подачу раздельных заготовок. На выходе секции уплотнения (паттинга) и конвейера выполняют контролируемое штабелирование и транспортировку готовых коробок. Контроль на этих участках помогает поддерживать регулярный интервал между коробками, обеспечивая упорядоченный выход продукции для последующей упаковки.
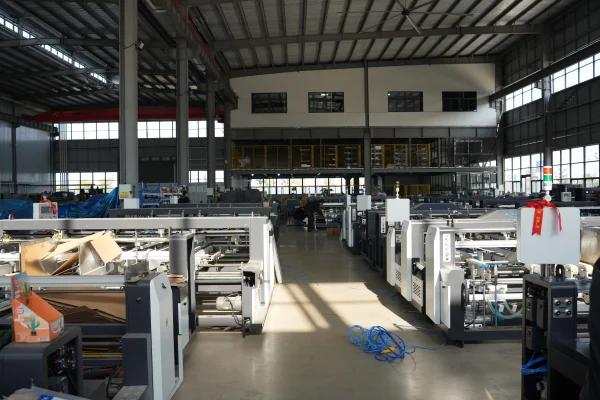
Применение данной технологии в реальном производстве на наших фальцевально-склеивающих машинах для гофрокартона
Наша конструкторская философия заключается в совместном распределении задач позиционирования между системами обнаружения и сервоприводами. В зоне сращивания направляющие плиты регулируются электроприводом через винтовую пару, а режим памяти сохраняет параметры настройки для повторяющихся заказов. При повторном запуске уже известного формата коробки оператор может вызвать сохранённые параметры вместо ручной повторной настройки. Это особенно актуально для предприятий по производству транспортных коробок для онлайн-ритейлеров, где одни и те же размеры повторяются еженедельно.
Блокирующий элемент в зоне сращивания управляется четырьмя независимыми сервосистемами, что обеспечивает более стабильное удержание и выравнивание коробки при подаче к стыку. Для коробок под напитки, растительные масла и бытовую химию, которые часто выпускаются длинными непрерывными партиями, повышение стабильности выравнивания сокращает частоту остановок линии для коррекции сдвига заготовки. Операторы могут сосредоточиться на контроле процесса, а не на постоянной ручной подстройке.
Электрические компоненты, обеспечивающие данную систему обнаружения, выбраны для надёжной непрерывной эксплуатации. В базовой конфигурации используется оптический датчик Schneider в связке с ПЛК Delta и сервосистемой — таким образом, сигналы обнаружения поступают в платформу управления, спроектированную для стабильного отклика. Мы характеризуем эти компоненты как практичные решения для промышленного применения. Фактическая эффективность всё же зависит от типа гофрокартона, качества печатной поверхности и состояния технического обслуживания линии.
Следует отметить, что фотоэлектрическое обнаружение не заменяет качественную конструкцию машины. Датчики информируют систему о положении листа, однако рама, ремни и фальцевальный узел должны обеспечивать точную транспортировку заготовки с самого начала. Наша машина оснащена рамной плитой толщиной 16 мм из холоднокатаной стали с термообработкой и независимыми электроприводами в фальцевальном отделении, причём скорости левого и правого ремней регулируются отдельно — таким образом, механическая основа полностью соответствует данным, поступающим от датчиков. Обнаружение и механика работают в тесном взаимодействии: ни одна из систем не может полностью компенсировать слабость другой.
Проектирование фальцевально-склеивающих машин для гофрокартона на основе надёжных систем обнаружения
Точное определение положения заготовки и межзаготовочного интервала способствует синхронизации подачи коробок, минимизации наложений листов и поддержанию стабильного потока на каждом этапе производства. В фальцевально-склеивающей машине для гофрокартона фотоэлектрические датчики работают в связке с сервоприводами и механическими компонентами, обеспечивая точную обработку заготовок — от подачи и нанесения клея до фальцовки, транспортировки и штабелирования. Эффективность такого взаимодействия зависит от степени соответствия этих систем конкретным типам выпускаемых коробок. Для производителей, работающих с различными форматами коробок, характеристиками гофрокартона и скоростями производства, выбор машины с правильно подобранными системами обнаружения и управления оказывает измеримое влияние на ежедневную эксплуатацию.
 Сценарии Применения





