


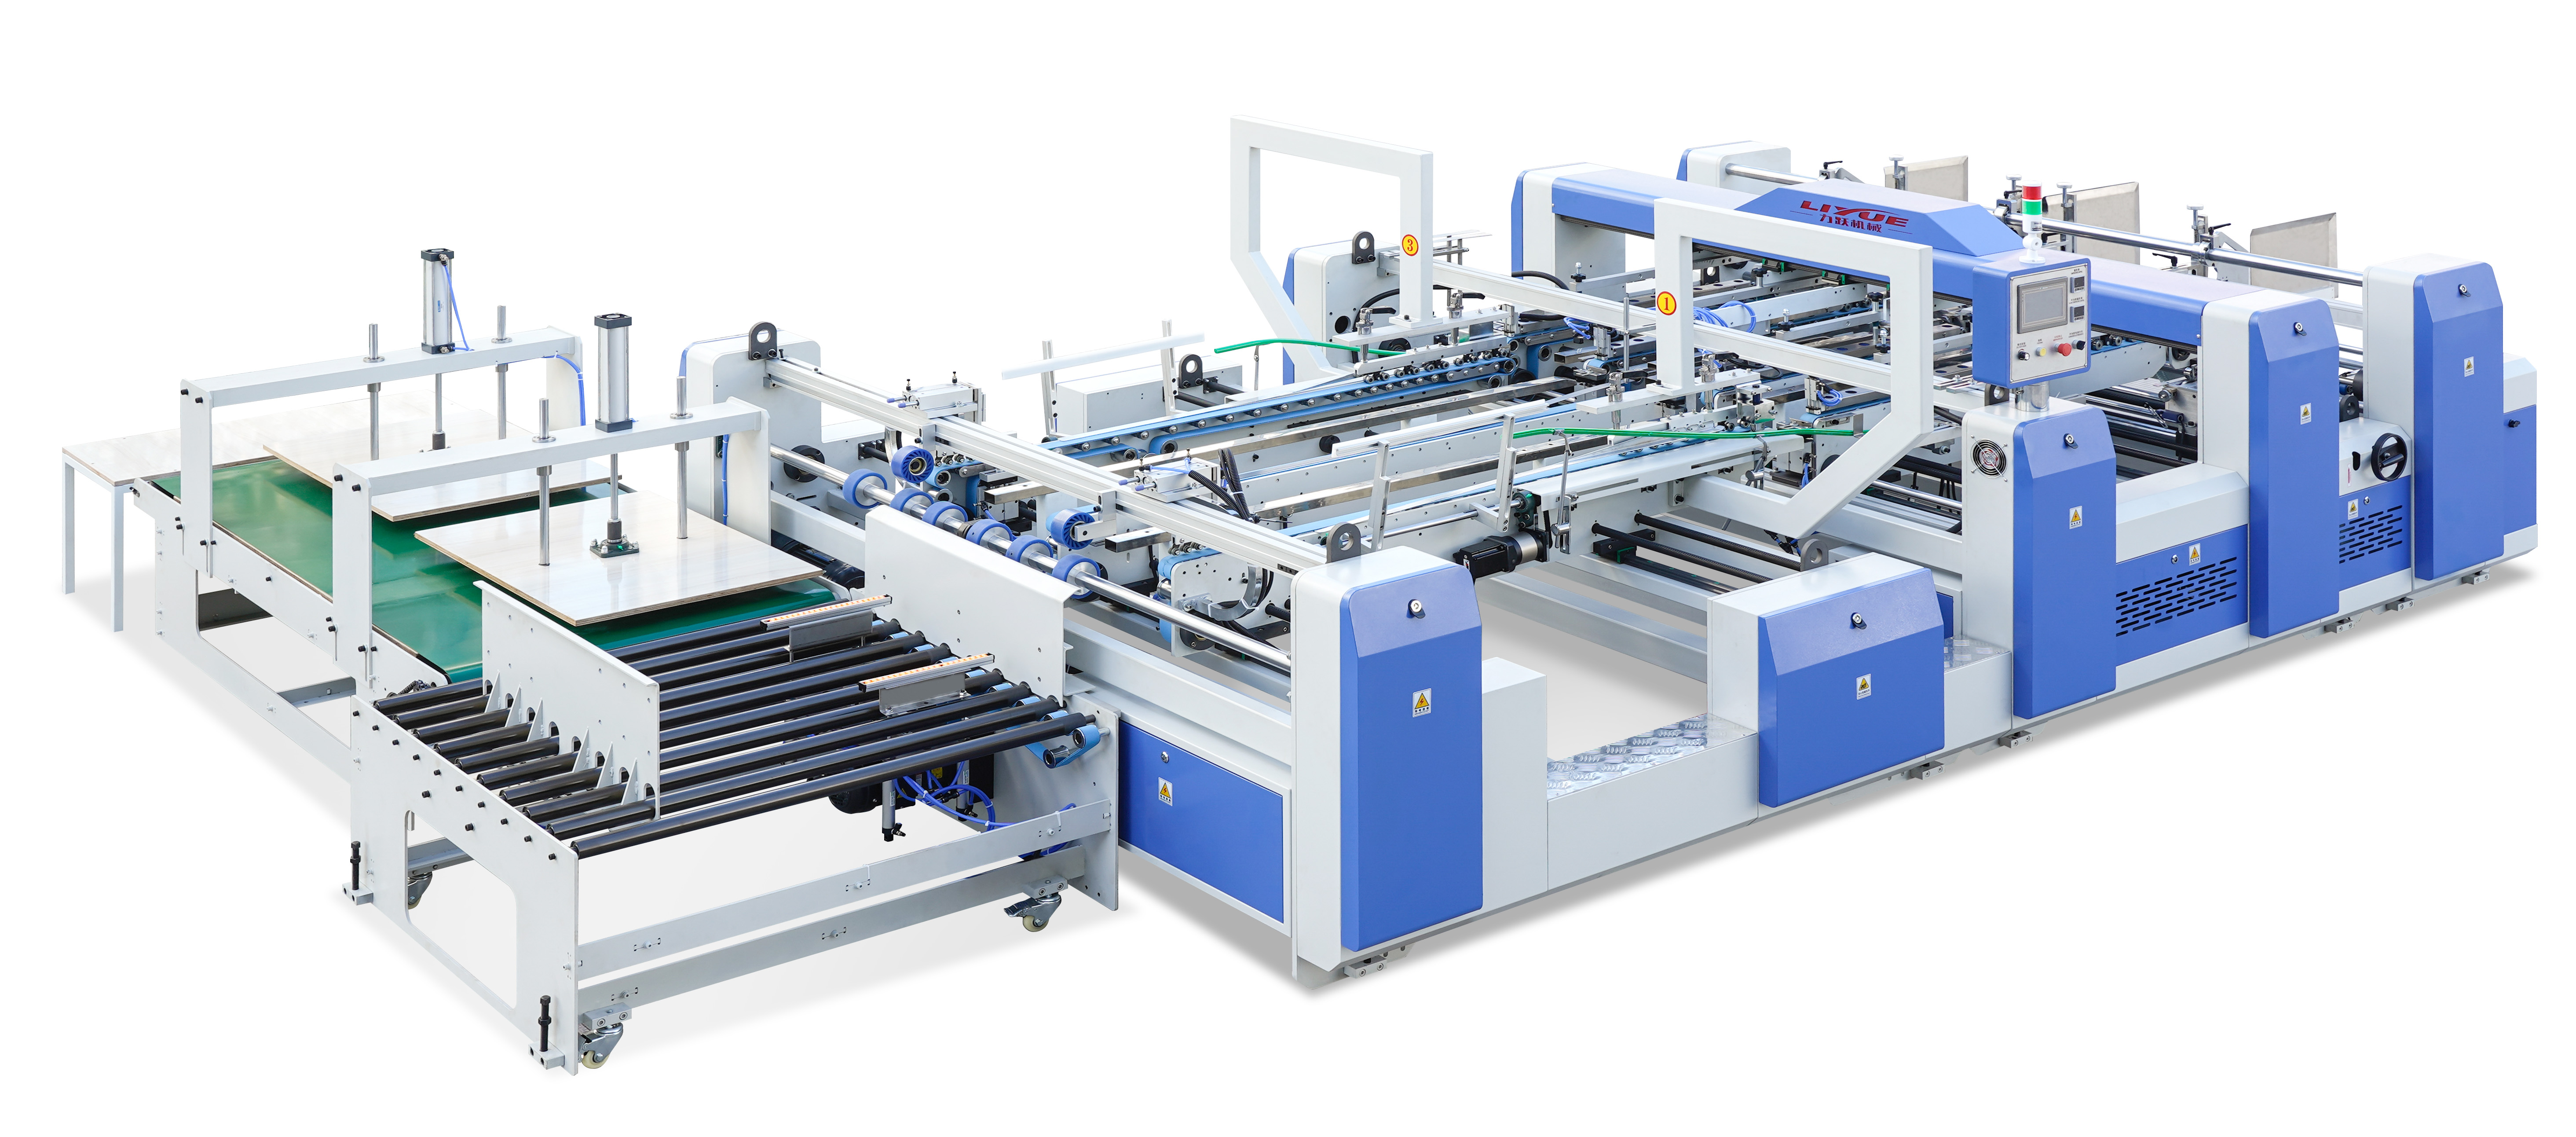
Общая установленная мощность фальцевально-склеивающей линии для гофрокартона является ключевым техническим параметром, используемым для оценки производительности, стабильности и производственных возможностей оборудования. В отличие от одноприводных систем, современная фальцевально-склеивающая линия объединяет несколько синхронизированных подсистем, каждая из которых вносит вклад в общее энергопотребление.
В промышленных условиях типичная машина может использовать главный двигатель мощностью 4–15 кВт, в то время как общая установленная мощность часто составляет от 12 до 30 кВт в зависимости от ширины машины, уровня автоматизации и скорости производства.
Эта разница важна, поскольку общая мощность отражает совокупную потребность следующих систем:
- Главная приводная система
- Система вакуумной подачи
- Система нагрева и терморегулирования клея
- Секции фальцовки и выкладки
- Электрическое управление и вспомогательные модули
Правильное понимание распределения мощности обеспечивает стабильное производство для различных марок гофрированного картона, от микрогофры E до тяжелого двухслойного картона BC.
Ключевые подсистемы, определяющие общее потребление мощности
1. Главные приводные двигатели и система ускорения
Главная приводная система является основным источником мощности фальцевально-склеивающей линии для гофрокартона, отвечая за синхронизацию подачи, фальцовки, склеивания и выкладки.
Типичный диапазон мощности
- Главный двигатель: 4–15 кВт
- Сервоприводные оси (опционально): 0,75–3 кВт каждая
Функциональная роль
Главный двигатель обеспечивает крутящий момент, необходимый для:
- Плавного ускорения заготовок из гофрокартона
- Поддержания стабильной высокоскоростной работы
- Синхронизации нескольких механических секций
- Компенсации колебаний нагрузки из-за различной толщины картона
Правильный выбор мощности предотвращает проскальзывание ремней, пропуски подачи и нестабильную точность фальцовки при непрерывном производстве.
Для тяжелого гофрированного картона (гофры BC/BE) стабильность крутящего момента более критична, чем пиковая скорость, что обеспечивает постоянство совмещения и качества фальцовки.
2. Пневматическая система вакуумной подачи и транспортировки
Система вакуумной подачи является одним из крупнейших потребителей вспомогательной мощности в фальцевально-склеивающей машине.
Состав мощности
- Вакуумные воздуходувки: 1,5–7,5 кВт каждая
- Зоны распределения воздуха и всасывания
- Вакуумные камеры ленточного транспортера
На эту систему может приходиться 20%–35% от общей установленной мощности.
Функция в производстве
Вакуумная система обеспечивает:
- Стабильную подачу и выравнивание листов
- Плоскую транспортировку высеченных заготовок из гофрокартона
- Предотвращение двойной подачи или смещения
- Постоянную точность для размеров листов до 1100 × 1150 мм
Без достаточной мощности вакуума листы могут смещаться, что приводит к ошибкам фальцовки, смещению клея и увеличению отходов.
Современные системы часто используют зональное управление вакуумом для оптимизации воздушного потока в зависимости от размера и толщины картона, повышая энергоэффективность.
3. Термические системы для нанесения клея
Клеевая система требует стабильной тепловой энергии для поддержания адгезионных свойств при непрерывной работе.
Потребляемая мощность
- Нагревательные элементы клея: 1–6 кВт
- Поддержание температуры: 0,5–2 кВт
- Циркуляционные насосы: 0,3–1,5 кВт
Ключевые функции
Термическая система обеспечивает:
- Стабильную вязкость клея
- Постоянную прочность склеивания
- Предотвращение дефектов холодного склеивания
- Устранение образования нитей клея
Стабильность температуры критически важна при высокоскоростном производстве, где даже небольшие колебания могут повлиять на прочность коробки и качество запечатывания.
Современные системы поддерживают точность ±1–2°C для надежной длительной работы.
4. Системы фальцовки, прессования и выкладки
Секция фальцовки и выкладки также вносит вклад в общее энергопотребление из-за непрерывной механической нагрузки.
Диапазон мощности
- 1–4 кВт в зависимости от конфигурации
- Дополнительная мощность сервоприводов для модулей автоматизации
Функция
Эта подсистема обеспечивает:
- Точную фальцовку по линиям биговки
- Правильное сжатие для отверждения клея
- Стабильную укладку и выкладку
- Плавный переход между производственными этапами
Увеличение толщины картона повышает механическое сопротивление, требуя большего крутящего момента двигателя и стабильной конструкционной поддержки.
Передовое управление мощностью и эффективность конструкции
Современные фальцевально-склеивающие линии для гофрокартона интегрируют интеллектуальные электрические системы для оптимизации распределения энергии и снижения влияния пиковых нагрузок.
Технология частотного регулирования (VFD)
Системы VFD используются в:
- Главных двигателях
- Вакуумных воздуходувках
- Системах циркуляции клея
Преимущества включают:
- Плавный пуск, снижающий пусковой ток до 40%
- Стабильную регулировку скорости при изменениях в производстве
- Снижение механических нагрузок на редукторы и подшипники
Оптимизация нагрузки и защита системы
Современные машины рассчитаны на работу при 70%–80% от номинальной нагрузки, что обеспечивает:
- Стабильную долгосрочную работу
- Снижение риска перегрева
- Уменьшение механического износа
- Повышение энергоэффективности
Непрерывная работа оборудования на полную мощность может значительно сократить срок службы и увеличить частоту технического обслуживания.
Контроль термической и механической стабильности
Контролируемое распределение энергии снижает:
- Внезапные удары крутящего момента
- Пики электрических перегрузок
- Термические напряжения в компонентах
Это особенно важно для тяжелых машин с конструкционной массой 3,5–6 тонн, где стабильность напрямую влияет на точность производства.
Технические ориентиры для оценки
Правильная оценка фальцевально-склеивающей линии для гофрокартона должна учитывать полное распределение мощности, а не только номинал главного двигателя.
Ключевые параметры мощности
- Мощность главного двигателя (кВт)
- Общая нагрузка вакуумной системы
- Потребление системы нагрева клея
- Нагрузка сервоприводов и системы управления
- Вспомогательные электрические системы
Параметры конструкции машины
- Занимаемая площадь: прим. 7000 × 3000 × 1400 мм
- Скорость производства: 150–400 м/мин
- Максимальная ширина листа: до 1200 мм
- Масса машины: 3,5–6 тонн
Эти конструкционные факторы напрямую влияют на энергопотребление, виброустойчивость и механическую стабильность.
Совместимость с картоном и вариативность нагрузки
Различные материалы гофрокартона требуют разных энергетических нагрузок:
- Микрогофра E: легкий вес, высокоскоростная обработка
- Гофры B/C: стандартное производство коробок
- Двухслойный BC: тяжелая конструкционная упаковка
Каждый тип влияет на потребность в крутящем моменте, силу вакуума и сопротивление фальцовке, требуя адаптивного распределения мощности по подсистемам.
Заключение
Общая номинальная мощность фальцевально-склеивающей линии для гофрокартона является полным отражением конструкции машины, координации подсистем и производственных возможностей.
Хорошо сбалансированная система питания обеспечивает:
- Стабильную высокоскоростную работу
- Точную фальцовку и склеивание
- Снижение потерь энергии
- Увеличенный срок службы машины
- Надежную производительность для различных марок картона
Понимание того, как мощность распределяется между главным приводом, вакуумной системой, тепловыми агрегатами и вспомогательными компонентами, необходимо для правильного выбора оборудования для современных линий по переработке гофрокартона.
 Продукция



