


Фальцевально-склеивающая машина для гофрокартона выполняет множество мелких операций за несколько секунд: подача заготовки, её позиционирование, нанесение клея, фальцевание, соединение и выдача готовой коробки. Пневматические компоненты обеспечивают быстрые поступательные движения, а электрические — обнаружение параметров, принятие решений и приведение в действие исполнительных механизмов. Качество готовой гофрокоробки зависит от степени согласованности работы всех компонентов машины.
Где координация нарушается в реальном производстве
Одной из основных трудностей является соблюдение временных параметров. Каждое пневматическое действие требует времени: подаётся управляющий сигнал, открывается клапан, сжатый воздух приводит в движение механизм. Нанесение клея также сопровождается задержкой между моментом отправки управляющего сигнала и фактическим попаданием клея на картонную заготовку. При изменении скорости машины или смещении положения заготовки временные параметры должны автоматически корректироваться. В противном случае клей может попасть вне заданной зоны.
Ещё один важный фактор — стабильность подачи сжатого воздуха. Подача клея зачастую осуществляется с помощью сжатого воздуха, поэтому постоянное давление критически важно для равномерного нанесения. Система должна поддерживать расчётное давление для обеспечения равномерного дозирования клея и плавного хода пневмоцилиндров. Колебания давления приводят к неравномерным клеевым линиям и нестабильности механических перемещений.
Традиционные схемы настройки машин могут создавать дополнительные сложности. Для пневматических и электрических компонентов часто требуются отдельные регулировки, при этом корректировки в большинстве случаев выполняются операторами вручную во время смены типоразмеров. При отсутствии скоординированного управления и воспроизводимых настроек результаты могут различаться как между разными операторами, так и при разных запусках производства.
Эти проблемы проявляются по-разному в зависимости от типа гофрокоробок. Для крупногабаритных коробок под бытовую технику, укладываемых в штабель высотой пять и более единиц, точное позиционирование и прочные соединения имеют решающее значение для устойчивости штабеля. Коробки для пищевой продукции, перемещающиеся по автоматизированным линиям упаковки, требуют стабильных геометрических размеров, чтобы исключить сбои при транспортировке и паллетировании. Для печатных подарочных коробок особенно важна точность нанесения клея: клей, попавший в неположенное место, оставляет следы на видимых поверхностях и ухудшает внешний вид готового изделия.
Функции каждой группы компонентов
Компоненты фальцевально-склеивающей машины выполняют различные задачи, однако их совместная работа необходима для бесперебойного производства.
Пневматические компоненты — в основном цилиндры и электромагнитные клапаны — управляют перемещениями, требующими высокой скорости и повторяемости. Они широко применяются при операциях толкания, прижима и позиционирования заготовок, где требуется простое и надёжное механическое перемещение.
Электрические управляющие компоненты обеспечивают управление работой машины и настройку параметров. ПЛК координирует выполнение запрограммированной последовательности, а сенсорный экран позволяет операторам корректировать технологические параметры производства. Реле и контакторы управляют электрическими цепями, а частотные преобразователи регулируют скорость двигателей в соответствии с требованиями различных режимов работы.
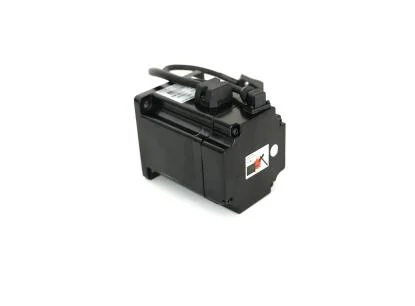
Датчики и приводные компоненты обеспечивают точное позиционирование и перемещение заготовок. Фотоэлектрические датчики фиксируют наличие и положение заготовки, серводвигатели управляют движением конвейерных лент, а регулировочные двигатели перемещают направляющие плиты для адаптации под разные типоразмеры коробок.
Каждая группа компонентов выполняет свою специфическую функцию, однако стабильность производства зависит от того, насколько точно они взаимодействуют друг с другом. При корректной координации процессов обнаружения, перемещения и управления машина способна обеспечивать стабильную подачу, фальцевание и нанесение клея в течение всего цикла производства.
Почему координация важнее любого отдельного компонента
В зоне соединения (спайсинга) компоненты должны работать строго последовательно для точного соединения двух заготовок. Датчик определяет положение заготовки, ПЛК координирует следующие действия, а ленты с сервоприводом направляют заготовки в нужное положение. Прижимной механизм удерживает их в неподвижном состоянии в процессе нанесения клея. Если хотя бы один этап выходит из синхронизации, соединение может сместиться или клей не попадёт в заданную зону.
Сама по себе надёжность компонентов не гарантирует стабильных результатов. Современные фальцевально-склеивающие машины объединяют управление через ПЛК, работу через сенсорный экран и электрическую регулировку, что упрощает наладку и переход между типоразмерами коробок. Скоординированное управление помогает операторам быстро корректировать настройки и поддерживать стабильность производства.
Также важны чистый и сухой сжатый воздух, регулярное техническое обслуживание, точность заготовок и соответствие клея требованиям. Когда все эти факторы работают согласованно, машина обеспечивает точное соединение заготовок и стабильное нанесение клея.
Как наша машина реализует взаимодействие компонентов
Наша фальцевально-склеивающая машина для гофрокартона построена на базе ПЛК и сенсорного интерфейса управления. Установка выходных параметров, скорости и счётчика выполняется в одном месте. Это особенно важно для производителей коробок для пищевой продукции, заказчики которых используют автоматизированные линии упаковки: каждая коробка покидает линию в одинаковой форме.
Направляющие плиты приводятся в движение электрическими винтовыми передачами с функцией запоминания настроек. Повторный заказ можно быстро восстановить из сохранённых параметров. Для печатных подарочных коробок, выпускаемых ежегодно в праздничный сезон, это обеспечивает неизменность результата фальцевания из года в год. Операторам не требуется каждый раз заново выполнять ручную настройку.
В зоне соединения ленты с сервоприводом и фотоэлектрическая система позиционирования работают в тесной связке с прижимным механизмом и двойной системой нанесения горячего и холодного клея. Для крупногабаритных коробок под бытовую технику такая комбинация обеспечивает точное выравнивание и прочный шов. Машина не выбирает марку картона, конструкцию коробки или тип клея — эти решения остаются за производителем гофрокоробок. Её задача — воспроизводимо реализовать выбранную конструкцию.
В зоне нанесения клея используется механический роликовый метод. Возможна работа как с горячим, так и с холодным клеем; по желанию заказчика доступна опция системы распыления клея. Стабильная вакуумная подача на входе и регулярное фальцевание с прижимом на выходе завершают технологический цикл.
Надёжное производство с нашей фальцевально-склеивающей машиной для гофрокартона
Надёжность производства определяется степенью согласованности работы пневматических компонентов, электрических систем управления, датчиков и сервоприводов. В нашей полностью автоматической двухкомпонентной фальцевально-склеивающей машине для гофрокартона эти компоненты координируют процессы подачи, соединения, фальцевания и нанесения клея на всём протяжении производственного цикла. Возможность восстановления сохранённых настроек упрощает выполнение повторных заказов и снижает потребность в ручной корректировке при переходе между типоразмерами коробок.
 Сценарии Применения





