


Качество гофрокороба определяется не только характеристиками самого картона. Точность подачи, совмещение фальцовки, позиционирование стыка и стабильность нанесения клея — все эти факторы влияют на соответствие готовых коробов производственным требованиям. При отсутствии должного контроля над этими переменными даже незначительные отклонения могут привести к перекосам швов, неравномерному клеевому слою, дефектам фальцовки и росту процента брака. Поэтому фальцевально-склеивающую машину для гофрокартона следует оценивать не только по рабочей скорости, но и по тому, насколько стабильно её механические и управляющие системы поддерживают точность в течение всего производственного цикла.
Где традиционное фальцевально-склеивающее оборудование может терять точность
Устаревшее фальцевально-склеивающее оборудование часто в значительной степени полагается на ручную настройку. Это становится особенно заметным при смене тиража, когда операторам приходится перенастраивать направляющие, систему нанесения клея, прижим и условия подачи для короба другого размера.
Ручная регулировка клея может привести к неравномерному покрытию. Недостаточное количество клея ослабляет соединение, а избыточное — вызывает выдавливание, загрязнение или неоправданный перерасход клея. С увеличением скорости производства такие колебания становится сложнее контролировать.
Точность сплайсинга представляет собой ещё одну сложность. Если секция фальцовки в основном опирается на фиксированные механические упоры, то при изменении натяжения листа, веса картона или рабочей скорости может происходить смещение стыка. Результатом становится угловой или неровный шов, часто называемый «рыбьим хвостом». Крупные форматы коробов усугубляют эту проблему, так как небольшие отклонения в позиционировании становятся более заметными на длинном стыке.
Ошибки подачи также могут повлиять на все последующие процессы. При отсутствии эффективной системы обнаружения сдвоенных листов два заготовки могут войти в машину одновременно. После того как неправильно поданный лист достигает секции фальцовки или склеивания, последующие корректировки не могут полностью исправить исходную ошибку подачи.
Эти проблемы взаимосвязаны. Например, машина может иметь точную систему нанесения клея, но при нестабильной подаче или фальцовке всё равно будет производить бракованные короба. Поэтому для повышения доли качественной продукции требуется контроль на всём производственном пути.
Почему производственные условия влияют на качество коробов
Разные производственные среды предъявляют различные требования к фальцевально-склеивающей машине.
Предприятия, производящие упаковку для электронной коммерции и посылок, часто сталкиваются с частой сменой размеров коробов. Для таких применений воспроизводимость настройки и стабильная регулировка после переналадки могут быть не менее важны, чем максимальная линейная скорость. Машина, которая стабильно возвращается к точным рабочим параметрам, помогает сократить количество отходов, связанных с переналадкой.
Упаковка для пищевых продуктов и товаров народного потребления обычно требует чистых и равномерных клеевых швов. Неравномерное распределение клея может повлиять на внешний вид шва и прочность соединения, что делает контроль клея важной частью качества готового короба.
Экспортная упаковка создаёт дополнительные сложности, так как большие и глубокие короба более чувствительны к отклонениям при выравнивании. Более длинные стыки и более тяжёлый картон предъявляют повышенные требования к системам подачи, направления, фальцовки и прессования.
Для производителей, работающих со смешанными партиями продукции, ключевым требованием является воспроизводимость. Цель производства заключается не просто в достижении высокой производительности для одного типоразмера короба, а в поддержании стабильной точности фальцовки и склеивания при смене продукции.
Повышение точности сплайсинга за счёт направленного позиционирования
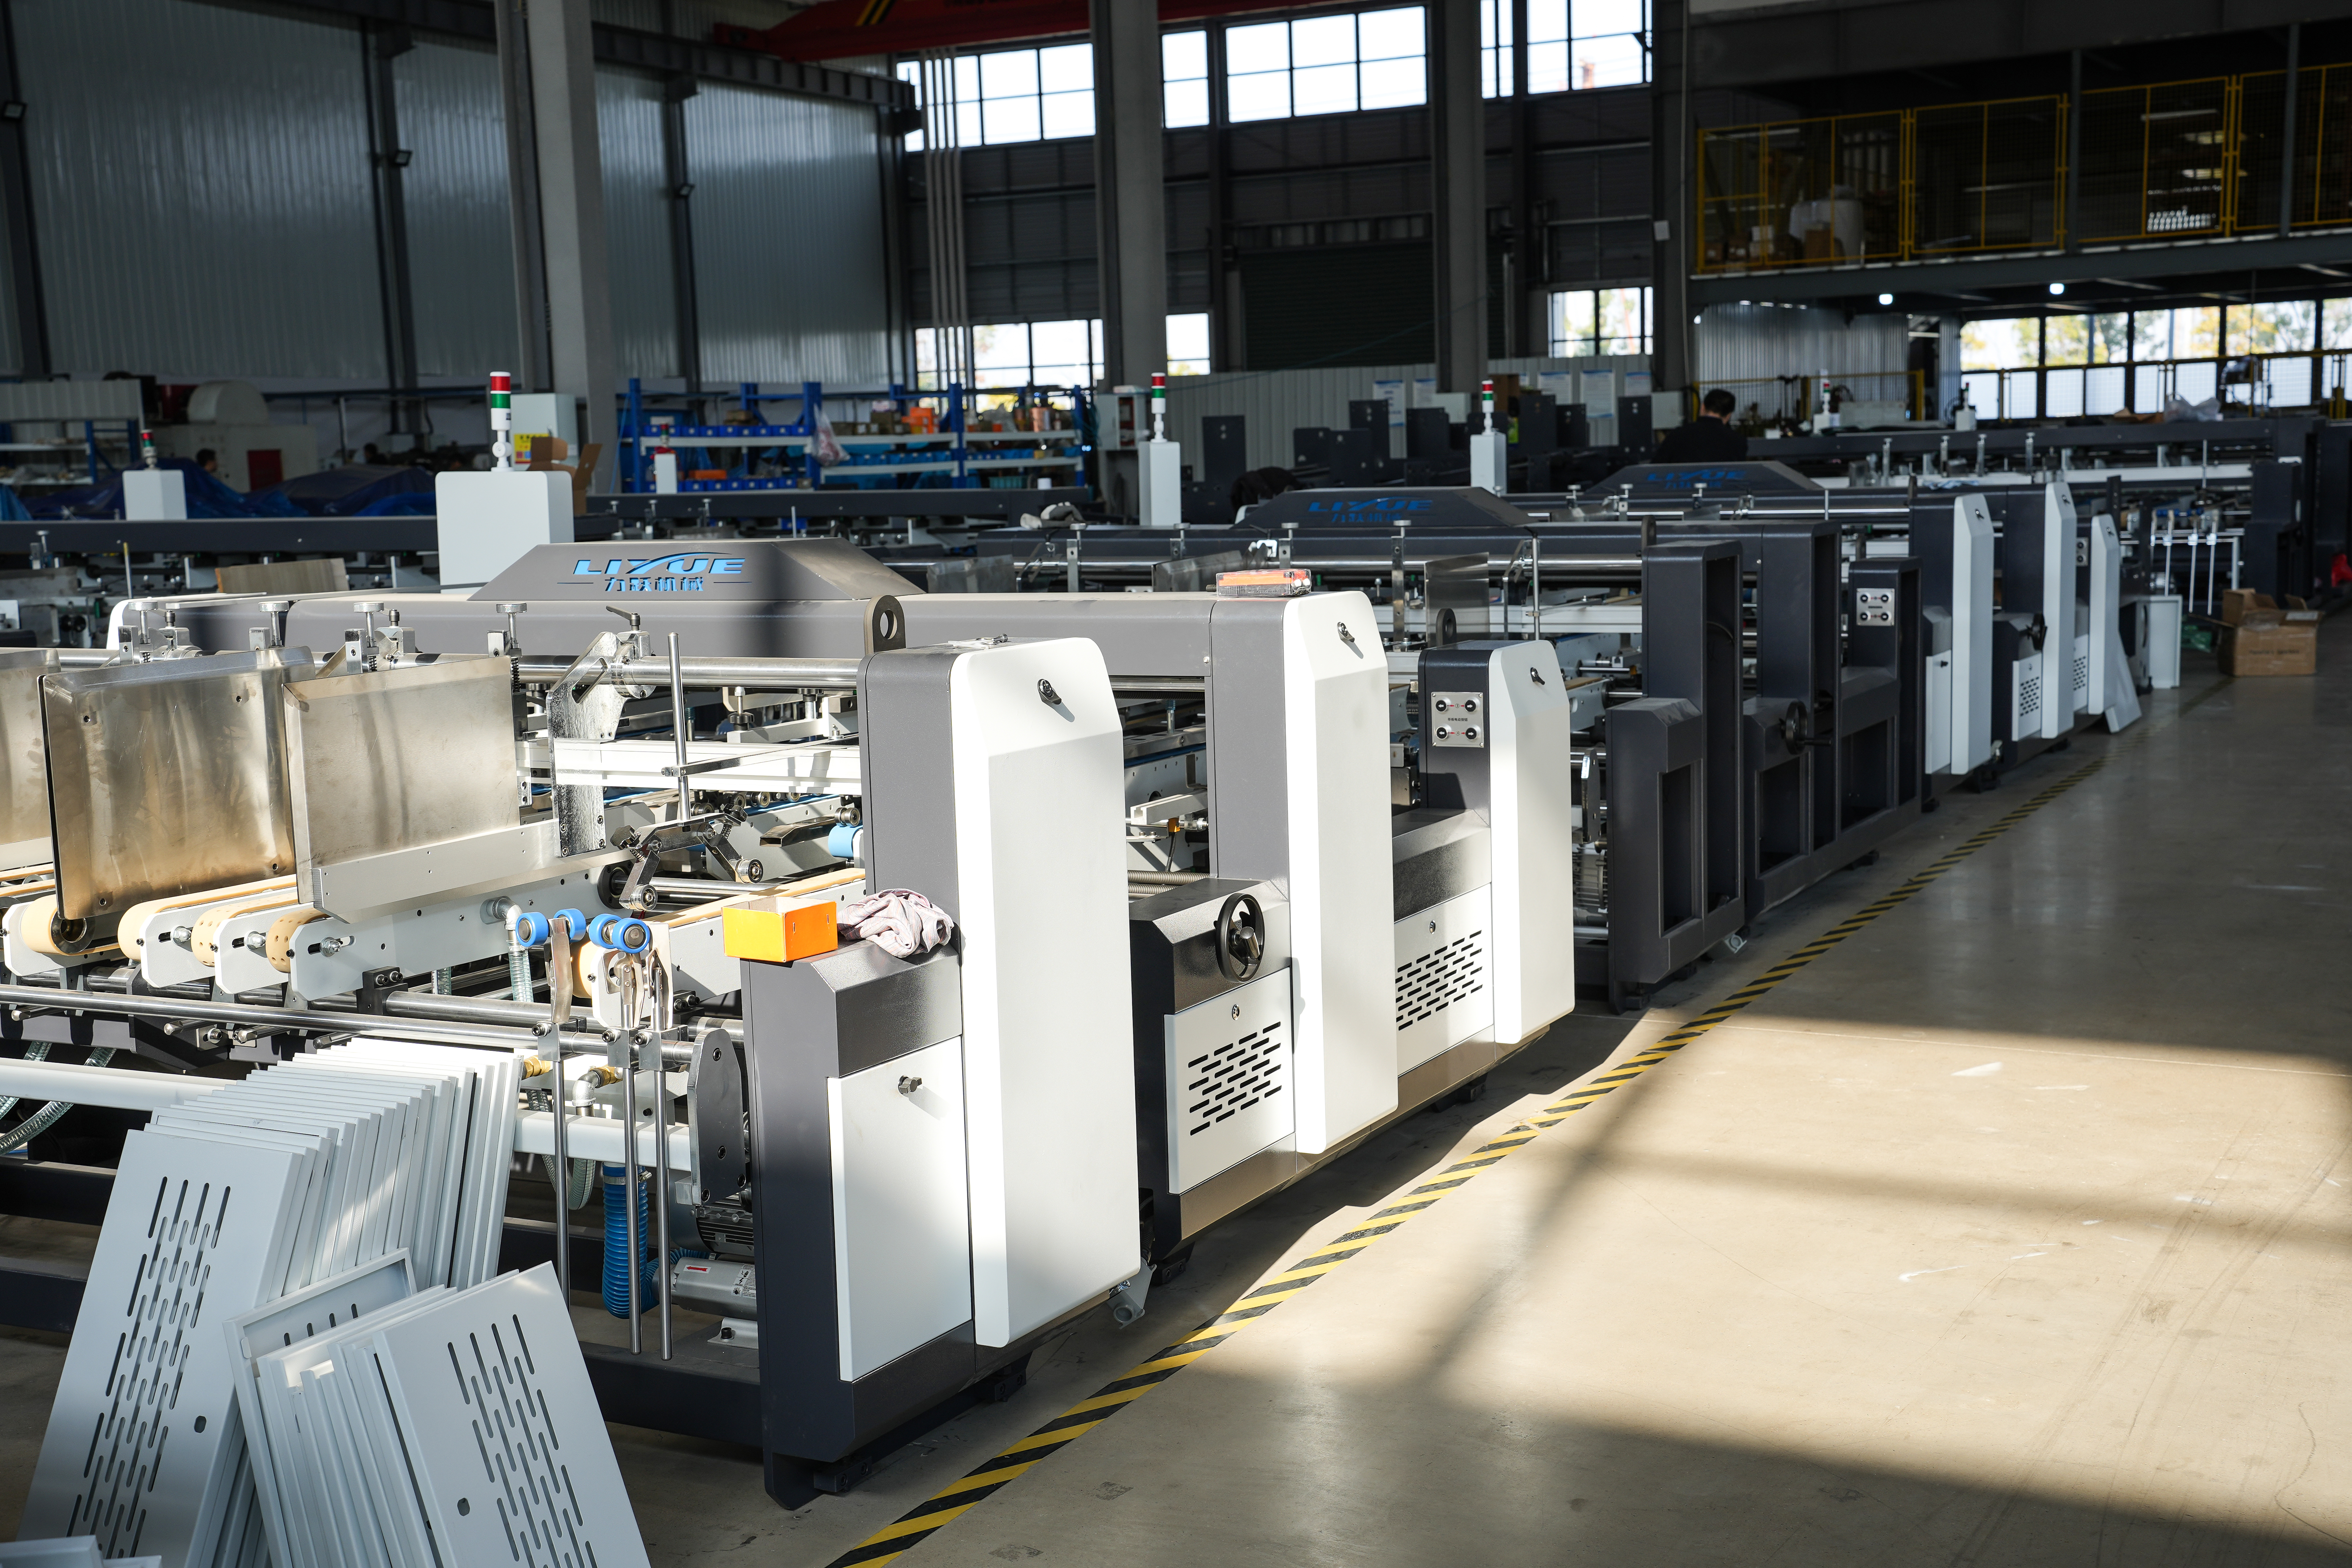
Секция сплайсинга является критической зоной для контроля геометрии короба. Наша фальцевально-склеивающая машина использует многопластинчатую направляющую конструкцию с электрическим винтовым регулировочным механизмом, обеспечивающим более точное позиционирование по сравнению с фиксированным упором.
Позиции регулировки могут быть сохранены в системе управления, что позволяет при повторных тиражах возвращаться к установленным параметрам без повторной настройки с нуля. Это особенно полезно для производителей, работающих с несколькими типоразмерами коробов.
Два сервоприводных ленточных конвейера помогают поддерживать контролируемое движение листа через секцию сплайсинга. Стальные шариковые прижимы удерживают картон в правильном положении во время движения на высокой скорости, а фотоэлектрическая система контроля отслеживает положение стыка и обеспечивает коррекцию в реальном времени.
В совокупности эти механизмы устраняют основные источники отклонений стыка: нестабильное позиционирование листа, смещение при транспортировке и изменение выравнивания в процессе непрерывного производства. Цель заключается не в более быстром сплайсинге, а в более воспроизводимом позиционировании стыка для различных размеров коробов и состояний картона.
Поддержание стабильного нанесения клея
Нанесение клея является ещё одним фактором, напрямую влияющим на долю качественных гофрокоробов. Стабильная система склеивания должна обеспечивать достаточное покрытие клеем без создания избыточного слоя или неоправданного расхода.
Наша секция склеивания поддерживает как методы нанесения горячего, так и холодного клея, что позволяет конфигурировать машину в соответствии с различными производственными требованиями. Механическое вальцовое нанесение обеспечивает контролируемую передачу клея, а опциональная система распыления клея может распределять клей по требуемой площади склеивания.
Такая гибкость полезна, когда производители работают с различными спецификациями картона или клеевыми процессами. Вместо того чтобы полностью полагаться на ручную регулировку вальцов, система нанесения клея может быть настроена в соответствии с производственными требованиями короба.
Стабильное нанесение клея также снижает риск локальной нехватки клея и чрезмерного накопления клея. В сочетании с точным сплайсингом это помогает поддерживать более равномерное качество шва на протяжении всего производственного цикла.
Сервоподача помогает предотвращать ошибки на начальных этапах
Точность подачи напрямую влияет на все последующие процессы. Если лист попадает в фальцевально-склеивающую машину неправильно, даже высокоточная система фальцовки или склеивания не может полностью компенсировать начальное отклонение.
Секция подачи нашей машины использует независимое сервоприводное управление и всасывающую подачу для обеспечения более стабильного движения листа. Система обнаружения с помощью всасывания воздуха помогает выявить сдвоенные листы до того, как они попадут в основной процесс фальцовки и склеивания.
Этот подход переносит контроль качества на начальный этап. Вместо того чтобы полагаться на последующую инспекцию для выявления каждого неправильно поданного заготовки, машина включает обнаружение на этапе подачи, помогая предотвратить перенос начальной ошибки на остальную часть производственной линии.
Построение более стабильного процесса контроля качества
Повышение доли качественных гофрокоробов не является результатом работы одного отдельного компонента. Подача, фальцовка, сплайсинг, прессование и склеивание должны работать согласованно, поскольку ошибка на одном этапе может повлиять на точность следующего.
Вот почему наша полностью автоматическая высокоскоростная фальцевально-склеивающая машина объединяет сервоприводную подачу, направляемый сплайсинг, контролируемое нанесение клея и автоматическую настройку в единую производственную систему. Машина спроектирована таким образом, чтобы поддерживать воспроизводимые условия обработки, одновременно снижая зависимость от ручного вмешательства во время производства.
Наше оборудование имеет сертификат CE и включает запатентованные механизмы, разработанные в ходе нашей инженерной работы. Имея опыт поддержки производителей гофрокоробов в более чем тридцати странах и регионах, мы сосредотачиваемся на соответствии конфигурации машины фактическим размерам коробов, состоянию картона, объёму производства и требованиям к переналадке.
Для производителей, сталкивающихся с отклонениями стыка, неравномерным нанесением клея, сдвоенной подачей листов или нестабильной точностью фальцовки, улучшение конструкции машины и системы управления может стать более практичным путём к достижению более высокой и стабильной доли качественных гофрокоробов.
 Продукция



