


Спрос на гофрокороба редко остаётся стабильным. Сезонные пики, рекламные кампании и изменяющиеся планы клиентов по управлению запасами вызывают колебания объёмов заказов в пределах одного года. Производственная линия, рассчитанная на самые загруженные недели, простаивает значительную часть времени; линия же, спроектированная под средний объём, не справляется при резком росте заказов.
Почему колеблющийся объём заказов создаёт нагрузку на традиционные фальцевально-склеивающие машины
Объём заказов — лишь половина проблемы. Колеблющийся спрос обычно сопровождается уменьшением размера партий и расширением ассортимента гофрокоробов по размерам, из-за чего машина требует перенастройки значительно чаще, чем это следует из её паспортной производительности. На традиционном оборудовании каждая перенастройка включает повторное позиционирование направляющих, корректировку подачи и пробный прогон листов до достижения требуемого качества сгиба и линии нанесения клея. При малых партиях время на такие настройки может составлять существенную долю рабочей смены.
Следующий «слабый узел» — система подачи. Многие устаревшие машины используют единственное положение штабелирования картона, поэтому оператору приходится снижать скорость линии или останавливать её для пополнения запаса. При длительных партиях такая пауза — незначительное неудобство; при частых коротких партиях перерывы накапливаются и незаметно снижают эффективную производительность. Неравномерная подача также приводит к смещению листов, а смещённый лист — к перекошенной фальцовке или неравномерному клеевому клапану.
Завершает картину стабильность качества. Изношенные ремни, ручная регулировка направляющих и ограниченный выбор клеевых составов затрудняют поддержание одинаковых стандартов как при низких, так и при высоких скоростях работы. Предприятие, работающее в спокойный месяц на невысоких оборотах, а в пиковый — на пределе возможностей, нуждается в машине, поведение которой предсказуемо в обоих режимах. Переделка изделий, бракованные короба и жалобы клиентов, как правило, возрастают, если машина этого не обеспечивает.
Как конструкция системы подачи и устройства стыковки влияет на производительность машины
Наш подход к решению этих проблем начинается с двух секций, наиболее определяющих скорость перенастройки и точность нанесения клея: подающего устройства и блока стыковки. Другие секции также важны, однако именно эти две определяют, насколько эффективно машина справляется с переменной нагрузкой.
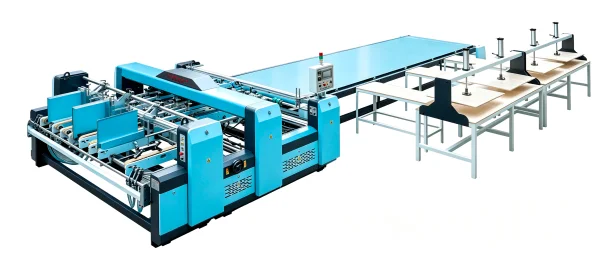
Подающее устройство оснащено набором широких резиновых ремней, приводимых двумя независимыми сервомоторами, что обеспечивает строго центрированное движение листа без его смещения в сторону. Предусмотрено два положения штабелирования картона, расположение которых регулируется в зависимости от размера заготовки. Пока одна стопка подаёт материал в машину, оператор может подготовить вторую — пополнение запаса не требует остановки. Кроме того, в подающем устройстве реализована структура принудительной нижней всасывающей подачи с использованием вихревого вакуумного насоса, которая надёжно фиксирует лист на ремнях и обеспечивает плавную, равномерную транспортировку. Регулируемые ножи подающего устройства позволяют оператору задать асимметричную длину под конкретный образец, а компоновка исключает образование отходов при наладке.
Блок стыковки решает одновременно задачи перенастройки и обеспечения качества клеевого соединения. Его направляющая плита регулируется электроприводом через винтовой механизм — это заменяет многократную ручную перенастройку более быстрой и воспроизводимой операцией. Два сервомотора приводят транспортные ремни, благодаря чему заготовка короба перемещается с повышенной точностью в зоне склейки. Стальные шарики прижимают картон, а пластиковый кожух снижает уровень шума и способствует надёжному формированию клеевого соединения. На клеевой поверхности применяется двойное покрытие — горячим и холодным клеем — для усиления стыка, а фотоэлектрическое устройство направляет цилиндры так, чтобы стык приходился точно на заданную позицию.
Секция нанесения клея дополняет эту работу механическим роликовым способом. Оператор может выбирать между горячим и холодным методами склеивания в зависимости от типа гофрокартона и требований к клею; по желанию доступна опция распылительной системы нанесения клея. Установка двойной клеевой системы сбоку улучшает вторичное позиционирование листа — это особенно важно при смене типоразмеров коробов от одного заказа к другому.
Как наша полуавтоматическая машина справляется с неравномерной нагрузкой
Ценность этих компонентов становится очевидной при их применении в реальных производственных условиях. Во время сезонного пика — например, в недели перед крупным торговым событием — предприятию требуется непрерывная выработка силами одной операторской бригады. Два положения штабелирования позволяют пополнять запас картона без остановки процесса, а сервоприводная подача сохраняет стабильное позиционирование листов в течение всей смены.
Когда предприятие выполняет множество мелких заказов с различными габаритами коробов, время наладки важнее максимальной скорости. Электрическая регулировка направляющих плит сокращает усилия, необходимые для перехода от одного типоразмера к другому, а регулируемые позиции штабелирования адаптируются под новый размер заготовки без масштабной переконфигурации. Особенно выгодна такая гибкость для предприятий, обслуживающих локальных заказчиков упаковки, где в течение одного дня может быть выполнено несколько коротких партий.
В периоды спада активности полуавтоматическая конфигурация остаётся практичной: операторы продолжают участвовать в загрузке и контроле, что делает эксплуатацию экономически целесообразной при снижении объёмов заказов, а то же оборудование сохраняет возможность работы на повышенных скоростях при возврате спроса. Поскольку машина выполняет фальцевание и склейку двухкомпонентных заготовок в многостанционном формате, она также даёт предприятиям возможность обрабатывать крупногабаритные заготовки, которые не могут быть приняты более компактным оборудованием. Мы выпускаем данную машину как в многостанционном, так и в одностанционном исполнении — выбор конфигурации зависит от доступной площади и ожидаемых габаритов заготовок.
Сравнение полуавтоматических и полностью автоматических линий
Полуавтоматическая машина подходит не для каждого предприятия. Полностью автоматическая линия, как правило, лучше подходит для заводов, выпускающих один и тот же тип коробов большими партиями и длительными циклами, где автоматизация снижает трудозатраты на единицу продукции. Полуавтоматическое оборудование часто оказывается более рациональным выбором для предприятий с колеблющимся объёмом заказов, разнообразием конструкций коробов и короткими циклами производства — там, где гибкость и контроль капитальных затрат имеют не меньшее значение, чем объём выпуска.
Решение в значительной степени зависит от размера партий, ассортимента продукции и наличия квалифицированного персонала. Предприятия с частой сменой заданий и вариативными габаритами заготовок чаще выигрывают от быстрой настройки и надёжной подачи, чем от максимальной скорости производства. Полуавтоматическая фальцевально-склеивающая машина для гофрокоробов обеспечивает практический баланс между эксплуатационной эффективностью и возможностью оперативного перехода между заказами.
Важное значение имеет также планировка цеха. Многостанционная конфигурация требует места для столов штабелирования и транспортировки материалов, тогда как одностанционная установка занимает меньшую площадь. Выбор конфигурации, соответствующей доступной площади и логистике материальных потоков, помогает избежать узких мест при обработке и обеспечивает бесперебойное движение производства.
Формирование гибких мощностей вокруг правильной машины
Колебания спроса — постоянная черта рынка гофротары, поэтому выбор оборудования следует оценивать не только по максимальной скорости, но и по способности поглощать изменения. Непрерывная подача, быстрая перенастройка и стабильная стыковка — это практические решения трёх ключевых проблем, порождаемых неравномерными заказами: потери времени при перенастройке, прерывания технологического потока и нестабильность качества клеевого соединения.
Мы проектируем и производим фальцевально-склеивающие машины с учётом именно таких условий эксплуатации. Наши машины соответствуют директиве CE и защищены патентами Китайской Народной Республики; они эксплуатируются заказчиками во многих регионах мира. Если вы рассматриваете приобретение полуавтоматической фальцевально-склеивающей машины для гофрокоробов в рамках производственного плана с неравномерным объёмом заказов, наша команда готова обсудить с вами используемые габариты заготовок, типовые размеры партий и планировку цеха, а также помочь подобрать оптимальную конфигурацию машины из линейки LY2300 Надёжная высокостабильная гибкая фальцевально-склеивающая машина для гофрокартона из двух частей с одной станцией, LY3500 Промышленная высокопроизводительная усиленная многостанционная производственная линия для двухсекционной фальцевально-склеивающей машины для гофрокартона, LY2900 Универсальная высокоэффективная многостанционная фальцевально-склеивающая машина для гофрокартона из двух частей для производства коробок разных размеров, LY2600 Эффективная высокоскоростная гибкая полуавтоматическая фальцевально-склеивающая машина для гофрокартона из двух частей, LY2300 Современная высокостабильная гибкая фальцевально-склеивающая машина для гофрокартона из двух частей с несколькими станциями.
 Сценарии Применения






