Под влиянием электронной коммерции рынок гофроупаковки требует производства с высоким разнообразием и малыми партиями, делая пропускную способность и время простоя критически важными для рентабельности. Устаревшее оборудование с цепным приводом с трудом справляется с этими требованиями, стимулируя переход к цифровому производству. Станок 2600 Высокоскоростная автоматическая фальцевально-склеивающая машина для двухсоставных коробок с 6 независимыми сервоприводами заменяет механические компоненты многоосевым управлением, обеспечивая быструю переналадку и высокую точность для рентабельных мелкосерийных заказов.
Многоосевое синхронное управление vs. Износ механической цепи
Инженерные ограничения традиционных асинхронных систем
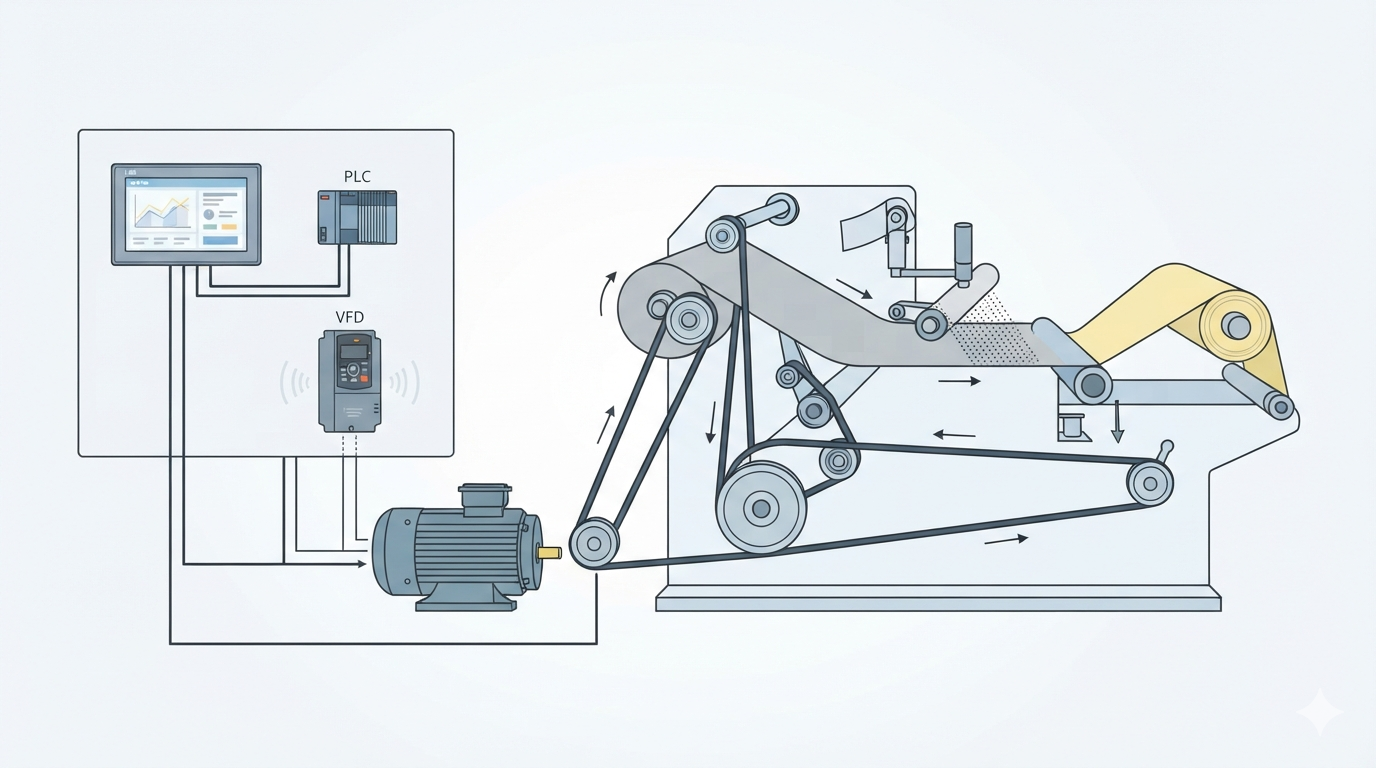
Основное механическое ограничение традиционной фальцевально-склеивающей машины для гофрокоробов заключается в её приводной архитектуре. Эти машины полагаются на один асинхронный двигатель переменного тока, соединённый с массивной взаимосвязанной сетью механических элементов передачи, включая приводные цепи, ремни, конические и прямозубые шестерни, карданные валы и длинные шлицевые валы.
Поскольку один источник энергии приводит в движение все секции одновременно, любое механическое отклонение в одной части машины влияет на всю систему. В течение месяцев интенсивной эксплуатации приводные цепи неизбежно растягиваются из-за постоянных механических нагрузок и теплового расширения.
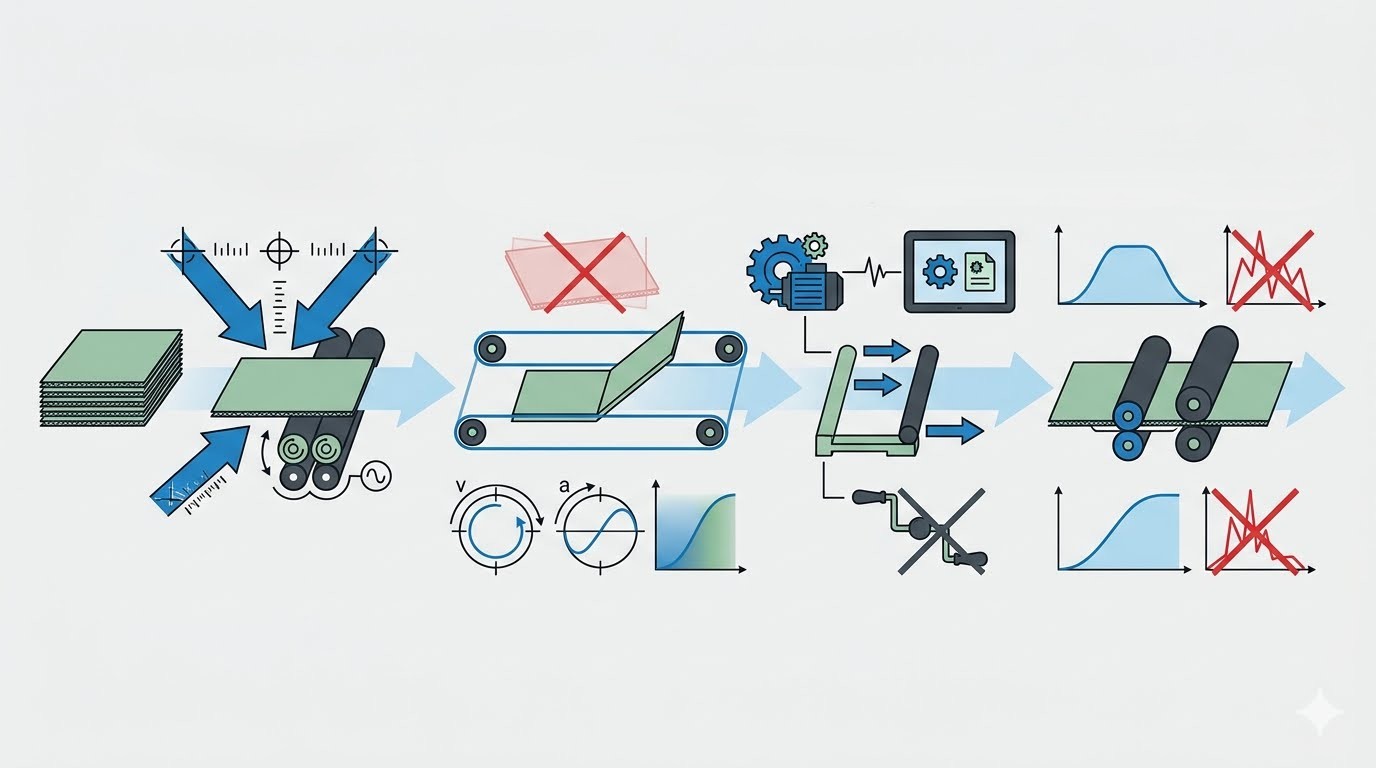
Эта физическая деформация приводит к люфту и ошибкам синхронизации в производственной линии. При движении заготовки из гофрокартона через фальцевально-склеивающую машину даже микроскопическая задержка в передаче мощности вызывает перекос картона. Это структурное отклонение приводит к дефекту «рыбий хвост» (или «перекос по диагонали»), при котором сложенные панели не выравниваются. Результатом является большой объём незапланированных отходов материала, структурные сбои в下游 автоматических упаковщиках и дорогостоящие отказы от продукции клиентами.
Инновация: 6 независимых сервоприводов
Наша передовая фальцевально-склеивающая машина для гофрокоробов значительно уменьшает ограничения традиционных механических систем передачи, внедряя инновационную систему с 6 независимыми сервоприводами. По сравнению с обычными конструкциями с цепным приводом, станок заменяет централизованные компоненты передачи на независимо управляемые сервомодули, повышая точность синхронизации и гибкость эксплуатации.
Вместо этого станок разделён на независимые рабочие модули, каждый из которых оснащён собственным синхронным серводвигателем с постоянными магнитами. Это включает секцию подачи для точного высокоскоростного разделения листов, секцию выравнивания для устранения перекоса заготовки перед биговкой, левый фальцевальный элемент для точного управления вектором бокового сгибания, правый фальцевальный элемент для независимого закрытия параллельных панелей, транспортную секцию для постоянного удержания и контроля перехода панелей, а также приёмно-выводную секцию для электронного счёта и приложения усилия сжатия.
Цифровая настройка vs. Утомительные ручные регулировки
Расточительная реальность ручной переналадки заказов
При использовании традиционных фальцевально-склеивающих машин с цепным приводом переключение между различными форматами коробок или изменение спецификаций гофры (например, переход от толстого гофра A к сверхтонкому гофру E) является крайне неэффективным, трудоёмким процессом.
Операторам приходится останавливать производство и использовать ручные инструменты для настройки станка. Процедура переналадки включает ручное ослабление и затягивание натяжителей цепей, физическое вращение рукояток для перемещения механических направляющих, ручную калибровку механических концевых упоров и зазора клеевого валика, а также проведение нескольких тестовых прогонов на малой скорости для проверки прямоугольности коробок.
Этот ручной процесс обычно занимает от 30 до 60 минут на каждую переналадку заказа. В условиях современного завода, обрабатывающего несколько мелких заказов за смену, такое время простоя напрямую снижает общую рентабельность предприятия. Операторы тратят больше времени на настройку оборудования, чем на непосредственное производство.
Настоящая цифровая настройка с помощью интуитивно понятного сенсорного HMI
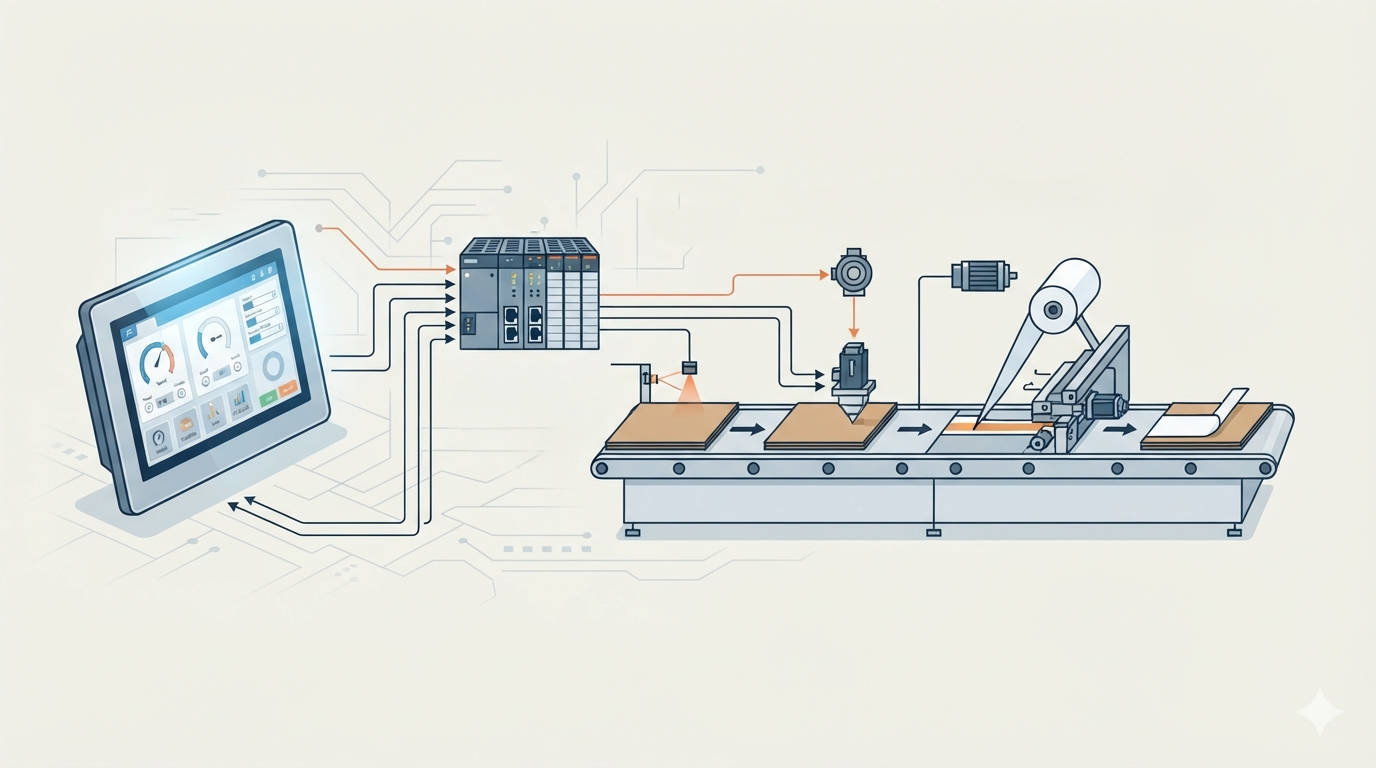
Наша машина с 6 сервоприводами внедряет автоматизированную цифровую настройку и компьютерное хранение заказов. Станок оснащён высокоточным промышленным сенсорным HMI-дисплеем, напрямую связанным с базой данных центрального контроллера движения.
Система может хранить сотни уникальных рецептов продукции. Когда оператору необходимо переключиться на другую работу, он просто выбирает сохранённый профиль заказа или вводит новые размеры коробки (длину, ширину, высоту и толщину гофра) непосредственно на сенсорной панели.
Сокращение времени настройки до 2 минут
После подтверждения оператором новых размеров шесть независимых серводвигателей выполняют скоординированную последовательность позиционирования. Используя высокоточные шариковые винтовые пары и линейные направляющие, сервоприводы автоматически перемещают всю раму станка, направляющие, фальцевальные ремни и клеевые узлы в нужное положение в течение нескольких секунд.
Процесс автоматического позиционирования может быть завершён в течение двух минут, значительно сокращая общее время переналадки. Превращая непроизводительные окна настройки в высокоскоростное рабочее время, машина с 6 сервоприводами делает мелкосерийные заказы на упаковку высокорентабельными для предприятия.
Эксплуатационная гибкость и динамическое согласование скорости
Риски флуктуаций асинхронной скорости
Традиционные асинхронные двигатели переменного тока имеют ограниченную гибкость регулировки скорости. Они оптимизированы для работы на определённой постоянной скорости. Когда оператору станка необходимо увеличить или уменьшить скорость производства для согласования с上游 печатными машинами или下游 паллетизаторами, вся механическая система испытывает сильные кинетические нагрузки.
Поскольку все секции связаны механически, любое резкое ускорение или замедление создаёт инерционное запаздывание в приводных цепях. Пропорциональное натяжение между ремнями подачи, фальцовки и выдачи резко колеблется. Эти изменения скорости приводят к проскальзыванию или перекосу заготовок из гофрокартона в процессе движения, вызывают серьёзные заторы внутри фальцевального канала, приводят к неравномерному нанесению клея и вызывают чрезмерные отходы материала на этапах пуска и замедления.
Расширенное динамическое согласование скорости
Интеграция нескольких сервоприводов решает эту проблему, обеспечивая интеллектуальное динамическое согласование скорости. Центральная система управления нашего станка отслеживает производственный поток в реальном времени. По мере того как оператор регулирует основную скорость подачи, или автоматические датчики обнаруживают изменения в объёме upstream, фальцевально-склеивающая машина выполняет плавную кривую ускорения или замедления.
На протяжении этих переходов скорости шесть независимых осей поддерживают абсолютную, пропорциональную синхронизацию скорости с помощью электронных передаточных чисел. Система непрерывно регулирует профили крутящего момента для компенсации изменяющихся инерционных нагрузок. Это гарантирует, что точные усилия сжатия, натяжения ремней и давления фальцовки остаются идеально стабильными во всех секциях, независимо от того, работает ли машина на холостом ходу со скоростью 20 метров в минуту или на полной производственной мощности.
Расширенные возможности для тяжёлых условий эксплуатации
Эта эксплуатационная гибкость позволяет современным картонным фабрикам расширять свой продуктовый каталог. Станок с лёгкостью обрабатывает всё — от нежной микрогофроупаковки до сложных прочных промышленных контейнеров из двухслойного гофрокартона (BC-flute или AA-flute). Независимые сервоприводы обеспечивают точный контроль крутящего момента, необходимый для чистого сгибания жёсткого толстого картона без растрескивания наружных лайнеров, значительно сокращая отходы при запуске.
Современное сервоуправление vs. Устаревшие цепные приводы
Сравнение этих двух инженерных архитектур подчёркивает преимущества фальцевально-склеивающих машин с сервоприводом по сравнению с традиционными системами с цепным приводом. Современные машины используют шесть независимых синхронных серводвигателей для управления ключевыми рабочими секциями, тогда как обычные модели полагаются на централизованный асинхронный двигатель переменного тока с механическими элементами передачи, такими как цепи и шестерни.
Это передовое управление движением позволяет операторам выполнять настройки в цифровом виде через сенсорный HMI, в то время как традиционные машины требуют больше ручной настройки с использованием ручных инструментов. В результате системы с сервоприводом значительно сокращают время переналадки и повышают эффективность при производстве картонной упаковки с высоким разнообразием и малыми партиями.
С точки зрения обслуживания и точности, сервосистемы минимизируют механический износ, вызванный традиционной цепной передачей, и обеспечивают более стабильную синхронизацию между рабочими секциями. По сравнению с обычными конструкциями, которые со временем могут испытывать удлинение цепи и изменение выравнивания, управляемое сервоприводами движение повышает точность прямоугольности коробок и уменьшает такие проблемы, как «рыбий хвост» и перекос листа.
Обеспечьте будущее вашего предприятия с помощью цифрового производства
Инвестиции в 2600 Высокоскоростная автоматическая фальцевально-склеивающая машина для двухсоставных коробок с 6 сервоприводами — это больше, чем простое обновление оборудования. Это стратегический поворот в сторону интеллектуального, автоматизированного цифрового производства.
Поскольку рынок упаковки продолжает вознаграждать оперативную гибкость, короткие сроки поставки и структурную точность, зависимость от традиционного оборудования с цепным приводом несёт явные финансовые риски. Длительные окна настройки, высокие затраты на обслуживание и частые колебания качества, характерные для устаревших систем, напрямую снижают способность предприятия выигрывать высокомаржинальные контракты.
Уменьшая механические ограничения и заменяя традиционную синхронизацию с цепным приводом электронным управлением движением, наша машина с 6 сервоприводами обеспечивает предсказуемую высокоскоростную производительность, минимальное незапланированное время простоя и гибкость для обработки сложных конструкций упаковки в течение следующего десятилетия. Модернизация вашего отдела финишной обработки с помощью этой технологии оптимизирует ваш рабочий процесс, защищает вашу норму прибыли и обеспечивает долгосрочное конкурентное преимущество на рынке промышленной упаковки.
 Техническая Энциклопедия