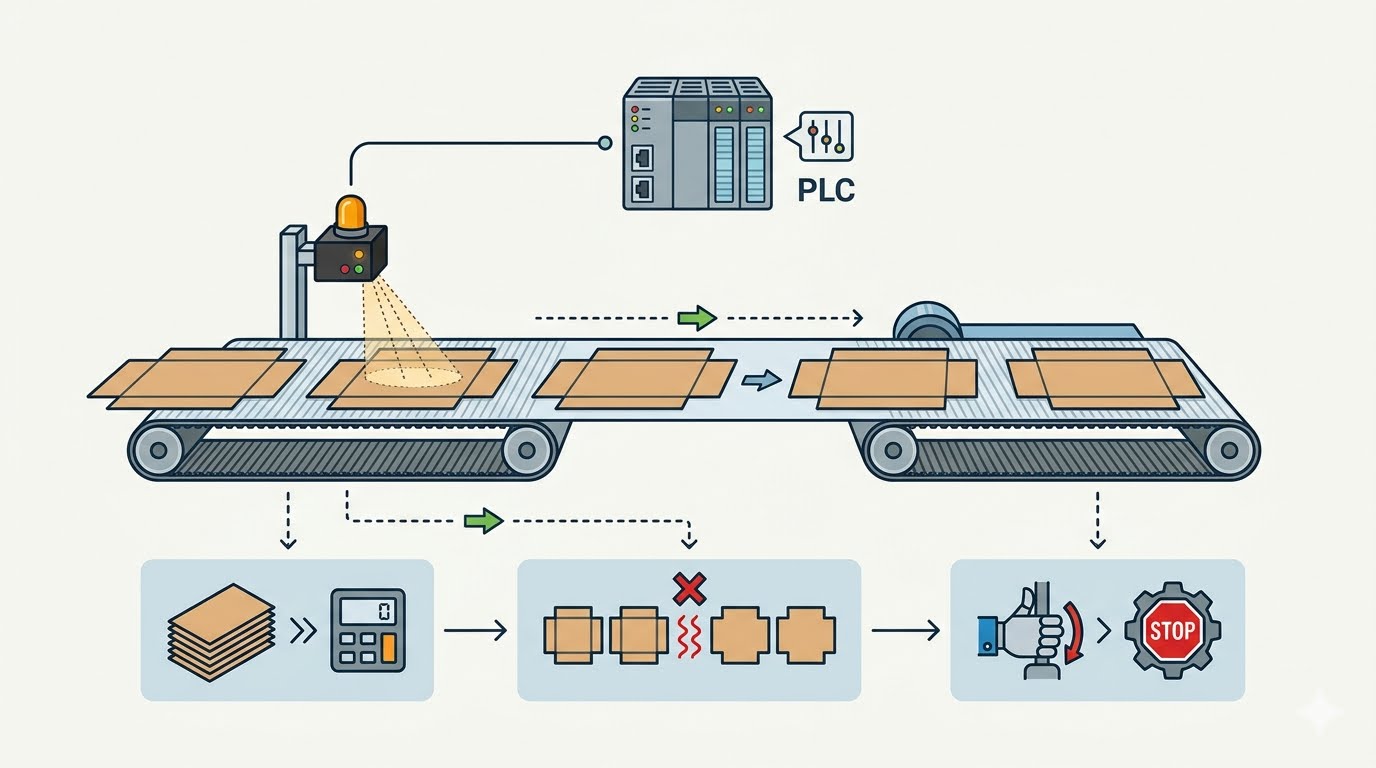
Двухкомпонентная фальцевально-склеивающая машина состоит из шести функциональных узлов: подачи бумаги, нанесения клея, фальцовки, прижима, транспортировки и соединения (спайки). Каждый узел выполняет строго определённую задачу в процессе формирования коробки, при этом его работа должна быть согласована с работой остальных узлов. Обеспечение геометрической правильности коробок (квадратности), точного совмещения кромок и надёжной прочности клеевого шва зависит не только от характеристик отдельных узлов, но и от того, насколько эффективно вся машина функционирует как единая интегрированная система.
Проблемы координации в традиционных фальцевально-склеивающих машинах
Двухкомпонентная машина формирует крупногабаритную коробку из двух отдельных заготовок из гофрокартона. Каждая заготовка проходит последовательно этапы подачи, нанесения клея и фальцовки; затем обе заготовки соединяются (спайка) и прессуются в единую готовую коробку. На каждом этапе положение листа наследуется от предыдущего этапа, поэтому даже небольшая погрешность на начальном участке редко остаётся локальной — она накапливается и усиливается по ходу линии. Во многих традиционных машинах несколько узлов приводятся от общих передач, что означает: регулировка скорости и синхронизации возможна только групповым способом. Даже незначительный дрейф на участке подачи передаётся далее — на этапы фальцовки и спайки, проявляясь в виде перекошенной коробки или смещённого относительно оси клеевого шва. Ещё одна слабость — ручная настройка. В устаревших конструкциях операторы выставляют направляющие, ремни и прижимные элементы поузлово, поэтому смена размера коробки требует значительного времени и сильно зависит от индивидуального опыта. Лёгкие рамы и подшипники пониженного класса точности создают более медленно нарастающую проблему: после продолжительной работы межузловые пространственные соотношения ослабевают, и параметры, точно выставленные утром, к концу смены уже не обеспечивают требуемую точность.
Ключевые компоненты, обеспечивающие синхронную работу шести узлов
Наша двухкомпонентная фальцевально-склеивающая машина решает задачу координации на уровне приводов и конструктивной основы. Каждый функциональный узел оснащён собственным электродвигателем; серводвигатели и ПЛК-управление обеспечивают точное согласование скоростей по всей линии. Любой узел может быть отрегулирован без влияния на остальные, однако вся линия продолжает работать как единый синхронизированный процесс. Стеновые панели выполнены из толстостальной стали, подвергнутой холодной и термической обработке, что минимизирует вибрации и деформации при длительной эксплуатации. Линейные направляющие и фирменные подшипники обеспечивают повторяемость установки регулируемых элементов после многократных изменений размера коробок. Фотоэлектрические датчики и центральный сенсорный экран завершают систему: они объединяют контроль положения и задание параметров в одном месте. Ни один из этих компонентов сам по себе не является уникальным — но в совокупности они формируют устойчивую общую основу для шести независимых узлов.
Узлы подачи, нанесения клея и фальцовки
Узел подачи задаёт исходное положение для всех последующих операций. В нашей машине применена фрикционная подающая система с независимым серводвигателем; боковые направляющие регулируются по всей ширине листа. Выдвижная задняя опора стабилизирует штабель бумаги при работе с длинными форматами коробок, а функция воздушного всасывания обеспечивает надёжную подачу двойных заготовок. Это особенно важно при работе с удлинёнными или узкими заготовками, которые имеют тенденцию к смещению при отсутствии поддержки штабеля. Заготовка, поступающая строго по оси, значительно проще поддаётся точной фальцовке и спайке на последующих этапах. Узел нанесения клея использует механические ролики. Оператор может выбрать между горячим и холодным окунанием в зависимости от типа гофрокартона и применяемой клеевой системы; по заказу доступна также опция распылительной системы нанесения клея. Поскольку клей наносится до начала перемещения заготовки, его расположение сохраняет строгую привязку к ориентации, заданной на участке подачи.
Узел фальцовки выполняет вторую и четвёртую фальцовки, завершающиеся поворотом на 180°. Привод узла осуществляется от независимого двигателя; левая и правая транспортные ленты обеспечивают бесступенчатую регулировку скорости. По запросу клиентов возможна комплектация сервоприводом для достижения более точного управления. Для толстого или двухслойного гофрокартона это позволяет развивать фальцовку постепенно и синхронно со скоростью подачи, а не форсировать её с фиксированной скоростью. Результат — чёткая, аккуратная линия сгиба без трещин по линии насечки. Конструкция узла также предусматривает удобную разборку: для проведения регламентного технического обслуживания не требуется демонтаж крупногабаритных узлов машины.
Узлы спайки, транспортировки и прижима
Узел спайки — это место, где две фальцованные заготовки объединяются в одну коробку и где в основном определяется геометрическая правильность (квадратность) готового изделия. Его направляющие пластины выполнены в виде многосекционной конструкции с регулировкой посредством винтовых пар. Электрическая регулировка и функция запоминания параметров позволяют оператору вызывать ранее сохранённые настройки для повторного производства одной и той же коробки, без необходимости заново выполнять измерения и ручную юстировку. Плоские ленточные конвейеры, каждый из которых приводится от собственного серводвигателя, продвигают заготовки вперёд; прижимные ролики удерживают лист в плоском состоянии и снижают уровень шума при работе. Фотоэлектрический датчик контролирует положение листа непосредственно перед соединением заготовок. В зоне спайки применяется комбинированное нанесение клея — одновременно горячего и холодного, — что обеспечивает повышенную прочность соединения. Для крупногабаритных коробок или коробок, предназначенных для тяжёлых грузов, такое сочетание точного позиционирования и надёжной клеевой фиксации гарантирует прочность клеевого шва.
Узел транспортировки обеспечивает контролируемое прижимное усилие к коробке в период схватывания клея. Он приводится от электродвигателя и может работать как в ручном режиме, так и в автоматическом режиме сопровождения, адаптирующемся под длину коробки. Верхний прижимный узел транспортировки имеет собственный двигатель и способен перемещаться вперёд-назад для подстройки под габариты коробки; по заказу возможна пневматическая регулировка прижимного усилия. Таким образом, лёгкая и тяжёлая коробки не требуют применения одинаковых настроек. Узел прижима завершает технологическую последовательность. Его верхняя и нижняя прижимные плиты (направляющие пластины) приводятся отдельными двигателями, что обеспечивает быструю регулировку по длине. Штабелирование происходит упорядоченно, а автоматическая система натяжения ремней поддерживает постоянное натяжение в течение всего срока службы. Готовые коробки покидают машину аккуратными штабелями, что упрощает их дальнейшую упаковку и погрузку.
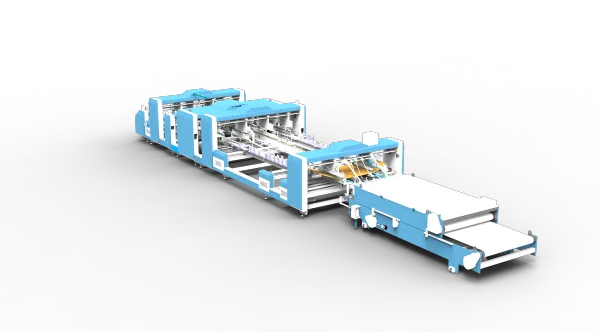
Синхронная работа шести узлов
Шесть узлов нашей машины спроектированы для функционирования как единая согласованная производственная линия. Независимые приводы позволяют регулировать каждый узел отдельно, а централизованное управление обеспечивает синхронизацию всего процесса. В повседневной эксплуатации это способствует сокращению времени на переналадку при смене размера коробок, поддержанию стабильного качества при длительных партиях и упрощению технического обслуживания за счёт лёгкой локализации источника неисправности. Как производитель, мы осуществляем проектирование и сборку оборудования на собственных мощностях, что даёт нам гибкость в адаптации техники под различные форматы коробок, марки гофрокартона и производственные требования.
От длинных гофрокартонных заготовок до сложных двухкомпонентных конструкций коробок — наша машина может быть настроена таким образом, чтобы соответствовать реальным условиям работы вашего предприятия и превратить сложные требования к фальцовке и склейке в более управляемый и надёжный производственный процесс.
 Сценарии Применения