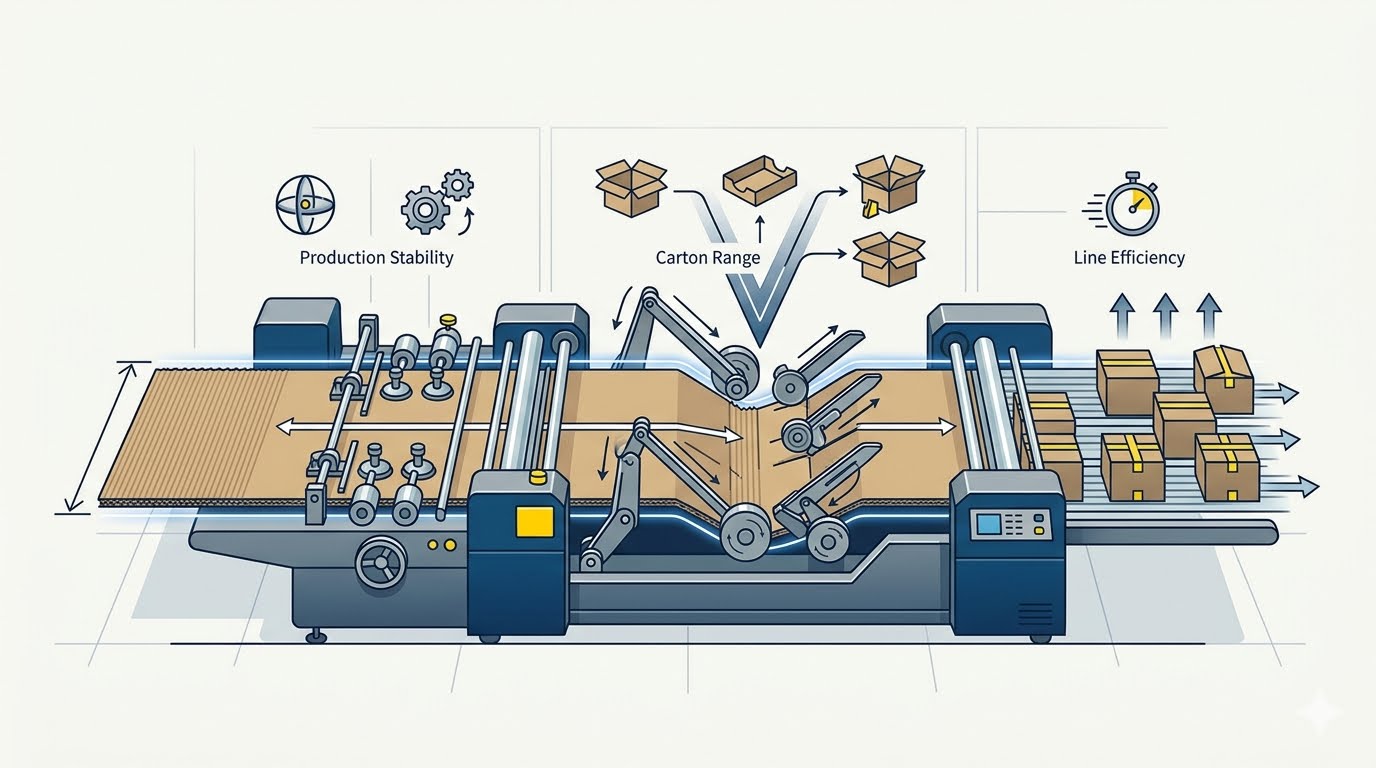
Окончательные размеры гофрокороба формируются в зоне соединения (сплайсинга). Печатная и прорезанная заготовка поступает на машину с уже вырезанными панелями требуемого размера, однако именно положение, в котором клеевой клапан встречается с противоположной панелью, определяет итоговую длину, ширину и квадратность коробки. После прессования шва это положение становится неизменным. В нашей полуавтоматической фальцевально-склеивающей машине для гофрокартона зона соединения спроектирована с учётом регулируемых направляющих пластин, сервоприводных лент и фотоэлектрической позиционировки, что гарантирует сохранение заданных размеров заготовки на этапе её окончательного формирования.
Как незначительные отклонения при соединении превращаются в размерные погрешности
Связь между процессом соединения и размерами коробки имеет геометрическую природу. Если клапан смещён даже на долю миллиметра в одну из сторон, панели, которые он соединяет, теряют заданное взаимное расположение — в результате коробка получается длиннее или короче указанной. Если клапан точно совмещён с одной стороны, но смещён с другой, коробка «скручивается»: её диагонали становятся неравными, и гофрокороб перестаёт устойчиво стоять на плоской поверхности. Отклонение всего в несколько миллиметров может стать причиной серьёзных проблем, поскольку гофрокороба часто проектируются с минимальными зазорами при упаковке.
Некоторые особенности традиционного оборудования повышают вероятность таких отклонений. Ручная регулировка направляющих пластин требует времени, а их окончательное положение в значительной степени зависит от субъективной оценки оператора. После каждой смены заказа оператору может потребоваться несколько пробных заготовок для настройки, а во время длительного цикла производства установленное положение может сместиться повторно. Неравномерное давление при прессовании — ещё один источник ошибок: если заготовка смещается асимметрично при замыкании шва, панели могут немного проскользнуть или отскочить до того, как клей схватится.
Проблема заключается в том, что такие погрешности зачастую остаются незамеченными до момента использования коробки. Коробка с неточными размерами выглядит приемлемо на поддоне, а несоответствие проявляется лишь при взаимодействии с линией наполнения, продуктом или при штабелировании. К этому моменту коробка уже является готовой продукцией, и единственными возможными решениями остаются переделка или браковка.
Почему стабильность размеров гофрокороба важна вне пределов фальцевально-склеивающей машины
Размерная точность оказывает наибольшее влияние на оборудование и процессы, работающие с коробкой на последующих этапах. Автоматические линии раскрытия и запечатывания коробок настроены на строго определённый размер и форму. Коробка, имеющая даже небольшое отклонение от квадратности, может раскрываться неравномерно, застревать в направляющих или не закрываться плотно — каждая такая задержка способна остановить линию, рассчитанную на непрерывную работу. Предприятия, закупающие коробки крупными партиями, зачастую указывают допуски именно по этой причине.
Важна также точность посадки. Многие изделия упаковываются с использованием внутренних элементов — прокладок, разделителей или лотков, разработанных специально под внутренние габариты коробки. Если коробка чуть меньше заданной, такие вставки будут «заклинивать», затрудняя монтаж. Если же она чуть больше — продукт получит свободное пространство при транспортировке, и защитные функции упаковки будут снижены. Следовательно, стабильность размеров от коробки к коробке столь же ценна, как и номинальный размер сам по себе, поскольку линии упаковки настроены на воспроизводимые параметры коробки.
Завершают цепочку штабелирование и транспортировка. Неквадратные коробки штабелируются менее аккуратно, а поддон, собранный из них, может крениться или терять полезный объём. При перевозке наклонённая штабелька создаёт неравномерное распределение нагрузки и дополнительно нагружает нижние коробки. Точное соединение — лишь небольшая часть процесса, однако его результаты проявляются на всех последующих этапах.
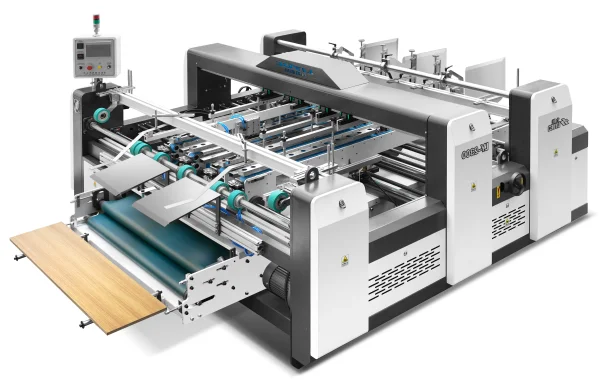
Внутри зоны соединения: где обеспечивается размерный контроль
Стартовой точкой зоны соединения служит конструкция направляющих пластин. В её состав входят пять пластин: четыре крупные и одна мелкая; каждая из крупных пластин перемещается электроприводом через винтовую передачу. Замена ручной регулировки на электронное управление позволяет быстрее достигать нужных настроек и надёжно их воспроизводить — это сокращает количество пробных заготовок после смены заказа. Та же воспроизводимость позволяет пластинам возвращаться в заранее известное положение, благодаря чему повторный запуск ранее настроенного размера в течение недели требует значительно меньше подбора «на глаз».
Транспортировка заготовки осуществляется четырьмя узкими подающими лентами, приводимыми двумя сервомоторами. Сервопривод обеспечивает стабильную и отзывчивую скорость лент, а равномерная скорость исключает проскальзывание или скопление материала в зоне соединения. Это критически важно для размерной точности: если заготовка движется неравномерно в момент встречи с клапаном, вероятность смещения при соединении возрастает. Ленты и направляющие пластины работают в тесном взаимодействии: пластины задают требуемое положение заготовки, а ленты доставляют её туда с постоянной скоростью.
Завершают зону прессование и позиционирование. Стальные шарики обеспечивают прижим заготовки, а пластиковый кожух над зоной прессования снижает шум и способствует надёжному формированию клеевого соединения. Фотоэлектрическое устройство управляет положением цилиндров таким образом, чтобы соединение выполнялось строго в заданной точке — это привязывает физическое положение шва к объективному измеряемому сигналу, а не только к визуальной оценке оператора. На стыке клапанов применяется комбинированное горяче-холодное нанесение клея, что усиливает прочность соединения и гарантирует сохранение достигнутого положения после выхода коробки из машины.
Что означает надёжное соединение для разных типов заказов на гофрокороба
Гофрокороба для электронной коммерции и почтовых отправлений требуют стабильных размеров для бесперебойной работы автоматических упаковочных линий. Неточное соединение клапанов может нарушить квадратность коробки и вызвать проблемы при подаче или запечатывании. Для коробок нестандартных размеров, применяемых при упаковке бытовой техники и промышленного оборудования, размерная точность обеспечивает соответствие изделий и защитных вставок проектным требованиям. При производстве коробок различных размеров воспроизводимость настроек направляющих пластин также сокращает время переналадки и способствует стабильности результатов при работе с разными спецификациями.
Точность соединения зависит от совмещения кромок заготовки и стабильности системы позиционирования машины. Наша полуавтоматическая фальцевально-склеивающая машина для гофрокартона изготавливается на собственном предприятии и доступна в исполнениях с одной станцией (LY2300 Надёжная высокостабильная гибкая фальцевально-склеивающая машина для гофрокартона из двух частей с одной станцией) и несколькими станциями (LY2300 Современная высокостабильная гибкая фальцевально-склеивающая машина для гофрокартона из двух частей с несколькими станциями, LY2600 Эффективная высокоскоростная гибкая полуавтоматическая фальцевально-склеивающая машина для гофрокартона из двух частей, LY2900 Универсальная высокоэффективная многостанционная фальцевально-склеивающая машина для гофрокартона из двух частей для производства коробок разных размеров, LY3200 Прочная высокоскоростная полуавтоматическая фальцевально-склеивающая машина для гофрокартона из двух частей для упаковки). Мы делаем ставку на практичную конструкцию машин, которая помогает операторам поддерживать стабильные размеры коробок и надёжное качество склейки. Направьте нам ваши технические требования к гофрокоробам и допуски по размерам — обсудим оптимальную конфигурацию под ваши производственные задачи.
 Сценарии Применения