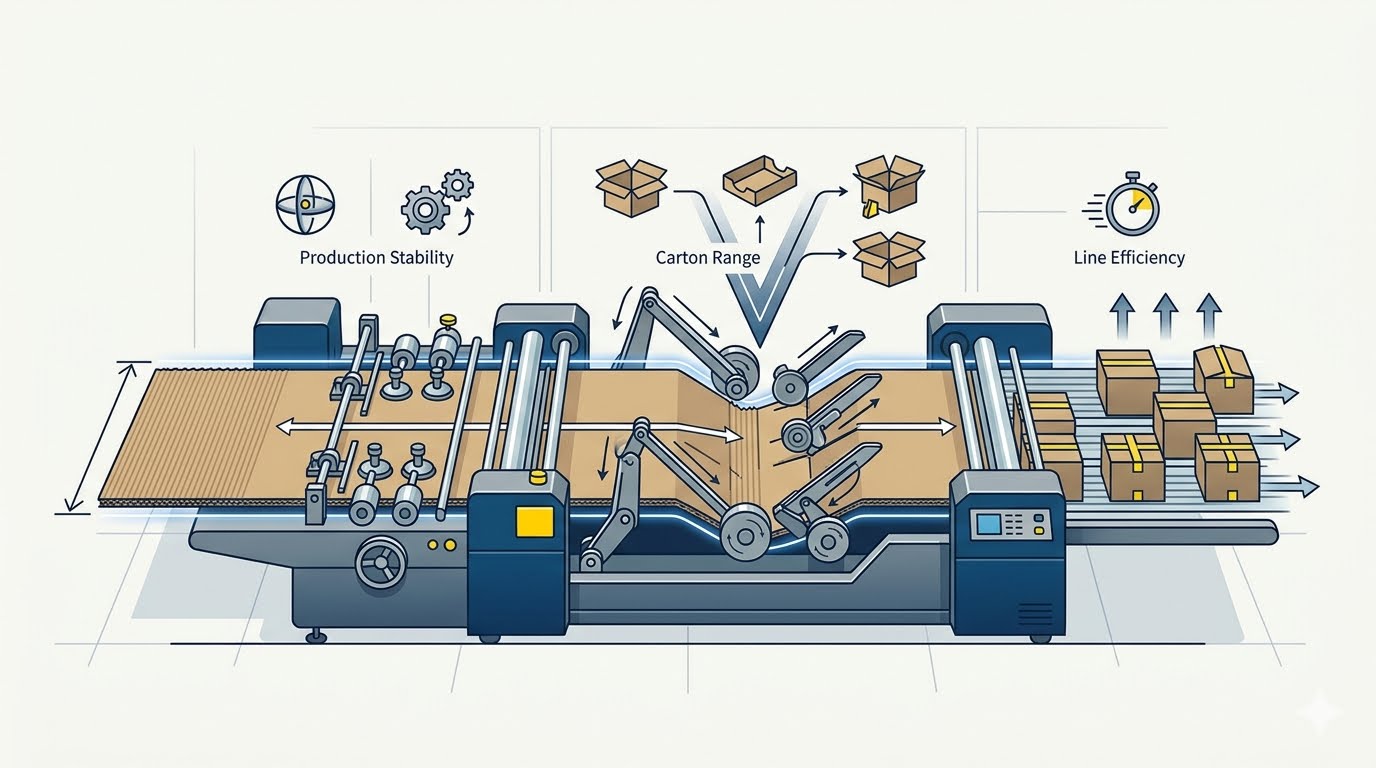
Фальцевально-склеивающая машина для гофрокартона может точно выполнить фальцовку и склейку коробки только в той мере, в какой она получает заготовку в строго заданном положении. Устройство подачи фиксирует положение каждого листа до его поступления в секции фальцовки, склейки и сшивания; поэтому даже незначительное боковое смещение на начальном этапе передаётся на готовую коробку. Смещение листов — одна из наиболее распространённых причин перекошенных фальцев и неравномерной ширины клеевых клапанов. В нашей полуавтоматической фальцевально-склеивающей машине для гофрокартона система подачи с направленным вниз вихревым всасыванием удерживает заготовку на ленточных конвейерах и способствует её прямолинейному перемещению.
Почему возникает смещение листов и как оно влияет на готовую коробку
Смещение редко вызывается одной единственной причиной. На большинстве предприятий на него одновременно влияют несколько небольших факторов. Трение между заготовкой и лентами подачи почти никогда не является идеально равномерным, а сцепление лент снижается по мере их износа. Пыль от гофрокартона оседает на поверхности лент и уменьшает сцепление. Заготовки, впитавшие влагу или хранившиеся под нагрузкой, зачастую поступают на линию слегка деформированными, а деформированный лист приподнимается краями от ленты. Традиционные устройства подачи, полагающиеся в основном на собственный вес листа, имеют ограниченные возможности противодействовать этим эффектам — особенно при работе с крупногабаритными или тонкими заготовками.
Последствия проявляются уже в готовом изделии. Лист, поступающий в машину под небольшим углом, формирует линию фальца, не параллельную кромке заготовки. Ширина клеевого клапана вдоль его длины становится неравномерной, а собранная коробка теряет правильную геометрию (не «садится» ровно). В более серьёзных случаях лист цепляется за направляющую и вызывает аварийную остановку линии.
Косвенные потери столь же значимы, как и видимые дефекты. Коробки, не соответствующие техническим требованиям, подлежат доработке или списанию; операторы тратят время на остановку машины и ручную коррекцию положения листов. Каждая такая пауза снижает эффективную производительность, причём этот эффект усиливается при длительных партиях, когда накопленные мелкие корректировки суммируются в течение смены. Рассмотрение смещения как проблемы именно подачи — а не как задачи коррекции на последующих участках — позволяет устранить её в самом источнике.
Сегменты упаковки, где точность позиционирования листов имеет решающее значение
Фальцевально-склеивающие машины применяются практически во всех сегментах производства гофротары, однако допустимые отклонения от точного позиционирования различаются в зависимости от назначения продукции. Для коробок электронной коммерции и посылочных единиц характерны высокие объёмы выпуска и широкий диапазон размеров. Такие коробки часто проходят через автоматические линии раскладки и герметизации на складах заказчиков; коробка, не имеющая правильной геометрии, может «запинаться» или блокироваться в этом оборудовании. Обеспечение стабильной геометрической точности уже на этапе работы фальцевально-склеивающей машины помогает предотвратить такие простои на более поздних этапах логистической цепочки.
Крупногабаритные коробки для бытовой техники и мебели представляют иную задачу. Заготовки имеют большие габариты, и лист такого размера склонен к колебаниям или закручиванию при движении по траектории подачи. Клеевой клапан таких коробок воспринимает реальные нагрузки при штабелировании и транспортировке; следовательно, сужение клапана на одной стороне ослабляет клеевой шов именно в той зоне, где требуется максимальная прочность. Точное позиционирование на участке подачи обеспечивает более прочный и равномерный клеевой шов.
Внешние коробки для пищевых и бытовых товаров оцениваются не только по прочности, но и по внешнему виду. Закупщики розничных сетей и дистрибьюторы обращают внимание на перекошенные фальцы и неровные клеевые линии; подобные дефекты могут повлечь отказ от поставки или претензии по качеству. Предприятия, обслуживающие таких заказчиков, нуждаются в машине, обеспечивающей стабильную подачу на протяжении длительных партий, поскольку визуальная однородность достигается лишь при условии, что каждый лист поступает в машину в одинаковом положении.
Как направленное вниз вихревое всасывание удерживает заготовку на лентах
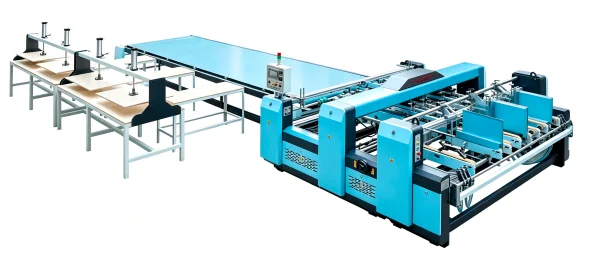
Участок подачи нашей полуавтоматической фальцевально-склеивающей машины объединяет конструкцию с направленным вниз всасыванием и вихревой насос. Под ленточными конвейерами насос создаёт постоянную удерживающую силу, притягивающую заготовку к поверхности лент. Лист остаётся в контакте с лентами по всей своей ширине, а не опирается на них исключительно за счёт собственного веса. Приподнимание краёв снижается, а вероятность бокового сдвига листа при ускорении лент или при встрече с направляющей существенно уменьшается.
Всасывание работает в тесной связке с конструкцией ленточного конвейера. Восемь широких резиновых лент осуществляют подачу заготовки, а приводятся они двумя независимыми сервомоторами. Благодаря сервоуправлению скорость лент остаётся стабильной по всей машине, и лист продвигается равномерно. Всасывание обеспечивает сцепление, а сервопривод — равномерность движения. Ни одно из этих решений по отдельности не даёт такой устойчивости: даже сильное удержание на лентах с неравномерным движением всё равно приведёт к искажению траектории листа.
Такая комбинация разработана для повышения точности и эффективности подачи бумажных заготовок и предотвращения образования бракованных листов на этапе подачи. Участок подачи также включает две регулируемые позиции для штабелирования картона, адаптируемые под размер заготовки, и четыре подающих ножа с асимметричной длиной, параметры которых можно настроить под конкретный образец. Эти функции позволяют оператору подготовить следующую штабель, пока текущая ещё находится в процессе подачи, и обеспечивают точное отделение каждого листа от пачки.
Всасывание имеет свои ограничения. Оно повышает сцепление с заготовкой, но не способно полностью компенсировать сильную деформацию листа или неправильное хранение штабеля. Грамотная работа с заготовками и обоснованное штабелирование остаются неотъемлемой частью надёжного производства. Что же предлагает система вихревого всасывания — это более устойчивая исходная точка, при которой корректировки, выполняемые оператором, работают *с* заготовкой, а не *против* неё. На последующих участках — в частности, в секции сращивания — электрически регулируемые направляющие и сервоприводные ленты продолжают ту же логику контролируемого и воспроизводимого позиционирования, хотя именно на этапе подачи смещение листов устраняется наиболее эффективно.
Как стабильная подача влияет на ежедневное производство
Для коробок электронной коммерции и посылочных единиц стабильная подача обеспечивает более однородную геометрическую точность готовых коробок. Такая однородность гарантирует бесперебойное прохождение через downstream-оборудование раскладки и герметизации и снижает риск простоев, вызванных нестандартными коробками. Предприятия, поставляющие продукцию крупным заказчикам, могут выполнять более длительные партии без остановок на ручную корректировку положения листов, что помогает сохранять плановую выработку в периоды высокой загрузки.
Для крупногабаритных коробок бытовой техники и мебели сочетание вихревого всасывания и независимых сервоприводных лент позволяет большим заготовкам сохранять прямолинейную траекторию движения. Клеевой клапан попадает точно в заданное положение, а клеевой шов становится более равномерным по длине. Такой шов лучше выдерживает нагрузки при штабелировании и транспортировке, а коробка формируется с меньшим количеством визуально заметных отклонений.
Для коробок пищевых и бытовых товаров стабильное поступление каждого листа обеспечивает однородный внешний вид фальцев и клеевых линий — от первой до последней коробки в партии. Снижение объёмов доработки и числа отбракованных коробок также уменьшает расход материала, что особенно важно в отрасли, где стоимость гофрокартона составляет значительную долю себестоимости.
Мы проектируем и производим наши полуавтоматические фальцевально-склеивающие машины для гофрокартона на собственном заводе. Разработка машин подтверждена сертификатами соответствия CE и китайскими патентами. Наши машины эксплуатируются заказчиками в разных регионах мира и успешно обрабатывают широкий спектр размеров заготовок и типов коробок. Если смещение листов оказывает влияние на ваше производство, наша команда готова совместно проанализировать ваши технические характеристики заготовок, типы коробок и планировку цеха и обсудить, как система подачи с направленным вниз вихревым всасыванием в наших машинах может быть адаптирована под ваши конкретные требования.
 Сценарии Применения