


Прочность склеивания является одним из наиболее решающих факторов в производстве гофрокоробов. Фальцевально-склеивающая машина может работать на высокой скорости, но все равно производить коробки, которые разрушаются по шву, если клеевая система под ней не рассчитана на поддержание такого темпа. По мере того, как вес картона, покрытия и разнообразие заказов продолжают расширяться в упаковочной промышленности, производители уделяют больше внимания тому, как их оборудование наносит клей, а не только тому, как быстро оно фальцует и склеивает.
Где традиционные методы склеивания не справляются
Большинство фальцевально-склеивающих машин, построенных вокруг одной системы холодного клея, имеют общий набор ограничений. Холодному клею требуется время для схватывания, и это время выдержки накладывает практический предел на скорость линии, не рискуя получить слабые или неполные соединения. Условия в цехе добавляют еще одну переменную: во влажной среде или в холодные месяцы холодный клей может отверждаться неравномерно, и прочность склеивания становится труднее прогнозировать от одного прогона к другому. Более тяжелый картон, а также ламинированные или покрытые поверхности усугубляют проблему, поскольку одного холодного клея часто не хватает для достижения полного, равномерного контакта на этих менее пористых материалах.
Сам механизм нанесения создает дополнительный риск. Базовое нанесение клея с помощью кисти или колеса, как правило, распределяет клей неравномерно, особенно по мере износа компонентов при непрерывном использовании. Клеевое колесо, потерявшее свою первоначальную точность после месяцев работы, будет оставлять пропуски в одних областях и избыточное накопление в других, и ни один из этих результатов не является хорошим для качества склеивания или последующей чистоты. Многие из этих более простых конструкций также рассчитаны на один тип клея, что оставляет мало возможностей для корректировки, когда заказ требует другой подложки или более быстрого выполнения.
Точность нанесения клея и позиционирование панелей более тесно связаны, чем может показаться на первый взгляд. Когда группы клеевых валиков на машине не согласованы или не синхронизированы должным образом, коробки могут выходить с линии перекошенными или смещенными, особенно при увеличении скорости производства. Такого рода вторичная ошибка позиционирования, как правило, проявляется постепенно, в виде медленного роста процента брака, а не единичного очевидного сбоя, что делает ее более трудной для обнаружения и более дорогостоящей для устранения, когда она становится повторяющейся проблемой на линии.
Что изменилось в технологии нанесения клея
Механическая роликовая клеевая конструкция устраняет большую часть этих проблем в корне. Вместо того, чтобы полагаться на одну точку контакта или проход кисти, ролик наносит клей посредством непрерывного контакта качения с поверхностью картона, создавая более равномерную клеевую пленку и уменьшая пропуски и накопления, которые возникают при менее стабильных методах нанесения. Эта конструкция также, как правило, дольше сохраняет свою точность при непрерывной работе, поскольку действие качения распределяет износ более равномерно, чем фиксированная щетка или узкий край колеса.
Сочетание этого роликового механизма с возможностью окунания как в горячий, так и в холодный клей дает производителям больше гибкости для выбора клея в соответствии с задачей, а не подгонки задачи под клей. Клей-расплав быстро отверждается, что обеспечивает более быстрые, непрерывные прогоны, где время выдержки ограничено, а скорость выполнения имеет значение. Холодный клей остается хорошим выбором для определенных подложек или конкретных производственных требований, где его свойства подходят лучше. Наличие обеих опций, встроенных в одну и ту же клеевую секцию, означает, что производственные группы могут корректировать свой подход от заказа к заказу, без необходимости перенастройки машины или привлечения отдельного оборудования для разных типов клея.
Некоторые заказы требуют большего, чем может обеспечить полнопроходная роликовая обработка, особенно коробки со сложной геометрией или специальным картоном, где точное, локализованное нанесение клея имеет большее значение, чем широкое покрытие. Опциональная система распыления клея заполняет этот пробел, нанося клей только там, где это необходимо, и сокращая отходы на работах, где полный проход ролика потребовал бы больше материала, чем предусмотрено конструкцией.
Проблема вторичного позиционирования решается напрямую с помощью конфигурации самих групп клеевых валиков. Структурирование клеевой секции вокруг двух групп клеевых валиков, обе из которых настроены на холодное нанесение, дает машине более стабильную основу для поддержания выравнивания панелей при их движении на производственной скорости. Вместо того, чтобы полагаться на одну точку нанесения для управления как точностью склеивания, так и точностью позиционирования, двухгрупповая конфигурация распределяет эту ответственность, что является значимой причиной того, почему коробки остаются выровненными в ходе более быстрых производственных циклов.
Как эти элементы работают вместе на практике
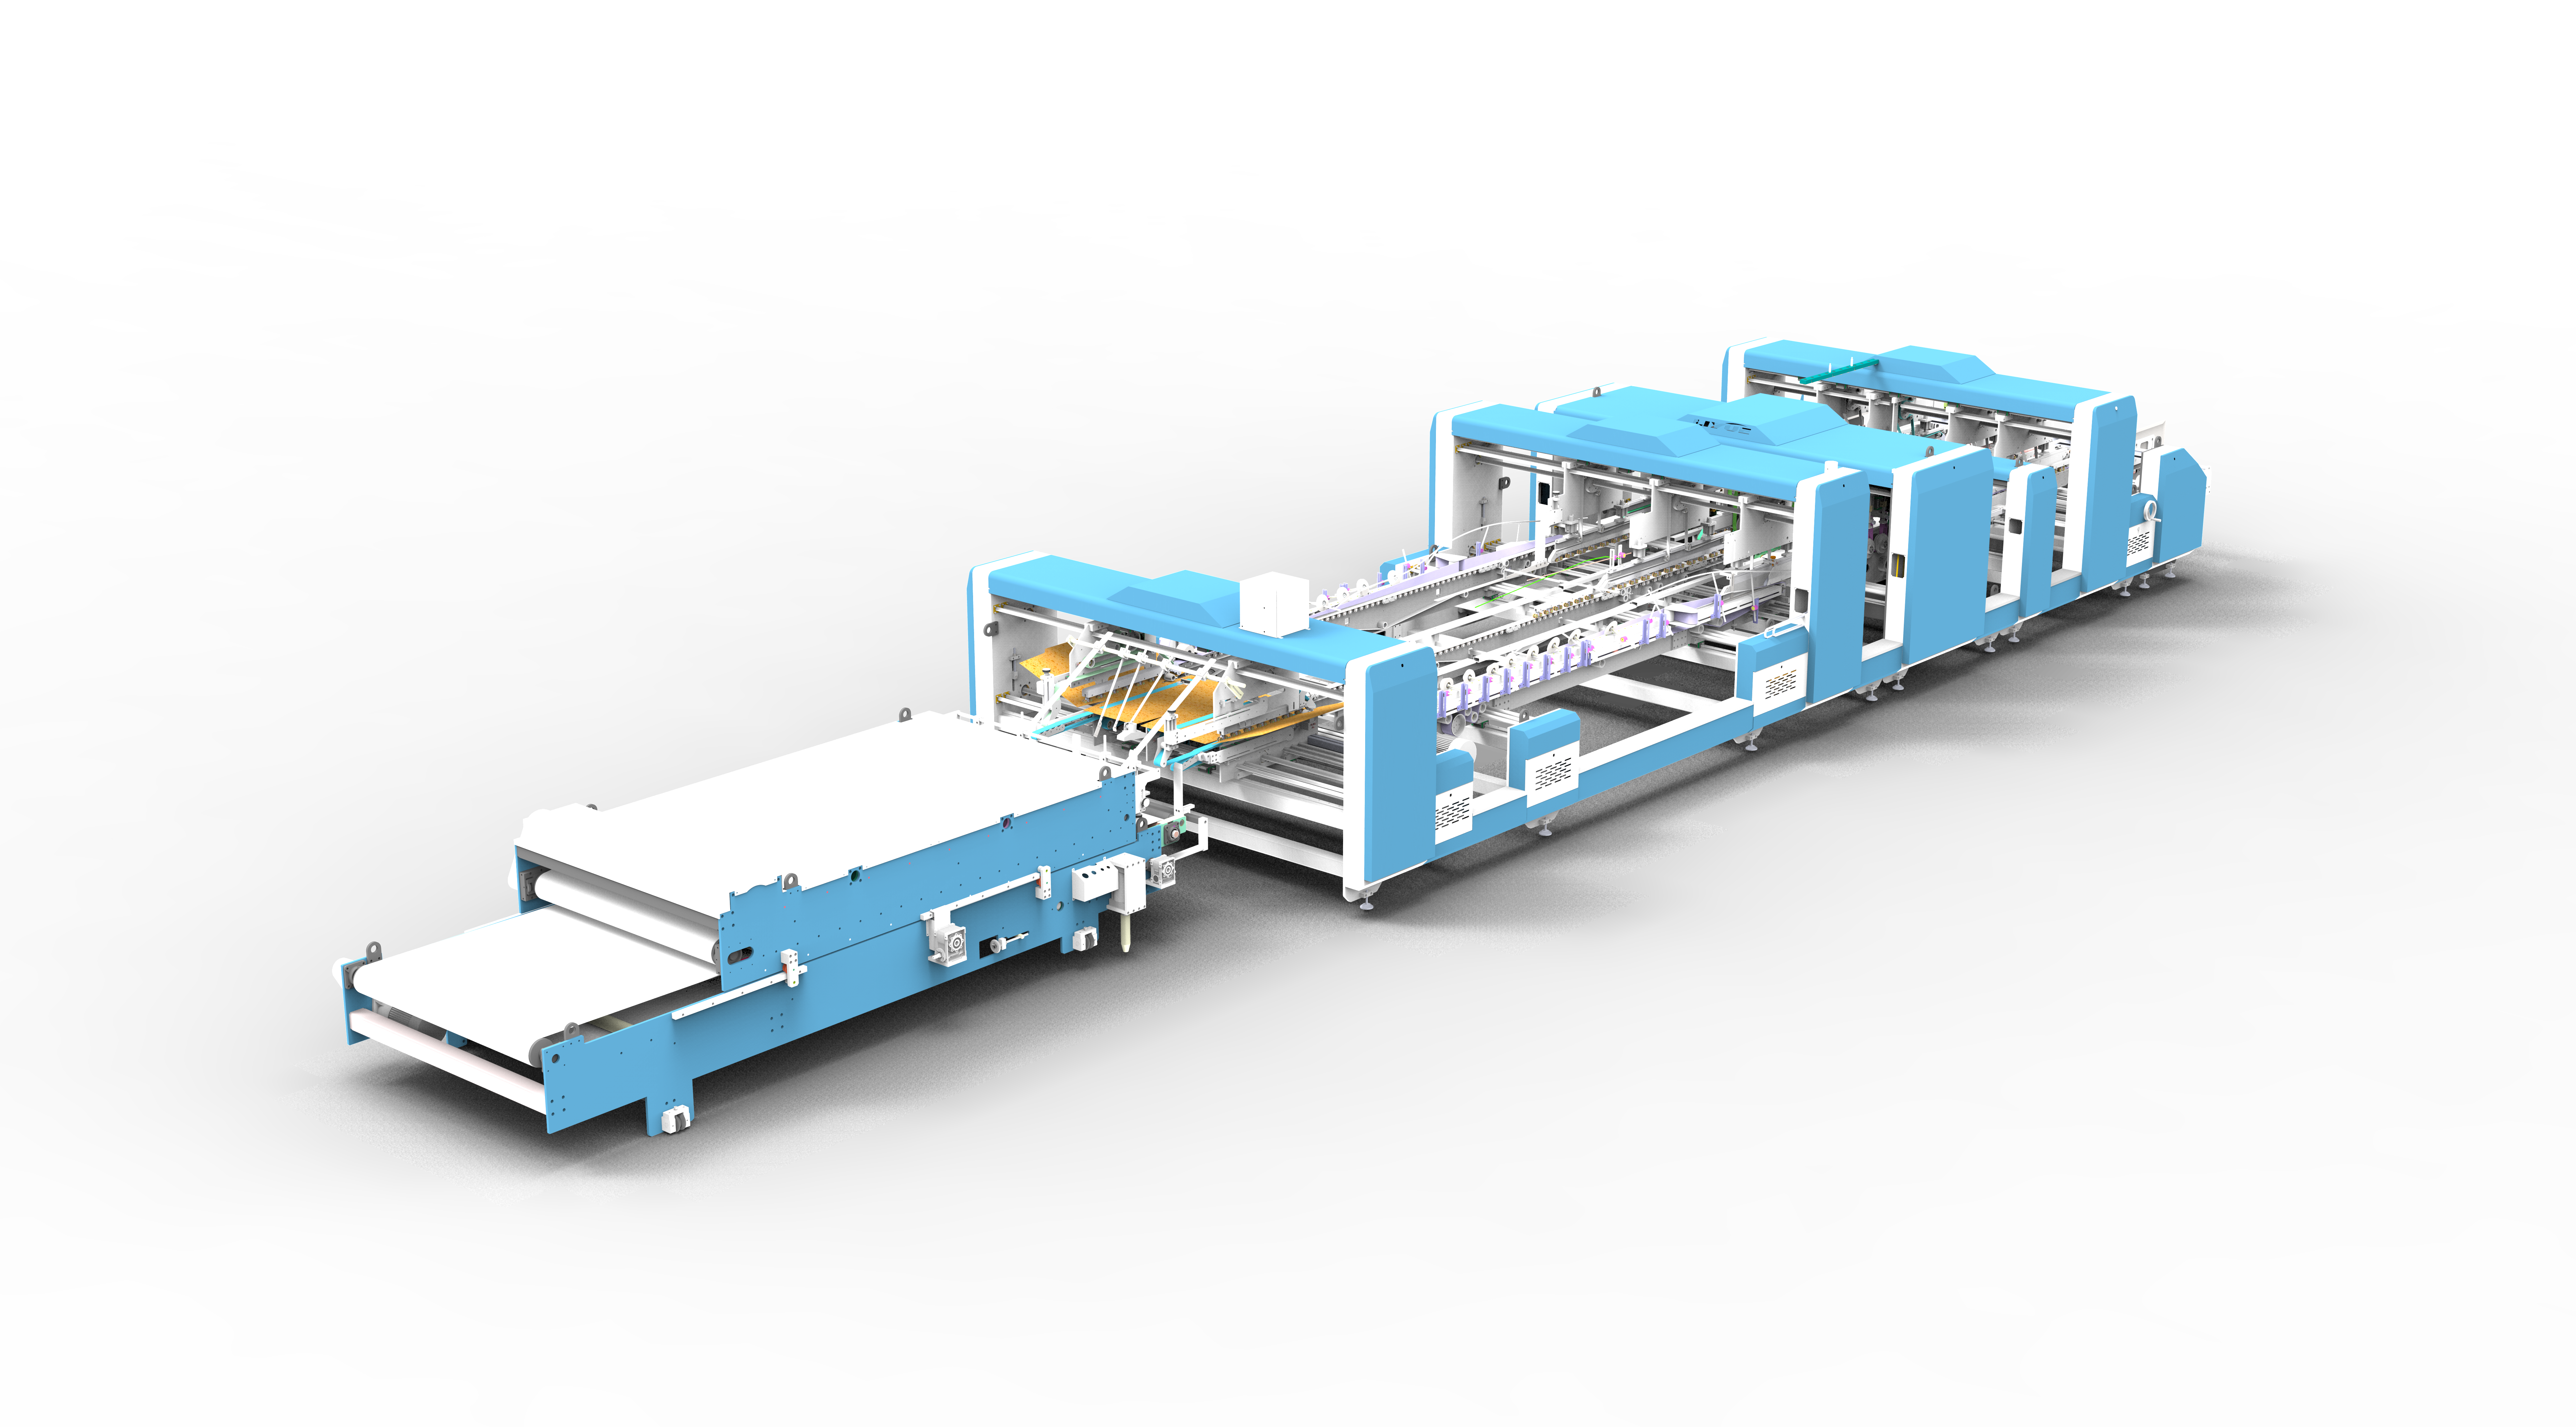
Ни один из этих компонентов сам по себе не решает всю проблему — преимущества возникают из-за того, как они интегрированы. Клеевая секция фальцевально-склеивающей машины, построенная на основе механического роликового нанесения, возможности окунания в горячий и холодный клей, опциональной системы распыления клея и двойных групп холодного клеевого валика, предназначена для решения задачи склеивания с нескольких сторон одновременно: равномерное нанесение клея благодаря роликовой конструкции, гибкость переключения между типами клея в зависимости от заказа, целевое нанесение там, где полный проход ролика не подходит, и более надежное выравнивание панелей благодаря двухгрупповой конфигурации валиков.
Для производителей, оценивающих оборудование, практическая ценность такой интегрированной клеевой секции проявляется в нескольких конкретных аспектах на производственном полу. Стабильность склеивания становится менее зависимой от температуры и влажности в цехе, поскольку машина не ограничена одним типом клея, который работает неравномерно за пределами узкого диапазона условий. Гибкость по подложке повышается, так как более тяжелый или покрытый картон, который создает проблемы для одного холодного клея, может быть обработан с помощью клея-расплава. А проблемы с выравниванием, которые часто возникают из-за несогласованных групп клеевых валиков, становятся менее вероятными для развития в повторяющуюся проблему брака, поскольку двухгрупповая конструкция создана для управления точностью позиционирования как частью процесса склеивания, а не как запоздалая мысль.
Наш подход к проектированию клеевой секции
Вот логика, лежащая в основе конструкции клеевой секции наших фальцевально-склеивающих машин: механическое роликовое нанесение для равномерного покрытия, двойная возможность окунания в горячий и холодный клей, чтобы производственные группы не были привязаны к одному типу клея, опциональная система распыления клея для заказов, требующих более точного нанесения, и двойные группы холодного клеевого валика, настроенные на поддержку точного вторичного позиционирования на производственной скорости. Как производитель, работающий непосредственно с производителями гофрокоробов, использующими широкий спектр подложек и объемов заказов, мы разработали эту конфигурацию, исходя из реальных проблем склеивания, возникающих на производственном полу, а не только из тех, которые легко решить на бумаге.
Если вы рассматриваете, как сократить время простоев, связанных со склеиванием, повысить стабильность для различных типов картона или лучше понять, как спроектирована клеевая секция фальцевально-склеивающей машины, наша техническая команда готова подробно рассмотреть спецификации или организовать демонстрацию работы оборудования. Свяжитесь с нами, чтобы обсудить, какая конфигурация подходит для вашей производственной линии и материалов, с которыми вы чаще всего работаете.
 Продукция



