


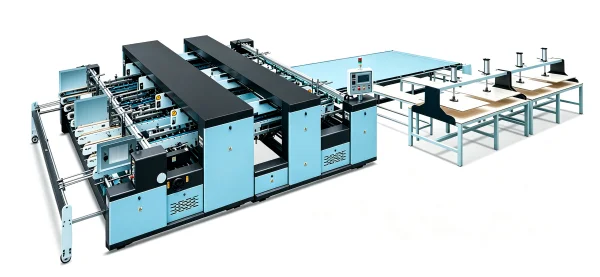
Прочность склеенной коробки зависит от того, куда попадает клей. Клей, нанесённый всего на несколько миллиметров в сторону от заданной позиции, может оставить часть клапана непросклеенной или выйти за край гофрокартона. Точное нанесение клея требует, чтобы лист занимал правильное положение при поступлении на станцию нанесения клея; при этом позиция, установленная на подающем устройстве, не всегда сохраняется на последующих участках линии. В нашей полуавтоматической фальцевально-склеивающей машине LY2600 боковая система двойного нанесения клея создаёт дополнительную опорную точку для позиционирования листа непосредственно на этапе нанесения клея.
Почему линии клея смещаются даже при точной подаче
Лист многократно изменяет своё положение при прохождении через фальцевально-склеивающую машину. Он отделяется от стопы, транспортируется лентами, направляется к участку фальцовки, а затем поступает на станцию нанесения клея. На каждом из этих этапов возможен небольшой сдвиг. По отдельности эти сдвиги незначительны, но они суммируются, и лист, достигающий клеевых валиков, может находиться в слегка ином положении по сравнению с тем, в котором он покинул подающее устройство.
Многие традиционные системы нанесения клея полагаются лишь на одну опорную точку позиционирования — ту, что задаётся в начале линии. Если лист смещается после этого, клеевое устройство не обладает самостоятельным механизмом коррекции. Клей наносится туда, где оказался лист, а не обязательно туда, где должен располагаться клапан. Состояние гофрокартона усугубляет проблему: слегка деформированные листы, изношенные транспортные ленты и колебания толщины картона влияют на то, как лист перемещается по машине.
Последствия проявляются в готовой коробке. Линии клея могут оказаться ближе к одному краю клапана, чем к другому; ширина просклейки может варьироваться вдоль шва; в некоторых участках клея будет недостаточно, а в других — избыток. Коробки со слабыми или неравномерными швами требуют доработки или списываются, а клей расходуется неэффективно, когда он выходит за пределы клапана. Операторы часто реагируют на это многократной корректировкой позиции клея в ходе одной партии — это прерывает производство и повышает зависимость от субъективных решений отдельного специалиста.
Где точность нанесения клея особенно важна для разных типов коробок
Разные типы коробок предъявляют различные требования к прочности склеенного шва. Коробки для электронной коммерции и почтовых отправлений выпускаются огромными тиражами и многократно подвергаются механическим воздействиям — от укладки содержимого до сортировки и доставки. Частично просклеенный шов может раскрыться под такими нагрузками, что приведёт к повреждению содержимого и возврату груза. Для таких коробок стабильное нанесение клея напрямую обеспечивает надёжное закрытие коробки на всём пути следования по цепочке поставок.
Коробки для крупной бытовой техники и мебели содержат более тяжёлые грузы и часто складируются в штабеля в складских помещениях и на грузовиках. Склеенный клапан воспринимает часть этой нагрузки. При смещении линии клея относительно заданной позиции эффективная площадь склеивания уменьшается именно в зоне максимального напряжения коробки. Равномерная линия клея способствует равномерному распределению нагрузки по всему шву, и это становится особенно критичным по мере увеличения размеров и массы коробки.
Внешние коробки для пищевых продуктов и товаров для дома оцениваются не только по прочности, но и по внешнему виду. Клей, выдавливаемый из шва или оставляющий заметные следы на поверхности картона, создаёт негативное впечатление о товаре внутри, а покупатели могут отклонять коробки с явными дефектами. Такие заказчики требуют машину, которая удерживает клей строго в пределах клапана и обеспечивает аккуратные швы на протяжении всей производственной партии.
Как работает боковая система двойного нанесения клея
Участок нанесения клея в нашей машине использует механическое нанесение клея роликовым способом с двумя комплектами клеевых и пастовых цилиндров. Оба комплекта совместимы как с горячим, так и с холодным способом склеивания, что позволяет оператору выбирать наиболее подходящий метод в зависимости от типа гофрокартона и применяемого клея; по желанию может быть дополнительно установлен распылительный клеевой модуль. Система двойного нанесения клея монтируется сбоку машины. Такое расположение предназначено для обеспечения более точного вторичного позиционирования листа на этапе нанесения клея, дополняющего первоначальное позиционирование, заданное на подающем устройстве.
Логика проста. Первичное позиционирование происходит при подаче и выравнивании листа. Вторая опорная точка на этапе нанесения клея позволяет повторно зафиксировать положение листа непосредственно перед нанесением клея, что сокращает разницу между заданной и фактической позицией листа. Поскольку клей наносится только после этой второй фиксации, положение клеевой линии становится менее зависимым от небольших сдвигов, возникших ранее в процессе перемещения листа. В результате линия клея точно следует контуру клапана.
Та же логика применяется и на участке сращивания, где интерфейс сшивки использует двухкомпонентное нанесение — горячего и холодного клея — для повышения прочности соединения. Фотоэлектрическое устройство управляет цилиндрами, обеспечивая выполнение сращивания в заданной точке, а стальные шарики с пластиковым покрытием прижимают картон для усиления соединения и одновременного снижения уровня шума. Эти элементы продолжают работу по позиционированию, начатую на клеевых валиках, и помогают сохранить точность, установленную на этапе нанесения клея.
Ни одна система нанесения клея не устраняет все источники вариаций. Сильно деформированные листы, гофрокартон, хранившийся в неподходящих условиях, и клей, несовместимый с конкретным типом картона, по-прежнему будут влиять на результат. Боковая система двойного нанесения клея устраняет один конкретный источник ошибки — смещение между подачей и нанесением клея, однако грамотная работа с гофрокартоном и правильный выбор клея остаются неотъемлемой частью надёжного производства.
Стабильное нанесение клея в повседневном производстве
Удержание клея строго в пределах заданного шва позволяет контролировать расход клея и сокращает необходимость многократных корректировок в ходе производства. Стабильное нанесение клея также способствует формированию однородного соединения по всей партии — вне зависимости от того, используется ли горячий или холодный клей. Правильная настройка зависит от типа гофрокартона, свойств клея и требований к шву каждой конкретной коробки.
Мы производим нашу полуавтоматическую фальцевально-склеивающую машину LY2600 на собственном заводе, а конструкция клеевой системы разработана с учётом практических потребностей реального производства коробок. Понимая особенности перерабатываемых вами материалов и ожидаемые параметры склеивания, мы сможем обсудить конфигурацию машины, оптимально соответствующую вашим задачам.
 Сценарии Применения






