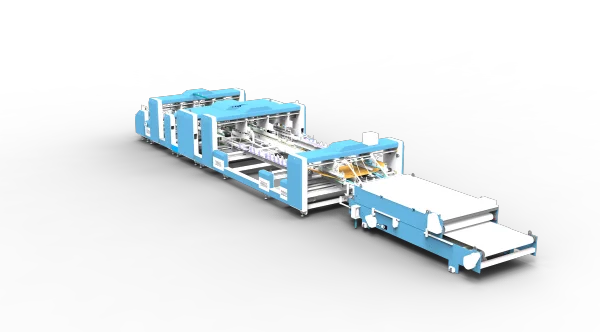
Удочки относятся к числу самых длинных потребительских товаров, отправляемых в гофрокартонных коробках. Коробка для двухкомпонентной удочки длиной двенадцать футов (около 3,66 м) имеет длину примерно 190 см, а некоторые модели требуют ещё более длинных коробок. Такие коробки характеризуются малым поперечным сечением и чрезвычайно большой длиной — данное соотношение принципиально изменяет технологию их производства. Для этой задачи оптимально подходит двухкомпонентная фальцевально-склеивающая машина, поскольку она формирует коробку из двух отдельных листов, а каждая её станция допускает индивидуальную регулировку по длине.
Скрытые производственные сложности при изготовлении длинных и узких коробок
Коробка для удочки должна защищать хрупкий и вытянутый продукт, и сама коробка выступает основным элементом защиты. Поставщики длинных коробок для розничной торговли единогласно формулируют ключевое требование: коробка должна сохранять целостность при сжатии, изгибе и ударных нагрузках в процессе транспортировки курьерскими или почтовыми службами. Деформация коробки вдоль её длины напрямую передаётся удочке внутри. Выбор гофрокартона важен, но не менее критичны точность фальцевания и прочность клеевого шва: некачественно сформированная коробка оказывается слабее, чем это предполагает её материал.
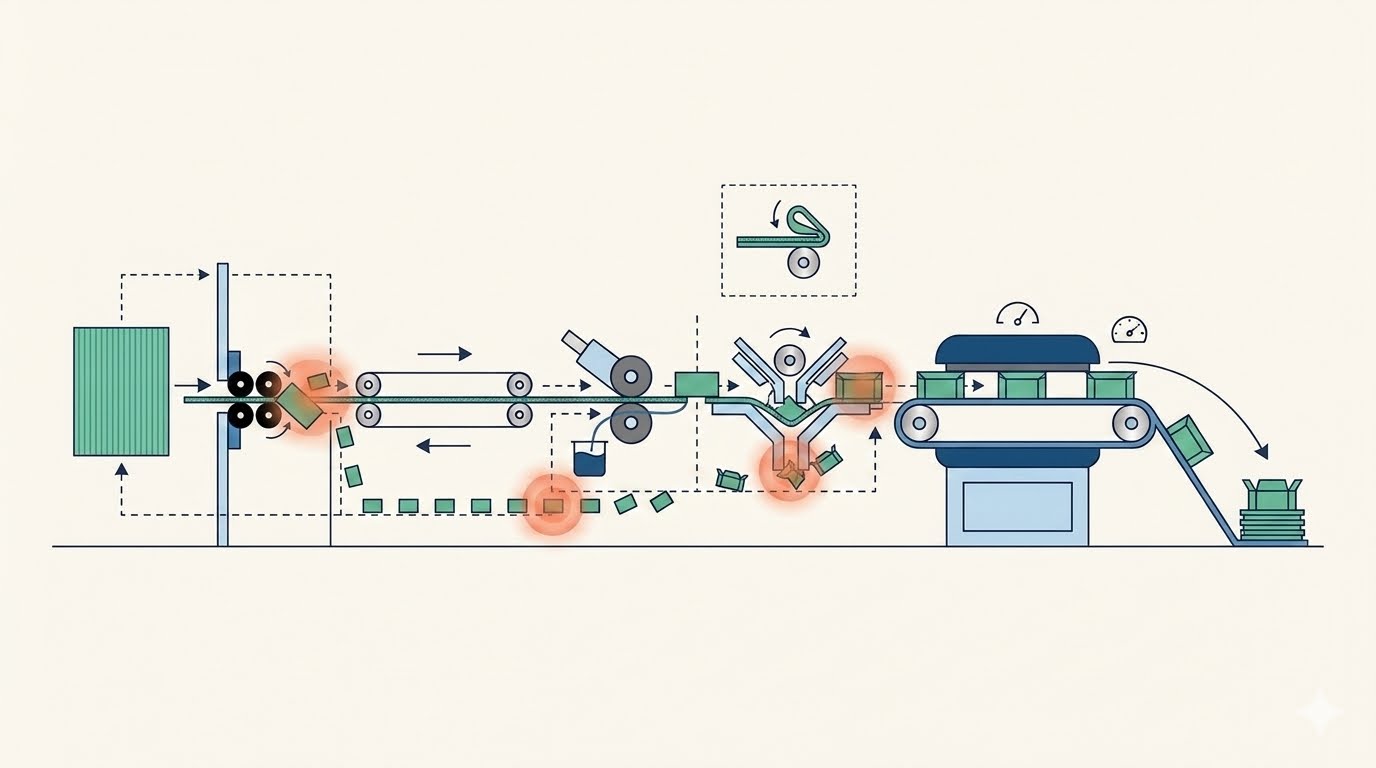
Вторая сложность — клеевой шов. На компактной коробке его длина составляет несколько десятков сантиметров; на длинноформатной коробке он простирается по всей длине изделия. Любые колебания количества наносимого клея проявляются на всём протяжении шва: участки с недостаточным количеством клея отслаиваются по краям, а участки с избытком — выдавливаются и оставляют следы на поверхности гофрокартона. Традиционное оборудование, обычно настроенное на короткие швы, неспособно обеспечить стабильную толщину клеевого слоя на таком протяжении.
Третья сложность — подача заготовки. Длинный и узкий лист гофрокартона обладает меньшей устойчивостью по сравнению с квадратной заготовкой. При подаче он склонен к боковому смещению, а в процессе транспортировки и штабелирования может слегка закручиваться. Коробка, сформированная из перекошенной заготовки, выводит машину из квадрата, и даже незначительный крутильный момент становится заметным на длине одного метра и более. Коробки, не соответствующие квадрату, затрудняют упаковку, паллетирование и герметизацию. Предприятия, полагающиеся на ручную коррекцию или частые остановки для компенсации таких отклонений, теряют производительность без повышения надёжности.
Применение коробок для удочек в производстве снастей, прямых поставках и сборке комплектов
Производители рыболовных снастей используют длинные коробки в качестве внешней тары для готовых удочек. Их главный запрос — стабильность параметров. Сотни или тысячи коробок одной и той же модели удочки должны иметь одинаковые габариты, чтобы удочка точно входила в коробку, а сами коробки равномерно штабелировались на паллетах. Машина, сохраняющая неизменные положения фальцев от первой до последней коробки, полностью удовлетворяет это требование; в то время как машина, параметры которой «дрейфуют» в течение смены, создаёт вариативность, которую линия упаковки вынуждена компенсировать.
Прямые поставки конечному потребителю и электронная коммерция предъявляют к тем же коробкам иным требованиям. Удочки проходят через многоуровневые почтово-курьерские сети, где коробки подвергаются сбрасыванию, штабелированию и сжатию. Клеевой шов должен оставаться закрытым в этих условиях, а коробка — сохранять форму. В этом случае решающим показателем качества является однородность клеевого соединения по всему шву: даже локальное раскрытие шва может привести к коллапсу коробки вокруг удочки.
Комплекты удочек и снастей добавляют ещё один уровень разнообразия. Производитель может отправлять одну только удочку, удочку с катушкой или удочку с аксессуарами — каждая комбинация требует слегка отличающейся коробки. Такой подход порождает множество типоразмеров коробок в умеренных объёмах. Для гофропредприятия, выпускающего такие коробки, практический вопрос звучит так: насколько быстро машина может перенастроиться с одного формата на другой без длительных пробных запусков и регулировок?
Подача, спайка и прижим — конструктивные решения, ориентированные на длину
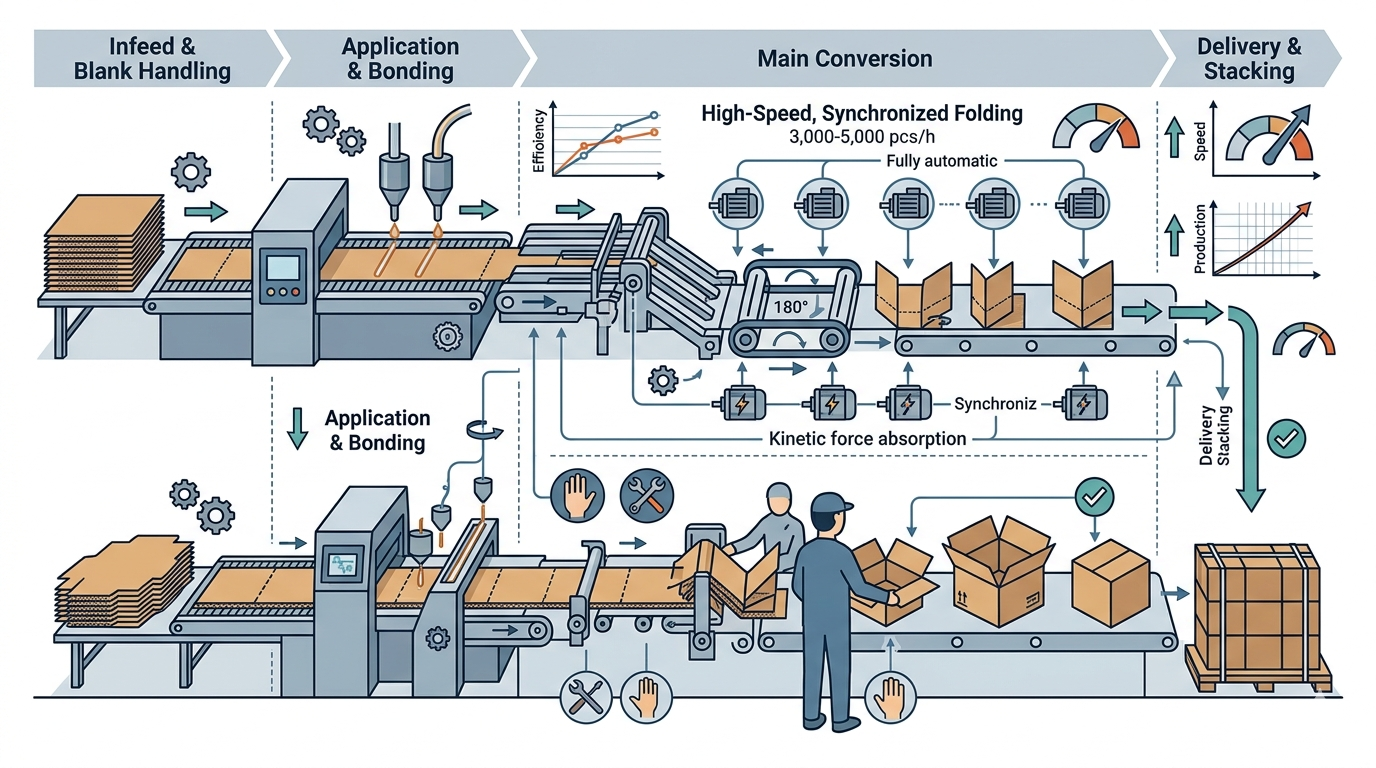
Наша двухкомпонентная фальцевально-склеивающая машина оснащена регулируемыми секциями — именно это делает её пригодной для длинноформатных коробок. Секция подачи использует фрикционный питатель с приводом от независимого сервомотора, боковые направляющие регулируются по ширине, а сзади стопки бумаги установлен выдвижной задний упор. Этот задний упор специально предназначен для длинных коробок, а функция воздушного всасывания способствует надёжному разделению листов и предотвращает подачу двух листов одновременно. Для длинной и узкой заготовки это обеспечивает её устойчивое и строго квадратное положение при входе в машину.
Секция спайки напрямую решает задачу формирования длинного шва. Она выполнена по многоуровневой направляющей конструкции с электрической винтовой регулировкой, а заданные позиции можно сохранять в памяти. Конвейерные ленты в этой секции приводятся независимыми сервомоторами, стальные шариковые прижимы фиксируют лист в процессе склеивания, а фотодатчики обеспечивают точное позиционирование заготовки. Двойное нанесение клея — горячего и холодного — на участке спайки способствует надёжному формированию клеевого соединения. Поскольку прижим и транспортировка осуществляются по всей длине шва, клеевое соединение получается равномерным от одного конца длинной коробки до другого — что напрямую поддерживает необходимую механическую прочность при транспортировке удочек.
Прижим и транспортировка завершают конструкцию, ориентированную на длину. Секция прижима приводится собственным мотором, а её верхняя и нижняя направляющие регулируются независимо, что позволяет точно адаптировать её под длину коробки. Секция транспортировки работает в ручном или автоматическом режиме сопровождения, а её верхняя прижимная часть перемещается вперёд-назад в зависимости от длины коробки, с возможностью дополнительной регулировки давления с помощью пневмоцилиндра. На практике эти функции позволяют предприятию настраивать машину под конкретную коробку, а не заставлять все коробки проходить через единое жёстко фиксированное расположение элементов.
Нанесение клея также следует тому же принципу адаптивности. В секции нанесения клея используется механический роликовый метод с возможностью выбора горячего или холодного окунания, а также опциональной системой распыления. Предприятие, выпускающее коробки для удочек, может выбрать тот способ нанесения, который лучше всего соответствует типу гофрокартона и клею, стремясь к образованию стабильного и равномерного клеевого слоя по всей длине шва. Сохранённые настройки в секции спайки позволяют быстро восстанавливать ранее использовавшиеся конфигурации при повторных заказах — это сокращает время перенастройки между различными моделями удочек и комплектами.
Длина коробки — параметр, значения которого варьируются от предприятия к предприятию, поэтому мы не указываем единый фиксированный диапазон. Машина подлежит индивидуальной адаптации и конфигурированию под конкретный формат коробки, требуемый производителем снастей или гофропредприятием. Раннее предоставление развёрнутых габаритов коробки и марки гофрокартона позволяет точно подобрать техническую конфигурацию под ваши производственные задачи.
Меньше повреждённых удочек и быстрее смена заказов
Когда длинная коробка покидает машину в идеальном квадрате и с равномерно склеенным швом, возникает ряд преимуществ на последующих этапах. Удочки помещаются в коробку стабильно и предсказуемо, а сама коробка лучше противостоит изгибающим и сжимающим нагрузкам при транспортировке по сравнению с коробкой, имеющей слабый или перекошенный шов. Снижение количества повреждённых удочек означает меньше возвратов и меньше споров, связанных с упаковкой — это особенно важно для производителей, осуществляющих межрегиональные или международные поставки, и для продавцов, работающих напрямую с конечными потребителями.
Планирование производства также становится проще. Предприятие, обслуживающее клиентов из сегмента рыболовных снастей, обычно обрабатывает множество типоразмеров коробок в коротких партиях; возможность вызова сохранённых настроек и регулировки направляющих по длине сокращает простои между заказами. Это высвобожденное время — это возвращённая производственная мощность, которая суммарно даёт значительный эффект в течение года при работе с разнородными заказами.
Мы проектируем нашу двухкомпонентную фальцевально-склеивающую машину так, чтобы обеспечить полный контроль над гофрокартоном — от секции подачи до выходного конвейера, поскольку длинноформатные коробки оставляют крайне мало пространства для ошибок. Если вы производите коробки для удочек, комплектов снастей или других длинных и узких изделий, направьте нам развёрнутые габариты вашей коробки, марку гофрокартона и целевой суточный объём выпуска. Мы проанализируем их в контексте возможных конфигураций машины и обсудим оптимальную настройку под ваши производственные условия.
 Техническая Энциклопедия