Цитрусовые, бананы и ананасы относятся к категории скоропортящихся продуктов, требующих непрерывного охлаждения от поставщика до конечного потребителя. Гофрированный картон является основной тарой на этом пути, поэтому его качество напрямую влияет на состояние фруктов внутри. Фальцевально-склеивающая машина для гофрокоробов работает на завершающем этапе производства коробов: из плоских заготовок она формирует готовые короба путём сгибания, нанесения клея и сборки. Качество выполнения именно этого этапа определяет прочность, геометрическую точность («квадратность») и внешний вид каждого короба, поступающего на фруктовый упаковочный цех.
Требования, предъявляемые к коробу при упаковке фруктов
Короба для фруктов должны одновременно удовлетворять нескольким ключевым требованиям, первое из которых — вентиляция. Например, экспортные короба для мандаринов обычно предусматривают пробой около пяти процентов общей площади поверхности для обеспечения циркуляции воздуха. Расположение этих отверстий имеет принципиальное значение: несоответствующая вентиляционная конструкция упаковки может привести к неравномерному охлаждению и возникновению физиологических нарушений в условиях холодильного хранения.
Вентиляция также снижает структурную прочность упаковки. Согласно опубликованному обзору исследований по вентилируемой фруктовой упаковке, наличие вентиляционных отверстий и ручных проёмов может снизить предел прочности короба на сжатие на 10–40 %. После такого ослабления гофрокартона компенсацию должны обеспечивать прочность клеевых соединений и геометрическая устойчивость всей конструкции короба. Дополнительную нагрузку создаёт среда хранения: короба укладываются штабелем под действием нагрузки в условиях повышенной влажности; типичный уровень относительной влажности при распределении составляет около 85 %. При таких условиях короб с некачественным или неравномерным клеевым швом практически не обладает запасом прочности.
Ограничения традиционных методов фальцевания и склейки
Ручные и базовые полуавтоматические методы склейки в значительной степени зависят от субъективной оценки оператора и состояния роликов. Толщина клеевого слоя может быть недостаточной в одном коробе и избыточной — в следующем. Недостаточное количество клея приводит к образованию ненадёжного соединения, которое может разойтись при транспортировке, тогда как избыток клея выдавливается под давлением, оставляя пятна на поверхности короба или загрязняя конвейерные ленты. Ни один из этих исходов недопустим для короба, предназначаемого для штабелирования, охлаждения и дальних перевозок.
Крупногабаритные короба создают дополнительные трудности. Многие из них изготавливаются из двух отдельных листов, соединённых в месте стыка; даже незначительное смещение листов приводит к неточности расположения клеевого шва и нарушению «квадратности» готового короба. Неквадратный короб плохо укладывается на паллету и передаёт нагрузку на нижележащие короба неравномерно. Кроме того, фруктовая упаковка привязана к сезону сбора урожая и охватывает множество сортов и размеров коробов, поэтому медленная переналадка оборудования напрямую увеличивает простои, в течение которых фрукты ожидают упаковки. Именно в этих аспектах — стабильность клеевого шва, точность стыковки и скорость переналадки между заказами — традиционное оборудование демонстрирует наибольшие слабости.
Интеграция фальцевально-склеивающей машины для гофрокоробов в производство коробов для фруктов
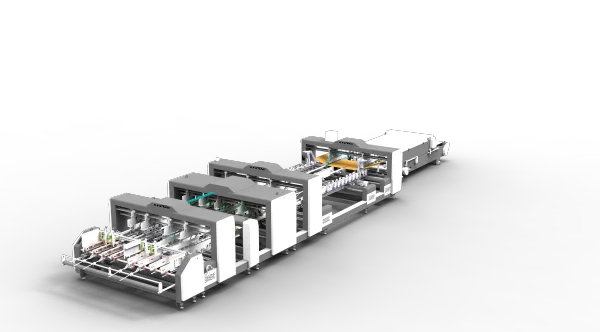
Полностью автоматическая двухкомпонентная фальцевально-склеивающая машина для гофрокартона выполняет все операции — подачу заготовок, нанесение клея, фальцевание, стыковку, прикатку и транспортировку — в единой непрерывной линии. Её особая ценность для фруктовой упаковки проявляется при работе с крупногабаритными коробами: два листа соединяются и склеиваются за один проход, а готовый короб поступает с линии сразу в состояние, пригодное для штабелирования. Таким образом, производители коробов получают стабильный выпуск продукции без необходимости многократной ручной обработки.
Применение машины соответствует вышеописанным требованиям. Экспортные короба для цитрусовых подвергаются штабелированию, длительному хранению в холодильных камерах и дальним перевозкам, поэтому качество каждого клеевого соединения имеет решающее значение. Короба для бананов и ананасов, как правило, крупногабаритны и рассчитаны на высокие нагрузки, что делает «квадратность» и прочность соединений важнейшими параметрами в повседневной эксплуатации. Переработчики, обслуживающие несколько категорий фруктов, должны быстро перенастраивать оборудование между различными размерами коробов без длительных простоев; полностью автоматическая линия с функцией быстрой переналадки идеально соответствует такому рабочему циклу. Во всех случаях машина не изменяет конструкцию короба — она обеспечивает воспроизводимость процессов фальцевания и склеивания, что и требуется покупателями фруктовых коробов от поставщика.
Функции нанесения клея и стыковки, адаптированные под требования фруктовой упаковки
Две секции нашей машины оказывают наиболее существенное влияние на качество коробов для фруктов. Первая — секция нанесения клея, использующая механическое роликовое нанесение; она совместима как с горячим, так и с холодным клеем, а опционально доступна система распылительного нанесения. Такой диапазон возможностей позволяет производителю коробов выбрать метод, оптимально соответствующий типу гофрокартона, клеевому составу и условиям эксплуатации коробов. Для коробов, предназначенных для хранения в условиях повышенной влажности и низких температур, равномерная толщина клеевой плёнки в зоне соединения является обязательным условием надёжного склеивания, а возможность выбора метода нанесения даёт операторам гибкость для точной настройки параметров под каждый конкретный заказ.
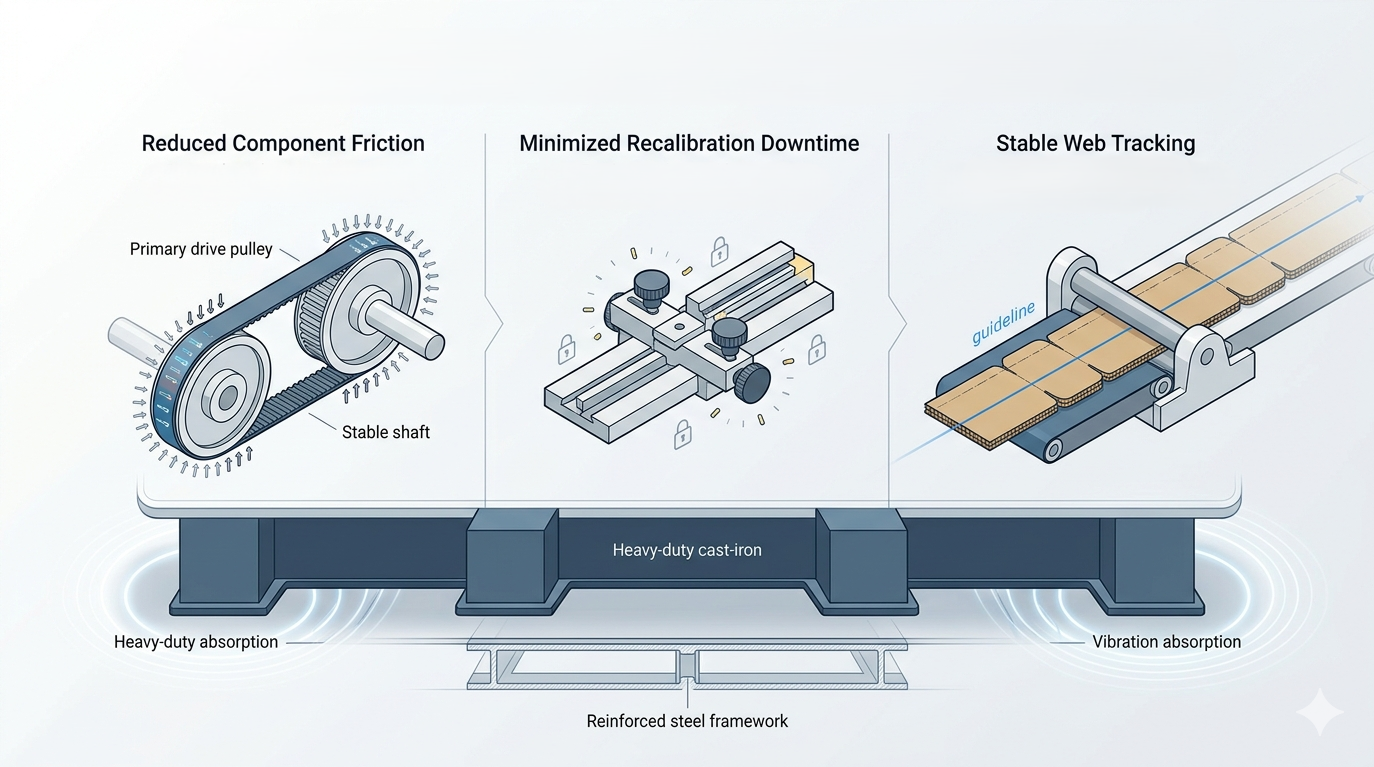
Вторая — секция стыковки, где формируется наиболее нагруженное соединение крупногабаритного короба. Регулировка направляющих плит осуществляется электроприводом с винтовым приводом и функцией сохранения настроек в памяти, что позволяет быстро восстановить параметры для повторного заказа без ручной настройки. Два сервоприводных конвейерных ремня и фотоэлектрическая система позиционирования обеспечивают точное совмещение листов, что напрямую способствует достижению «квадратности» готового короба. Стальной шариковый прижим гофрокартона и двойное нанесение клея (горячего и холодного) в зоне стыка усиливают соединение в области максимальной концентрации структурной нагрузки. Предшествующие этапы дополняют эту работу: стабильная всасывающая подача, равномерное фальцевание и аккуратная прикатка обеспечивают поступление заготовок в секцию стыковки в одинаковом, контролируемом состоянии и поддерживают регулярность геометрии готового короба.
Окончательные эксплуатационные характеристики короба всё ещё зависят от марки гофрокартона, конструкции вентиляционных отверстий и выбранного клея, поэтому мы рассматриваем машину как один из элементов общей технической спецификации короба. Наша задача — обеспечить максимально контролируемое и воспроизводимое выполнение операций фальцевания, нанесения клея и стыковки в рамках возможностей технологического процесса.
Производство надёжных коробов для фруктов с помощью нашей машины
Упаковка фруктов предъявляет к гофрокартону одновременные требования по вентиляции, влажности и штабелированию, а качественный клеевой шов — один из немногих элементов короба, который производитель полностью контролирует непосредственно на линии. Наша фальцевально-склеивающая машина для гофрокоробов спроектирована с учётом этой ответственности: она обеспечивает управляемое нанесение клея, точную стыковку и быструю переналадку при работе с заказами различного объёма и конфигурации. Машина разработана и изготовлена на собственном заводе, соответствует директивам CE и защищена китайскими патентами; наши машины эксплуатируются на предприятиях заказчиков в 34 регионах мира. Производителям коробов, планирующим выпуск продукции для упаковки цитрусовых, бананов или ананасов, предлагаем направить нам размеры коробов и требования к клею — наша команда подробно проконсультирует по выбору оптимальной конфигурации.
 Техническая Энциклопедия