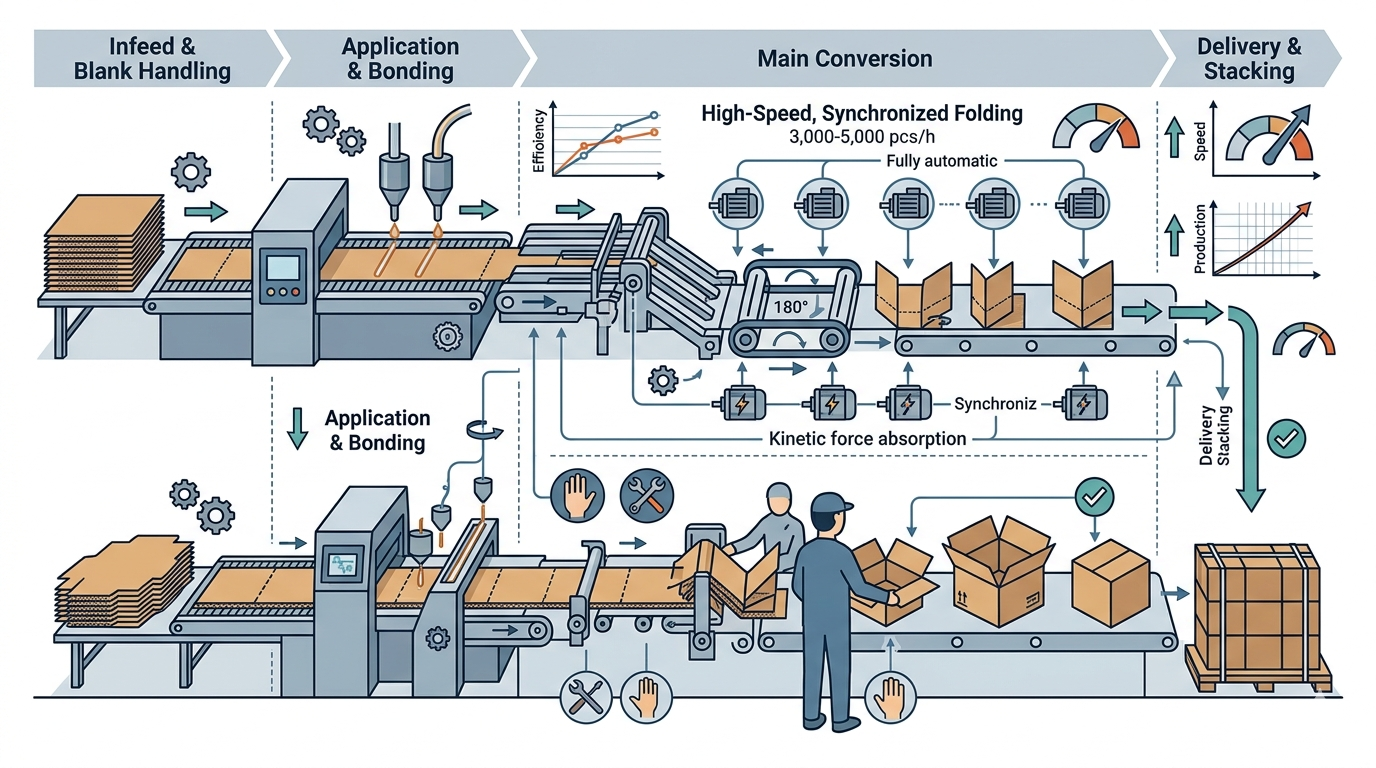
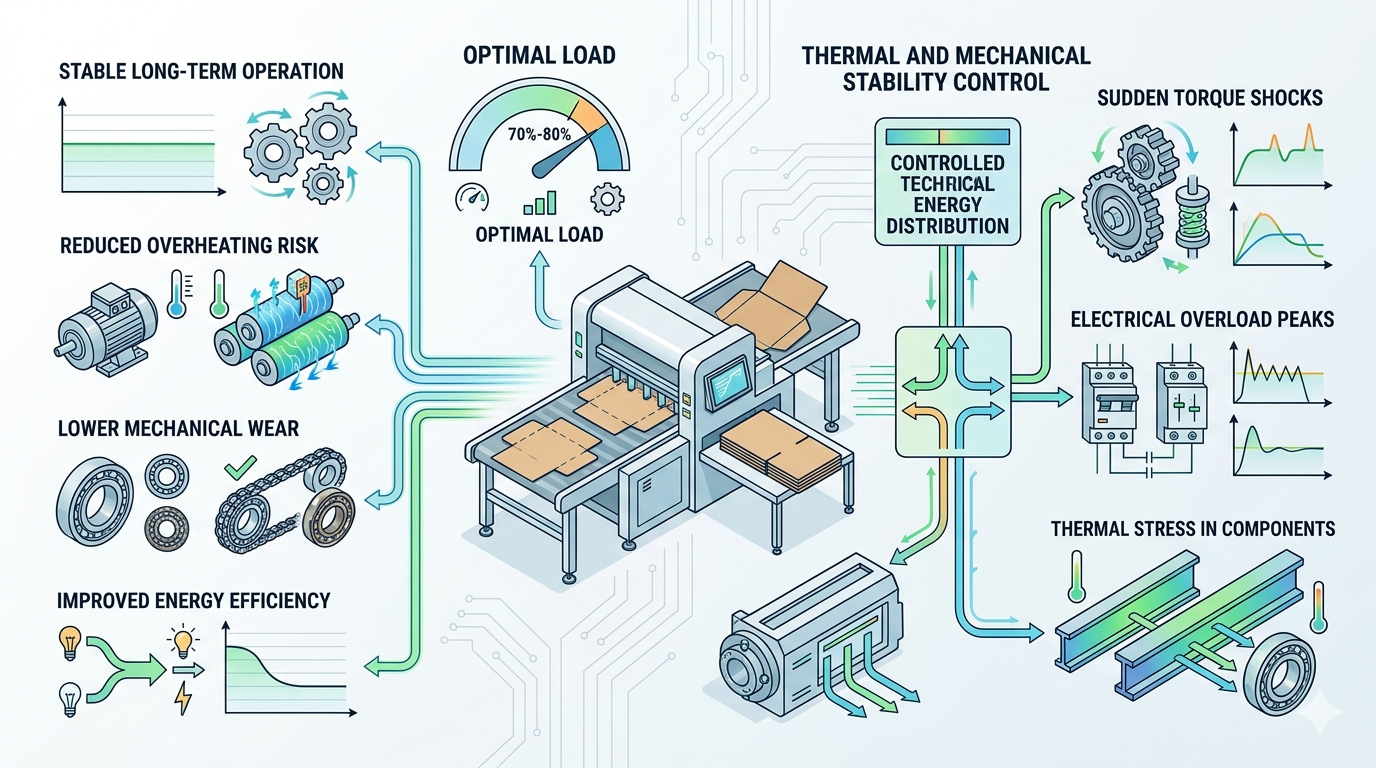
Продукты в пакетах часто используют гофрокороба в качестве внешней упаковки при хранении и транспортировке. Такие короба объединяют несколько пакетов или мешков в единую группу и обеспечивают необходимую прочность для устойчивой штабелировки на поддонах. Перед началом наполнения плоские заготовки из гофрокартона должны быть точно согнуты и склеены в короба правильной геометрической формы. Для крупноформатных коробов этот процесс выполняет двухсекционная фальцевально-склеивающая машина, которая обеспечивает стабильные размеры готовых коробов и надёжность клеевых соединений. Точное формирование коробов способствует бесперебойной работе на последующих этапах — наполнении, герметизации и штабелировании на поддонах.
Что должен выполнять гофрокороб для продуктов в пакетах до начала наполнения
Продукты в пакетах полагаются на гофрокороба для защиты при перемещении, хранении и транспортировке. Если внешний короб деформируется или сминается, внутренние пакеты также могут быть повреждены. Короб должен выдерживать многократное механическое воздействие и штабелирование без потери геометрии, а качество клеевого соединения играет ключевую роль в сохранении целостности короба.
На производственных линиях по выпуску пищевой продукции часто применяется автоматизированное оборудование для укладки коробов, которое требует строгого соблюдения заданных размеров и прямых углов. Негеометричный короб может вызывать проблемы при подаче, нарушать работу конвейеров и снижать устойчивость штабеля на поддоне. Неравномерное сгибание, нестабильные параметры заготовок, а также колебания температуры и влажности негативно влияют как на геометрию короба, так и на его штабелируемость. Для производителей пищевой продукции поддержание стабильной точности сгибания и прочности клеевого соединения обеспечивает надёжность коробов на всех этапах производства и логистической цепочки.
Где традиционные методы фальцевания и склеивания замедляют линию
Ручные и базовые полуавтоматические методы зависят от субъективной оценки оператора и состояния роликов. Заготовка, поступающая на этап сгибания с небольшим перекосом, формирует короб с искривлённым углом, а клеевое соединение оказывается смещённым относительно проектного положения. Также наблюдается значительная вариативность в нанесении клея: недостаточное количество адгезива приводит к слабому соединению, которое может разойтись под нагрузкой штабеля; избыток клея выдавливается при сжатии, оставляет видимые следы на поверхности короба и загрязняет конвейерные ленты. Потребители в пищевой промышленности уделяют особое внимание внешнему виду внешней упаковки, поэтому наличие видимых следов клея является не только технической, но и качественной проблемой.
Многообразие ассортимента добавляет ещё один уровень сложности. Один производитель пищевой продукции может выпускать несколько типоразмеров пакетов и различное количество единиц в коробе, а каждая комбинация требует индивидуального размера гофрокороба. Быстрая и простая смена форматов — ключевая характеристика современной автоматизации вторичной упаковки, и поставщики гофрокоробов сталкиваются с теми же ожиданиями со стороны своих заказчиков. Если настройка фальцевально-склеивающей линии занимает много времени или выполняется «на глаз», то выходные параметры меняются от одной настройки к другой, а простои накапливаются. Таким образом, слабые места традиционного оборудования сводятся к трём основным аспектам: точности совмещения крупных панелей, стабильности клеевой линии и скорости смены формата.
Роль двухсекционной фальцевально-склеивающей машины в производстве гофрокоробов для продуктов в пакетах
Полностью автоматическая двухсекционная фальцевально-склеивающая машина выполняет весь цикл обработки заготовок — подачу, нанесение клея, сгибание, стыковку (спайсинг), прикатку и вывод готовых коробов — в одном непрерывном технологическом потоке. Ключевой особенностью является двухсекционная конструкция: когда короб слишком велик для изготовления из одного листа, две отдельные заготовки совмещаются в зоне стыковки и склеиваются за один проход; готовый короб покидает линию в состоянии, пригодном для немедленной увязки и штабелирования. Для продуктов в пакетах с большим количеством единиц в коробе — например, многоштучные короба с крупами, закусками или замороженными продуктами — это значительно сокращает ручной труд, который в противном случае потребовался бы для сборки короба.
Соответствие применению здесь прямое. Короба для автоматических линий упаковки должны быть строго унифицированы: линия, которая одновременно раскрывает, наполняет и штабелирует короба с высокой скоростью, практически не допускает отклонений в геометрии. Предприятия, работающие с широким спектром типоразмеров продукции, нуждаются в поставщике гофрокоробов, способном быстро перенастраивать производство между различными форматами без длительных простоев. Короба, предназначенные для штабелирования в несколько ярусов, требуют особенно прочного клеевого соединения. Машина не изменяет стиль короба и не выбирает сорт гофрокартона — эти параметры определяет заказчик. Её задача — повторяемо и точно выполнить сгибание и склеивание заданной конструкции, чтобы поведение короба при сотом заказе было идентичным его поведению при первом.
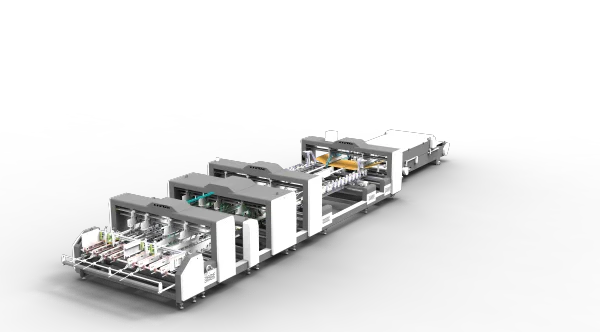
Функции стыковки, смены формата и нанесения клея для гофрокоробов под продукты в пакетах
Зона стыковки (спайсинга) играет важную роль в обеспечении квадратности короба и его структурной устойчивости. Две сервоприводные ленточные конвейерные системы направляют заготовки к линии стыковки, а фотоэлектрические датчики обеспечивают их точное совмещение перед соединением. Высокая точность совмещения минимизирует перекос готового короба и способствует более равномерному распределению нагрузки при штабелировании. Соединение дополнительно усиливается двойным нанесением клея — горячего и холодного — с последующей прикаткой стальными шариками в зоне, где критически важна структурная прочность.
Система регулировки упрощает смену форматов при переходе между различными типоразмерами коробов. Электрические ходовые винты перемещают направляющие плиты, а функция запоминания сохраняет настройки для повторных заказов. Вместо ручной регулировки направляющих при каждом новом запуске операторы могут вызвать сохранённые параметры и быстро вернуться к проверенной конфигурации. Для производителей гофрокоробов, поставляющих продукцию пищевым предприятиям, эта функция позволяет сократить подготовительное время при повторном запуске знакомых форматов и обеспечивает более стабильные результаты при серийном производстве.
В зоне нанесения клея механические ролики обеспечивают равномерное распределение адгезива; доступны варианты как горячего, так и холодного клея. При необходимости, в зависимости от требований производства, может быть установлен также распылительный клеевой модуль. Выбор подходящего клея зависит от сорта гофрокартона, конструкции короба и условий хранения. Наша машина спроектирована так, чтобы поддерживать стабильную толщину и положение клеевой линии на всём протяжении производства, что помогает снизить количество слабых соединений из-за недостаточного склеивания и устранить выдавливание избытка клея. Эти детали имеют принципиальное значение для коробов, которые должны выдерживать штабелирование, обвязку и транспортировку.
Стабильность работы также зависит от того, как короб перемещается через всю машину. Устойчивая вакуумная подача направляет заготовки в производственный процесс, а контролируемое сгибание и упорядоченная прикатка на выходе обеспечивают геометрическую однородность готовых коробов. Совместно эти операции способствуют бесперебойному технологическому потоку и готовят короба к последующим этапам — наполнению, герметизации и штабелированию на поддонах.
Готовые короба — к следующему этапу производства
После фальцевания и склеивания короба поступают на этапы наполнения, герметизации или штабелирования. Их состояние на этом этапе напрямую влияет на надёжность прохождения через оборудование последующих операций и на устойчивость штабеля при транспортировке. Поэтому стабильные размеры, прямые углы и прочные клеевые соединения важны на всём протяжении производственного цикла — а не только на первых нескольких коробах.
Вместо типовых решений мы преобразуем ваши технические параметры в гарантированную производственную мощность. Независимо от того, требуется ли вам работа с конкретным весом гофрокартона, уникальными габаритами коробов или специализированными клеями для продукции в холодовой цепи — наша внутренняя инженерная команда индивидуально настраивает каждую систему для бесшовной интеграции в ваш существующий производственный участок.
 Техническая Энциклопедия