


Транспортная упаковка для бытовой техники выполняет три ключевые функции: обеспечение устойчивости при штабелировании, соответствие требованиям логистического процесса погрузки и разгрузки, а также защита уязвимых поверхностей и углов изделий. Кондиционеры и вентиляторы предъявляют повышенные требования по всем трём параметрам, поскольку они габаритные, относительно тяжёлые и поставляются крупными партиями. Значительная часть работы по выполнению этих требований осуществляется до попадания изделия в готовую коробку — на этапе, когда плоские заготовки из гофрокартона формируются в коробки методом фальцевания и склейки. Эту операцию выполняет фальцевально-склеивающая машина для гофрокартона, а достигнутая ею точность проявляется позже — в устойчивости штабелей при хранении и транспортировке, а также в сохранности продукции при доставке.
Штабелирование, вес и логистическая обработка: нагрузка, действующая на внешнюю коробку для бытовой техники
Эффективное использование складских площадей и снижение стоимости перевозки напрямую зависят от возможности формирования высоких штабелей, поэтому внешние коробки для бытовой техники проектируются именно с этой целью. Коробка для крупногабаритного бытового прибора должна обладать достаточной прочностью для вертикального штабелирования — зачастую пять и более единиц в высоту, — чтобы рационально использовать площадь пола на складах и в транспортных средствах. Внутреннее содержимое дополнительно увеличивает нагрузку. Характерным примером служат компоненты систем кондиционирования: например, компрессор занимает небольшой объём, но имеет значительный вес, а обычная гофрированная картонная основа не способна его выдержать без существенного усиления. Вентиляторы и другое оборудование для обработки воздуха демонстрируют схожий профиль нагрузки. В исследовании упаковки осевых вентиляторов отмечается, что такие изделия характеризуются как габаритные и тяжёлые, с усложнёнными логистическими требованиями, включая соблюдение норм по нагрузке сверху при международных автоперевозках и морских контейнерных перевозках.
Прочность штабеля определяется путём передачи нагрузки через стенки коробки. При наклоне штабеля этот путь нарушается. В специализированной литературе по упаковке описывается явление «нештабельного положения», при котором силовые потоки перестают проходить строго вертикально через угловые стойки коробки; это может приводить как к деформации углов коробок, так и к полному обрушению штабеля. Коробка, покидающая фальцевально-склеивающую машину с незначительным перекосом или отклонением от прямоугольности, изначально формирует каждый штабель с небольшим наклоном, который нарастает пропорционально высоте штабеля и продолжительности его хранения. Следовательно, прямоугольность — это не просто эстетический параметр готовой коробки, а её важнейшее конструктивное свойство.
Ограничения традиционных методов фальцевания и склейки
Ручные и базовые полуавтоматические методы особенно плохо справляются с крупноформатными изделиями. Длинная заготовка коробки сложнее подаётся ровно, труднее равномерно фальцуется и ещё сложнее сохраняет точное взаимное расположение на этапах нанесения клея и прижима. Незначительные погрешности накапливаются по длине панели, приводя к получению коробок с лёгким перекосом или смещением клеевого шва относительно заданного положения. Прочность соединения также неоднородна, поскольку положение и качество клеевого шва зависят от настройки оператора и состояния прижимных роликов. Кроме того, внешняя коробка для бытовой техники содержит тяжёлое и дорогостоящее изделие, поэтому раскрытие клеевого соединения на складе или в грузовике влечёт экономические потери, значительно превышающие стоимость самой коробки.
Структура заказов усугубляет ситуацию. Производители бытовой техники размещают крупные заказы, однако каждая товарная группа представлена несколькими типоразмерами, и поставщики коробок регулярно вынуждены переналаживать оборудование под новые форматы. Оборудование с длительным временем переналадки снижает общую производительность, а оборудование, настраиваемое «на глазок», даёт разные результаты при каждой новой настройке. Наиболее критичными здесь являются те же три недостатка, которые постоянно возникают в производстве коробок: точность совмещения крупных панелей, стабильность клеевого шва и продолжительность времени переналадки.
Крупноформатные фальцевально-склеивающие машины для производства коробок под кондиционеры и вентиляторы
Полностью автоматическая двухкомпонентная фальцевально-склеивающая машина для гофрокартона последовательно перемещает заготовки через зоны подачи, нанесения клея, фальцевания, соединения (спайсинга), прикатки и транспортировки. Её ключевое преимущество для упаковки бытовой техники — двухкомпонентная конструкция. Там, где коробка слишком велика для изготовления из одного листа, две картонные заготовки соединяются в месте спайса и склеиваются за один цикл, после чего готовая коробка покидает линию в состоянии, пригодном непосредственно для штабелирования и обвязки. Таким образом, производители коробок могут поставлять крупные внешние коробки для наружных блоков кондиционеров, напольных вентиляторов и аналогичных изделий без необходимости повторяющейся ручной доработки.
Соответствие данному применению очевидно. Внешние коробки для кондиционеров и крупных вентиляторов отличаются большой высотой или длиной, а их клеевые соединения воспринимают нагрузку при штабелировании. Контракты на поставку бытовой техники заключаются на большие объёмы, поэтому для заказчика важнее всего повторяемость результата — от первой до последней коробки в партии, а не достижение единичного впечатляющего результата. Внутренние элементы усиления, такие как угловые стойки и защитные кромочные профили, изготавливаются другими технологическими процессами, а задача фальцевально-склеивающей машины — обеспечить точную геометрию внешней коробки, чтобы эти вспомогательные элементы могли выполнять свою функцию.
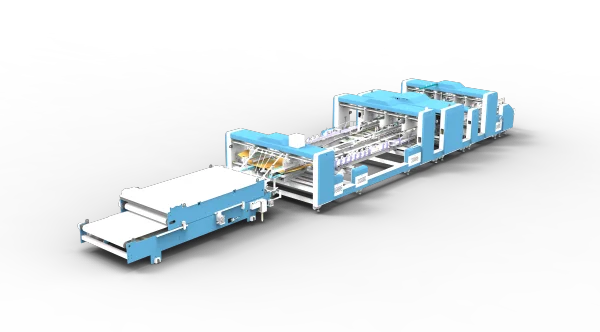
Спайсинг, нанесение клея и транспортировка на нашей машине
Зона спайсинга является наиболее значимой частью нашей машины при работе с крупноформатными коробками. Две сервоприводные ленточные транспортёрные системы перемещают картонные заготовки к зоне соединения, а фотоэлектрическая система направляющего контроля помогает точно совместить их при сближении. Регулировка направляющих плит осуществляется электрическими винтовыми приводами с функцией запоминания настроек, что позволяет при повторном заказе на тот же типоразмер кондиционера вызвать сохранённые параметры вместо ручной повторной настройки. Двойное нанесение клея (горячего и холодного) в зоне спайса в сочетании с прижимом заготовок стальными шариками обеспечивает прочность клеевого соединения в области максимальной концентрации структурной нагрузки.
Нанесение клея осуществляется механическими роликовыми устройствами, допускающими работу как с горячим, так и с холодным клеем; опционально доступна система распыления клея. Выбор клеевого состава и марки картона остаётся за производителем коробок, а задача роликовой секции — обеспечить равномерное нанесение выбранного клея, гарантируя однородность клеевого шва от одной коробки к другой. Зона транспортировки обеспечивает стабильное и равномерное удаление готовых крупноформатных коробок из линии и предлагает возможность ручного или автоматического последующего обслуживания; опционально доступна регулировка давления в пневмоцилиндрах. Зоны, расположенные выше по потоку, обеспечивают чистую и стабильную подачу заготовок за счёт надёжной вакуумной подачи и точного фальцевания. Поскольку даже незначительные отклонения многократно усиливаются на крупных панелях, эта согласованная цепочка контролируемых операций имеет особое значение именно для коробок под бытовую технику — гораздо большее, чем для мелкоформатных изделий.
Стабильное качество коробок — серия за серией
Коробка для бытовой техники имеет крупные габариты, и любая погрешность её изготовления также будет выражена в крупных масштабах. Наша фальцевально-склеивающая машина для гофрокартона разработана с учётом точек зарождения таких погрешностей: подачи заготовок, совмещения при спайсе, нанесения клея и передачи готовых коробок на выходе. Управление осуществляется через интерфейс сенсорного экрана и программируемого логического контроллера (ПЛК), а сохранённые в памяти настройки позволяют производителям коробок быстро возвращаться к проверенной конфигурации при повторном выпуске той же товарной группы. Мы постоянно совершенствуем машину, ориентируясь на запросы поставщиков коробок для кондиционеров и вентиляторов: им необходима стабильная производительность и коробки, которые без перекоса формируют устойчивые штабели. Производители упаковки для предприятий-изготовителей кондиционеров и вентиляторов приглашаются к обсуждению своих форматов коробок с нашей командой.
 Техническая Энциклопедия









