Alterar uma dobradeira-coladeira de um tamanho de caixa para outro significa reposicionar guias, correias e configurações de pressão em toda a linha. O tempo necessário para essa mudança e a consistência do resultado dependem, em grande parte, de como esses ajustes são realizados. Em uma dobradeira-coladeira de duas peças moderna, um PLC, uma tela sensível ao toque e ajustes acionados por servomotores integram todos esses processos em uma rotina repetível e confiável.
Custos dos ajustes manuais em máquinas convencionais
Uma dobradeira-coladeira de duas peças alimenta, cola e dobra duas peças separadas, unindo-as posteriormente em uma única caixa — portanto, cada seção deve ser configurada conforme as dimensões da caixa em produção. Nas máquinas convencionais, grande parte desses ajustes é feita manualmente: os operadores giram manípulos para posicionar placas-guia, abas laterais e correias, verificando cada posição em uma escala impressa ou com base em sua própria percepção. Esse método funciona, mas impõe custos claros. As trocas de formato levam mais tempo, pois cada ajuste é feito e conferido individualmente. Dois operadores configurando a mesma caixa podem obter posições ligeiramente distintas, o que resulta em variações na quadratura (squareness) entre turnos. Em pedidos repetidos, a máquina costuma ser reconfigurada do zero, consumindo folhas-teste até que a caixa seja produzida corretamente. Outra fraqueza está no controle: quando várias seções compartilham um mesmo acionamento ou carecem de coordenação centralizada, velocidade e posição não podem ser ajustadas de forma independente, tornando a identificação da seção causadora de um defeito uma questão de experiência — e não de observação direta.
PLC, tela sensível ao toque e servomotores no núcleo do sistema
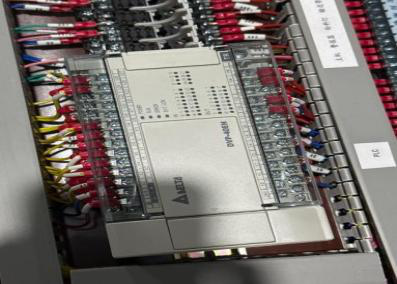
Nossa dobradeira-coladeira de duas peças transfere grande parte desse trabalho das mãos do operador para seu sistema de controle. Um PLC Delta coordena os movimentos e as velocidades de cada seção individualmente. Uma tela sensível ao toque WECON atua como interface do operador, permitindo que todos os parâmetros sejam inseridos e revisados em um único local — e não em diversos pontos ao longo da linha. Servomotores Delta executam posicionamentos precisos, enquanto sensores fotoelétricos detectam a posição da folha durante seu deslocamento. Relés, contatos e um inversor de frequência de fornecedores reconhecidos gerenciam a comutação elétrica e o controle de velocidade dos motores. O valor real reside na integração desses componentes: o PLC decide, a tela comunica e os acionamentos executam — oferecendo ao operador um caminho claro e unificado, desde a especificação da caixa até a máquina corretamente ajustada.
Parâmetros armazenados e ajustes elétricos
O benefício prático dessa arquitetura de controle torna-se mais evidente durante as trocas de formato. A tela sensível ao toque armazena configurações específicas para formatos de caixas, permitindo que os operadores recuperem parâmetros já validados sempre que um pedido repetido retornar. Isso reduz medições redundantes e ajustes experimentais, tornando as mudanças de tamanho mais eficientes.
A seção de emenda oferece funcionalidade semelhante por meio de placas-guia ajustáveis eletricamente, com posicionamento por rosca-fuso e memória de configurações. Como a precisão da emenda afeta diretamente a quadratura da caixa, recuperar as posições das placas-guia ajuda a manter o alinhamento consistente entre lotes de produção.
Acionamentos independentes ampliam ainda mais a flexibilidade. As seções de alimentação, dobragem, transporte e acomodação possuem motores próprios, coordenados pelo PLC. Assim, o operador pode ajustar uma seção sem reconfigurar as demais. Por exemplo, a velocidade da correia de dobragem pode ser reduzida para chapas rígidas de dupla parede, mantendo inalteradas as configurações de alimentação e transporte. A seção de transporte também suporta operação manual ou automática com acompanhamento de comprimento, com regulagem de pressão superior e opção de regulação pneumática. Detecção fotoelétrica e posicionamento por servo na boca de emenda proporcionam controle adicional sobre o alinhamento da folha.
Para fábricas que realizam frequentes trocas de formato e produzem lotes pequenos ou médios, essas funções tornam a preparação mais repetível. Os operadores trabalham com parâmetros armazenados e pontos de ajuste definidos — e não apenas com base em experiência — ajudando a manter a qualidade consistente entre diferentes formatos de caixas.
Configuração consistente entre turnos
O hardware de controle só entrega seu valor total quando utilizado de forma consistente. Fábricas que registram os parâmetros armazenados para seus formatos de caixas mais comuns e os aplicam sempre na mesma sequência tendem a obter resultados mais uniformes entre operadores e entre turnos. O controle centralizado também torna a manutenção mais direta: como cada seção é acionada e ajustada de forma independente, qualquer desvio na caixa final pode ser rastreado até a etapa em que surgiu — seja na alimentação, na dobragem ou na emenda — e não precisa ser investigado em toda a máquina. Vale destacar claramente que um sistema de controle melhora a consistência da configuração, mas não substitui as demais condições essenciais para a produção de caixas de alta qualidade. A qualidade da chapa, a seleção da cola e as condições ambientais do setor continuam exigindo atenção, e os melhores parâmetros são aqueles desenvolvidos com os próprios materiais da fábrica.
Para fábricas que produzem uma ampla gama de tamanhos de caixas, a camada de controle de uma dobradeira-coladeira merece tanta atenção quanto sua estrutura mecânica. Projetamos e fabricamos nossa dobradeira-coladeira de duas peças como um sistema integrado, com PLC, tela sensível ao toque, servomotores e ajustes elétricos desenvolvidos para funcionar em perfeita sinergia com sua mecânica. Cada máquina pode ser configurada para os formatos de caixas e classes de chapas produzidos pelos clientes, e a mesma plataforma de controle é estendida a toda a linha. Para fabricantes que desejam que a preparação dependa de parâmetros armazenados — e não de hábitos individuais — esse é o princípio de projeto subjacente à nossa máquina.
 Cenários de Aplicação