


Um equipamento aplicador de fita adesiva dupla face opera com base em uma sequência coordenada de alimentação, posicionamento, aplicação da fita e coleta das folhas. As correias transportadoras alimentam as folhas até a posição correta, mecanismos pneumáticos executam ações específicas e o sistema de controle sincroniza o cronograma de cada etapa. Se essas operações saírem de sincronia, as folhas podem atingir as cabeças de aplicação no momento inadequado, comprometendo o posicionamento da fita e interrompendo o fluxo produtivo. Uma coordenação precisa do tempo permite que a máquina mantenha operação estável ao processar sucessivas folhas.
Como o cronograma afeta o posicionamento da fita na produção
O posicionamento exato da fita depende de a folha atingir a posição de aplicação no instante previsto. Se a alimentação e a aplicação da fita ficarem fora de sincronia, a faixa de fita pode começar muito próxima ou muito distante da borda dianteira, gerando variações inconsistentes entre as folhas de um lote. Essas variações são difíceis de corrigir apenas ajustando a cabeça de aplicação — especialmente quando esta já está posicionada corretamente.
O desafio aumenta quando um equipamento aplicador de fita dupla face combina correias alimentadoras acionadas por motor com mecanismos pneumáticos. As correias respondem à velocidade do motor, enquanto as ações pneumáticas dependem da pressão do ar, da resposta das válvulas e do estado das tubulações de ar. Se esses fatores variarem, o cronograma entre alimentação da folha e aplicação da fita pode se deslocar. Ajustes de velocidade podem acentuar ainda mais o problema, pois o sistema de alimentação e as ações pneumáticas podem não responder à mesma taxa. Os operadores podem observar faixas começando em posições distintas, extremidades deslocadas ao longo do lote ou resultados inconsistentes após mudanças nas condições operacionais. Em máquinas multicabeças, diferenças de cronograma também afetam o espaçamento e o alinhamento de múltiplas faixas na mesma folha. Um controle coordenado, pressão de ar estável e configurações adequadas de velocidade ajudam a manter cronograma consistente durante toda a produção.
Hábitos que mantêm a sequência sincronizada
Vários procedimentos rotineiros protegem a sincronia no uso diário. O suprimento de ar deve ser estável, filtrado e seco, com pressão compatível com a especificada nos dados técnicos da máquina; em oficinas onde várias máquinas compartilham uma única fonte de ar, é essencial confirmar que a demanda total está coberta. Tubulações de ar, conexões e filtros devem ser inspecionados regularmente quanto a vazamentos e umidade, e o condensado deve ser drenado em intervalos programados. Após qualquer mudança de produto, tipo de fita ou velocidade de operação, as primeiras folhas devem ser examinadas para verificar as posições inicial e final da faixa em comparação com o desenho técnico; anotar as configurações que funcionaram acelera setups futuros. Nenhuma dessas etapas é complexa, mas, em conjunto, elas mantêm o comportamento da máquina próximo ao esperado pelo programa.
Como nossas máquinas mantêm todas as partes sincronizadas
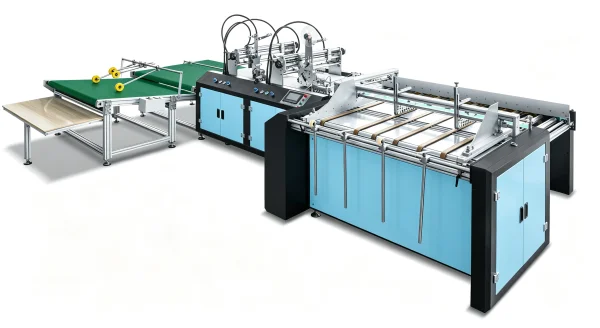
Nossas máquinas automáticas multicabeças para aplicação de fita adesiva dupla face utilizam controle por CLP para coordenar as etapas-chave da produção. As especificações técnicas de cada modelo também indicam os requisitos de ar comprimido, permitindo que a oficina verifique o suprimento de ar antes da instalação. Ao coordenar a sequência operacional programada, o sistema de controle faz com que alimentação, aplicação da fita e coleta atuem de forma integrada — e não como operações desconectadas.
O CLP gerencia a sequência das ações da máquina, ajudando a manter um ritmo operacional constante durante toda a corrida produtiva. Para grandes lotes de sacos envelope e sacos para documentos, a alimentação estável e a aplicação coordenada da fita garantem que a fita de rasgo fácil fique posicionada corretamente, próxima à aba de fechamento. Resultados consistentes ainda dependem de configurações corretas da máquina, condições dos materiais e inspeções regulares de qualidade.
Uma interface touchscreen oferece aos operadores acesso centralizado aos parâmetros do trabalho, simplificando ajustes quando a produção muda entre formatos de produto. Em vez de ajustar configurações em múltiplos controles separados, os operadores atualizam os valores relevantes diretamente pela interface. Antes de iniciar uma nova corrida, eles devem ainda confirmar as configurações com base no desenho técnico do produto e verificar eventuais ajustes mecânicos necessários.
Os parâmetros de produto armazenados facilitam a preparação de pedidos repetidos. Nossas máquinas podem salvar parâmetros para diferentes produtos e recuperá-los automaticamente quando o mesmo pedido for reprocessado. Em vez de reconstruir a configuração inteira a partir da memória, os operadores carregam os valores salvos, inspecionam as primeiras folhas e realizam correções necessárias antes de retomar a produção. Isso fornece um ponto de partida reproduzível para pedidos recorrentes de caixas de papelão, caixas-presente, sacos envelope e sacos para documentos, reduzindo a dependência exclusiva da experiência individual.
A seção de alimentação fornece o movimento estável das folhas necessário para uma aplicação coordenada da fita. Correias alimentadoras de alta fricção ajudam a transportar as folhas com suavidade e reduzem movimentos indesejados ao se aproximarem das cabeças de aplicação. Uma vez posicionadas conforme o desenho técnico do produto, múltiplas faixas podem ser aplicadas em uma única passagem. Isso reduz manuseios repetidos, enquanto alimentação consistente e ajuste correto das cabeças mantêm as posições e o espaçamento pretendidos da fita sobre papelão, cartolina e papelão ondulado.
Ajustes mecânicos e recursos de coleta apoiam o mesmo fluxo de trabalho. A cabeça adesiva pode ser girada com um único toque de tecla, e a troca de fita leva cerca de 30 segundos, conforme o procedimento especificado. Na nossa máquina de fita triangular, os operadores também podem mover lateralmente a cabeça adesiva com uma manivela, utilizando uma régua de aço como referência visual ao restabelecer uma posição registrada. Na extremidade de descarga, uma correia colecionadora em escala de peixe com saída reta organiza as folhas acabadas em sequência sobreposta, facilitando sua coleta e inspeção. Uma função opcional de contagem auxilia na verificação das quantidades de lote para pedidos com contagem fixa.
Esses recursos suportam produção que vai desde caixas de papelão e caixas de papelão ondulado exigindo múltiplas faixas de fita até sacos envelope e sacos para documentos que utilizam fita de rasgo fácil. Para fábricas que lidam tanto com pequenos lotes quanto com grandes pedidos repetidos, o controle coordenado, os parâmetros facilmente acessíveis e os ajustes mecânicos práticos simplificam as trocas de configuração e mantêm um processo produtivo mais consistente.
Verificação da oficina antes da chegada da máquina
Antes da instalação, verifique o suprimento de ar comprimido conforme as especificações técnicas da máquina, incluindo a estabilidade da pressão quando outros equipamentos estiverem em operação. Confirme também que estão disponíveis arranjos adequados de filtração e drenagem de ar. Preparar essas condições com antecedência garante que a máquina opere conforme projetado e reduz o risco de interrupções produtivas causadas por suprimento de ar instável.
Nossos equipamentos aplicadores de fita dupla face combinam controle por CLP, configurações via touchscreen, parâmetros de produto armazenados e aplicação multicabeças de fita para atender diferentes requisitos produtivos. Seja qual for o seu processo — de caixas de papelão, caixas de papelão ondulado, sacos envelope ou sacos para documentos — a configuração da máquina deve corresponder às dimensões das suas folhas, às especificações da fita, ao volume de produção e às condições da oficina.
 Cenários de Aplicação





