


段ボールはフルート種別ごとに販売されており、A、B、C、E、Fというアルファベット表記は、段ボール箱設計者に対して強度、印刷面品質およびクッション性に関する重要な情報を提供する。これらの差異は、折り曲げおよび接着性能にも影響を及ぼす。各フルート形状は、段ボールに固有の厚み、剛性およびスコアリング挙動を付与し、段ボール原紙が生産ラインを通過する際に、段ボール用フォルダグルアー機械がこれらの物理的特性を一貫して処理できるよう設計されている必要がある。適切なフルート種別を選択し、それを折り曲げ工程と整合させることにより、段ボール製造業者はクリーンな折り目、信頼性の高い接着部および一貫した段ボール品質を実現できる。
フルート高さが段ボールに及ぼす影響
5つの標準フルート種別はそれぞれ特定の性能帯域を占めており、不適切なフルート種別を選択すると、製品破損、輸送コスト増加または印刷外観の劣化といったコスト負担が発生する可能性がある。フルート高さが主たる変数であり、その他の諸特性はこれに起因する。例えばAフルートのような高フルートは、上下方向圧縮強度および優れたクッション性を提供する一方で、平圧強度は比較的低い。薄型フルートはクッション性を犠牲にしてより滑らかな表面を実現する。その中でもBフルートは平圧に対する耐性が高く、優れた印刷面を提供し、スコアリングも容易であるため、自動折り曲げ・封緘装置との相性が良い。Cフルートはこれらの中間に位置し、Bフルートの約2倍の平圧強度を有する一方で、上下方向圧縮強度はそれより低い。また、段ボールおよび段ボール箱において最も頻繁に使用されるフルート種別であるため、段ボール製造業者が最も多く遭遇するフルート形状でもある。
二重壁構造(ダブルウォール)では、2種類のフルート形状を組み合わせることで特性が再定義される。例えばEフルートとBフルートの組み合わせは、滑らかで印刷適性に優れた表面に加え、剛性および衝撃吸収性の向上を実現するとされる。折り曲げラインにおける実務上の帰結は単純である。段ボールの厚み、剛性および表面特性は板ごとに変化し、それぞれがスコアリング、折り曲げ、接着およびプレス時の段ボール挙動に影響を及ぼす。
折り曲げラインにおける段ボール厚みが課題となる場面
設備は通常、既知の段ボール仕様に最適化されており、段ボール仕様が変更された際にトラブルが発生し始める。ある技術ガイドによれば、多くのケースエレクターラインは標準的なCフルート単層段ボール向けに設定されており、厚み(カリパー)の変更はスコアリング精度、運転速度および工具設定に影響を及ぼすという。同様の論理は折り曲げおよび接着工程にも適用される。厚手段ボールは折り曲げに対してより強い抵抗を示し、折り目で反発(スプリングバック)し、プレス圧力を過大に設定すると潰れを生じる可能性がある。一方、薄手段ボールは鋭く折り曲がるが、粗い取扱いにより折り目線や表面傷が発生しやすく、これは印刷済み段ボールにおいて特に問題となる。接着剤の挙動も異なる。段ボールの厚みおよび表面状態は継ぎ目部における接触面積を変化させ、ある段ボールに最適な接着剤塗布量が、別の段ボールでは過薄または過厚となる場合がある。
従来の手動式および基本的な半自動設備では、これらの調整はオペレーターに委ねられている。プレス圧力、ガイド位置および接着剤供給量は感覚に基づいて設定されるため、結果は経験に大きく依存し、過去の設定値への復帰はほぼ記憶に頼るしかない。さらに、印刷およびコーティング処理は追加の変数を導入する。インク種別、ワニスおよびバリアコーティングは、接着剤性能に影響を及ぼす可能性がある。1週間のうちに複数のフルート種別を混在して稼働する段ボール工場では、不均一な折り目、不安定な継ぎ目、およびジョブ切り替えごとの長時間のリセットという同一の課題が繰り返し発生する。
フルート種別とその代表的な用途段ボールのマッチング
異なるフルート種別は、それぞれ異なる用途の段ボールに用いられる傾向があり、各組み合わせは折り曲げラインに独自の要求を課す。EおよびFフルートなどの微細フルートは、表面品質が重視され、折り曲げ後の外観が清潔であることが求められる小売用および印刷用段ボールに典型的である。BおよびCフルートは、大量生産される輸送用段ボールの大部分をカバーしており、主に継ぎ目部の信頼性および形状の均一性(正方形精度)によって評価される。より厚手および二重壁構造の段ボールは、大型・重量級段ボールに採用される。例えばAフルート段ボールは、家具、家電製品および各種内装梱包材に使用されてきた。
さらに、フルート方向(フルート配向)も設計上重要である。仕様策定者は、荷重方向に対するフルートの配向が積み重ね強度およびダイカット強度に影響を及ぼすことを指摘している。フォルダグルアーはこの配向を変更しないが、設計仕様で指定された任意の方向の段ボール原紙を処理できる必要がある。いずれの場合も、機械の役割は同一である。フルート種別、段ボール等級および段ボール形状の選択は、段ボール製造業者および顧客の判断に委ねられており、機械の任務は、選択された段ボールを仕様通りに一貫して折り曲げ・接着することである。すなわち、本日製造された段ボールは、先月同一仕様で製造されたものと寸法および品質面で一致しなければならない。
当社段ボール用フォルダグルアー機械による段ボール仕様変更への対応
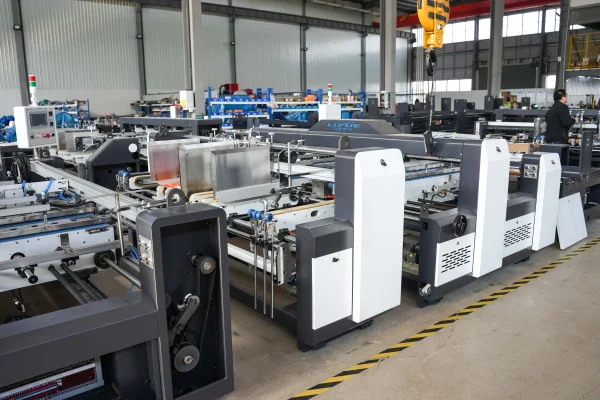
段ボール仕様の変更は、主として設定値の変更を伴うが、この点において当社機械の調整システムがその価値を発揮する。ガイドプレートはメモリ機能付き電動リードスクリューにより駆動されるため、過去に実行済みの段ボールおよび段ボール形状の組み合わせは、手動で再設定するのではなく、保存済み設定から呼び出すことができる。薄手印刷用原紙と厚手輸送用段ボールを交互に生産する工場においては、保存設定の活用により準備時間が短縮され、再稼働時における品質の一貫性が確保される。
接着部は、この作業の後半を支援する。接着剤は機械式ローラーにより塗布され、ホットグルーやコールドグルーの両方に対応可能であり、スプレー式接着システムはオプションとして提供される。異なるフルート種別の段ボールは、それぞれ異なる表面状態および接着条件を呈するため、段ボール製造業者は各段ボールに最適な接着方式を選択できる。この接着部の目的は、使用中の段ボールが何であれ、一定の厚みを保つ接着剤ラインの形成である。継ぎ目部(スプライス)では、サーボ制御ベルトおよび光電式ガイダンスにより2枚の段ボールが正確に位置合わせされ、鋼球式ボードプレスを併用したホット/コールド二重塗布により継ぎ目部が強化される。これらの工程は、大型段ボールの形状保持を支援し、段ボール剛性の増加に伴ってその重要性がさらに高まる。
特定の段ボールが特定の機械に適合するかどうかは、その厚み(カリパー)および構造に依存するため、段ボール製造業者は生産開始前に、想定する段ボール仕様を機械の仕様書と照合する必要がある。入口部における安定した吸引供給および出口部における規則的な折り曲げ・パッティングにより、各段ボールは製造全工程を通じて均一な状態が維持される。
段ボール仕様変更時における品質の一貫性維持
フルート種別は注文単位で継続的に変化し、現場の段ボール用フォルダグルアー機械は、オペレーターの推測や経験に頼ることなく、すべての変更に対応しなければならない。当社の設計思想は以下の3点に集約される:①既知の段ボール仕様を保存設定から即座に復元可能なガイド設定、②ホットグルー、コールドグルー、およびオプションのスプレー塗布から選択可能な接着方式、③大型段ボール向けの継ぎ目部におけるサーボ制御位置合わせ。当社は機械を1つの統合されたシステムとして製造しており、これらの機能が段ボール工場が投入するあらゆる段ボール仕様に対して連携して作用するよう設計されている。
 応用シーン





